

 中文简体
Während der Pulverisierung von Farbmasterbatches stellen einige Hersteller möglicherweise fest, dass ihre Pulverisierer normal funktionieren, die Menge des gesammelten Pulvers jedoch geringer ist als erwartet. Ein Teil des Pulvers kann sich in Förderleitungen ansammeln, an Geräteoberflächen haften oder durch den Luftstrom in das nachgeschaltete Staubsammelsystem transportiert werden.
Eine unzureichende Pulversammlung bedeutet nicht unbedingt einen Rückgang der Pulverisierkapazität. Das Problem kann mit der Partikelgrößenverteilung, dem Förderluftstrom, der Zyklonabscheidung, der statischen Elektrizität, der Verarbeitungstemperatur oder den Filtrations- und Austragsbedingungen zusammenhängen.
Für Hersteller von Farbmasterbatches kommt es vor allem darauf an, wie viel zurückgewonnenes Pulver die Zielpartikelgröße und die Anforderungen der Weiterverarbeitung erfüllt und ob die Produktion des qualifizierten Pulvers stabil bleiben kann.
In diesem Artikel werden sechs häufige Ursachen für Probleme bei der Sammlung von Farbmasterbatch-Pulvern, Diagnosemethoden und die Pulverrückgewinnungsindikatoren erläutert, die Käufer beim Kauf von Geräten berücksichtigen sollten.
https://youtube.com/shorts/Xar9KV6QA28
Was sind die häufigsten Anzeichen für Probleme bei der Sammlung von Farbmasterbatch-Pulvern?
Probleme bei der Pulversammlung, die in verschiedenen Phasen des Systems auftreten, zeigen häufig unterschiedliche Symptome.
Mithilfe dieser Symptome lässt sich feststellen, wo eine Anomalie auftritt, sie können jedoch nicht direkt deren Ursache bestätigen.
Darüber hinaus geht Pulver, das nicht in den Hauptsammelbehälter gelangt, nicht unbedingt verloren. Möglicherweise wird etwas feines Pulver vom Staubsammler aufgefangen. Ob es als qualifiziertes Pulver gelten kann, hängt davon ab, ob es die geforderten Qualitätsspezifikationen erfüllt.
Sechs Hauptursachen für Probleme bei der Sammlung von Farbmasterbatch-Pulvern
Zu viel Feinanteil beeinträchtigt die Pulvertrennung
Die Partikelgrößenverteilung von Farbmasterbatch-Pulver beeinflusst, wie sich Partikel in einem Luftstrom bewegen und trennen.
Wenn der Anteil feiner Partikel zu hoch ist, kann es sein, dass ein Teil des Pulvers vom Zyklonabscheider nicht effektiv abgetrennt wird und stattdessen mit dem Luftstrom in das nachgeschaltete Staubsammelsystem gelangt, was die Filterbelastung erhöht.
Der Schleifscheibenabstand, der Scheibenverschleiß, die Zufuhrbedingungen und die Materialformulierung können den Feinanteilanteil beeinflussen.
Daher kann es manchmal zu Schwierigkeiten bei der Pulversammlung kommen, weil die beim Pulverisieren erzeugte Partikelgrößenverteilung nicht mit den Betriebsbedingungen des nachgeschalteten Trennsystems übereinstimmt.
Instabiler oder falsch konfigurierter Förderluftstrom
Das pneumatische Fördersystem transportiert Pulver zum Zyklonabscheider und nachgeschalteten Sammelgeräten.
Bei unzureichender Fördergeschwindigkeit kann sich Pulver in horizontalen Rohrleitungen und Rohrbögen absetzen. Andererseits kann ein übermäßiger Luftstrom die Verschleppung feiner Partikel erhöhen und die Leistung der Zyklonabscheidung beeinträchtigen.
Auch die Anordnung der Rohrleitungen, Luftleckagen und Änderungen des Filterwiderstands können die Stabilität des Luftstroms beeinflussen.
Um die Pulverförderung zu verbessern, muss die Förderleistung mit der nachgeschalteten Trenneffizienz in Einklang gebracht werden, und nicht einfach nur die Lüftergeschwindigkeit erhöht werden.
Der Zyklonabscheider entspricht nicht den tatsächlichen Pulvereigenschaften
Ein Zyklonabscheider nutzt die Zentrifugalkräfte, die durch den rotierenden Luftstrom erzeugt werden, um Partikel aus dem Luftstrom zu trennen.
Seine Trennleistung hängt von der Partikelgröße, der Partikeldichte, den Bedingungen des Einlassluftstroms, der Gerätegeometrie und den Pulveraustragsbedingungen ab.
Bei relativ feinen Pulvern oder Pulvern mit geringer Dichte können ungeeignete Betriebsbedingungen dazu führen, dass mehr Partikel in das nachgeschaltete Filtersystem gelangen.
Darüber hinaus können Luftleckagen durch das Zellenradschleusenventil, verstopfte Auslassöffnungen oder Pulveransammlungen im Trichter die effektive Pulversammelleistung beeinträchtigen.
Statische Elektrizität verursacht Pulveranhaftung
Beim Pulverisieren und pneumatischen Fördern von Farbmasterbatches kann durch Reibung zwischen Partikeln sowie zwischen Partikeln und Geräteoberflächen statische Elektrizität erzeugt werden.
Elektrostatische Kräfte können dazu führen, dass Pulver an Rohrleitungen, Zyklonabscheidern und Oberflächen von Auffanggeräten haften bleibt, was zu erhöhten Materialrückständen und höheren Reinigungsanforderungen führt.
Dieses Verhalten kann durch den Polymerträger, die Partikelgröße, die Umgebungsfeuchtigkeit und die Materialien, die mit dem Pulver in Kontakt kommen, beeinflusst werden.
Die Ansammlung von Pulver wird jedoch nicht unbedingt durch statische Elektrizität verursacht. Temperaturbedingte Adhäsions- und Luftstromanomalien sollten ebenfalls untersucht werden. Bei Systemen, in denen brennbare Staubatmosphären auftreten können, sollten Staubbrand- und Explosionsrisiken gemäß den geltenden Sicherheitsstandards bewertet werden.
Zu hohe Temperaturen führen zur Agglomeration und Adhäsion des Pulvers
Die beim Pulverisieren entstehende Reibungswärme kann dazu führen, dass sich bestimmte Farb-Masterbatch-Formulierungen ihrem Erweichungs- oder Klebrigkeitsbereich nähern.
Sobald Pulver anfängt zu haften oder zu agglomerieren, kann seine Fließfähigkeit abnehmen, wodurch es wahrscheinlicher wird, dass es sich an Rohrkrümmern, Zyklon-Auslassöffnungen und Sammeltrichtern ansammelt.
Bei wärmeempfindlichen Formulierungen kann ein Temperaturanstieg während des kontinuierlichen Betriebs die Probleme bei der Pulveransammlung allmählich verschlimmern. Daher sollten sowohl die Verarbeitungstemperatur als auch der Pulverzustand überwacht werden.
Filterverstopfung und schlechter Pulveraustrag
Wenn sich übermäßig viel Pulver auf den Filteroberflächen ansammelt, die Pulse-Jet-Reinigung unzureichend ist oder die Filtermedien ungeeignet sind, kann der Filtrationswiderstand zunehmen und die Stabilität des Systemluftstroms beeinträchtigen.
In der Zwischenzeit kann es sein, dass bereits abgeschiedenes Pulver aufgrund von Brückenbildung im Trichter, einer Blockierung der Zellenradschleuse oder anderen Austragsanomalien nicht ordnungsgemäß ausgetragen wird.
In diesen Situationen tritt das Problem in der Filtrations- oder Entladungsphase auf. Eine einfache Anpassung des Mahlscheibenspiels oder eine Erhöhung des Pulverisiererdurchsatzes wird das Problem nicht lösen.
Wie können Sie feststellen, wo Farb-Masterbatch-Pulver verloren geht?
Bevor Sie den Pulverisierer oder das Pulversammelsystem anpassen, ist es wichtig, vergleichbare Testbedingungen zu schaffen und zu bestimmen, wohin das Material im System gelangt.
Es sind zwei Situationen zu unterscheiden:
-
Reduzierter Mahldurchsatz: Die tatsächlich verarbeitete Materialmenge pro Zeiteinheit sinkt.
-
Unzureichende Pulverrückgewinnung: Material ist in das Verarbeitungssystem gelangt, aber ein Teil des Pulvers kann nicht ordnungsgemäß an den vorgesehenen Sammelstellen zurückgewonnen werden.
Diese Probleme können gleichzeitig auftreten, ihre Identifizierung erfordert jedoch unterschiedliche Messungen.
Schritt 1: Erstellen Sie eine Materialbilanz, um den Pulverfluss zu verfolgen
Nachdem Sie die Testgrenzen definiert haben, erfassen Sie die gesamte Futtermasse, das an jedem Sammelpunkt gesammelte Pulver, das aus der Siebung zurückgewiesene Material und die messbaren Materialrückstände in der Anlage.
Eine vollständige Materialbilanz sollte Änderungen im Materialbestand innerhalb des Systems berücksichtigen:
Materialeingabe = zurückgewonnenes Pulver. Andere gemessene Materialausgaben. Tatsächliche Materialverluste. Nettozunahme des Systemmaterialbestands
Zu den tatsächlichen Verlusten können nicht erfasster Staub, ausgetretenes Material und anderes Material gehören, das nicht direkt zurückgewonnen werden kann.
Wenn nicht alle Verluste direkt gemessen werden können, können sie mithilfe einer Materialbilanz unter Berücksichtigung von Wiegefehlern und nicht gemessenem Material geschätzt werden.
Bei kontinuierlichen Produktionstests sollte besonders darauf geachtet werden, ob die Menge des im Gerät zurückgehaltenen Materials zu Beginn und am Ende des Tests konstant ist. Andernfalls könnten normale Veränderungen im Systembestand fälschlicherweise als Pulververluste interpretiert werden.
Schritt 2: Überprüfen Sie mögliche Ursachen anhand der Symptome vor Ort
Der Zweck der Diagnose besteht nicht darin, alle Komponenten gleichzeitig anzupassen, sondern die wahrscheinliche Ursache des Erfassungsproblems anhand der verfügbaren Beweise zu identifizieren.
Schritt 3: Passen Sie Schlüsselvariablen an und vergleichen Sie die Ergebnisse
Nachdem Sie den vorrangigen Inspektionsbereich identifiziert haben, halten Sie das Rohmaterial, die Vorschubgeschwindigkeit und andere Betriebsbedingungen so konstant wie möglich und passen Sie jeweils eine Hauptvariable an.
Vergleichen Sie beispielsweise nach der Anpassung des Förderluftstroms Folgendes:
-
Ob die Pulveransammlung in Rohrleitungen zurückgegangen ist.
-
Ob sich die vom Zyklonabscheider und Staubsammler gesammelten Pulvermengen geändert haben.
-
Ob der Filterdifferenzdruck stabil bleibt.
-
Ob sich die endgültige Gewinnung des qualifizierten Pulvers verbessert hat.
Eine Anpassung kann nur dann mit größerer Sicherheit als wirksam angesehen werden, wenn Änderungen bei den Systemrückständen, der Pulverrückgewinnung und der qualifizierten Pulverproduktion insgesamt die Verbesserung unterstützen.
Andernfalls kann es sein, dass die Einstellung das Pulver einfach von einer Sammelstelle zur anderen überträgt.
So messen Sie die Effizienz der Pulverrückgewinnung
Das insgesamt gesammelte Pulver spiegelt nicht vollständig den tatsächlichen Produktionswert eines Farbmasterbatch-Pulverisierungssystems wider.
Bei der Gerätebewertung sollten Hersteller die scheinbare Pulverrückgewinnungsrate, die qualifizierte Pulverrückgewinnungsrate und den qualifizierten Pulverausstoß pro Zeiteinheit berücksichtigen.
Scheinbare Pulverrückgewinnungsrate
Scheinbare Pulverrückgewinnungsrate (%) = Gesamtmasse des während des Tests zurückgewonnenen Pulvers ÷ Gesamtmasse des während des Tests zugeführten Materials × 100 Prozent
Wenn beispielsweise 100 kg Farbmasterbatch in das System eingespeist werden und 94 kg Pulver an den vorgesehenen Sammelstellen zurückgewonnen werden, beträgt die scheinbare Rückgewinnungsrate 94 %.
Allerdings gehen die restlichen 6 kg nicht unbedingt vollständig verloren. Ein Teil des Materials kann in der Anlage verbleiben, während ein Teil beim Sieben aussortiert werden kann.
Daher sollte dieser Indikator zusammen mit der Materialbilanz interpretiert werden.
Qualifizierte Pulverrückgewinnungsrate
Qualifizierte Pulverrückgewinnungsrate (%) = Masse des zurückgewonnenen Pulvers, die den Zielspezifikationen entspricht ÷ Gesamtmasse des während des Tests zugeführten Materials × 100 Prozent
Dieser Indikator zeigt an, wie viel vom Inputmaterial letztendlich zu verwertbarem Pulver wird, das den geforderten Spezifikationen entspricht.
Beispielsweise verarbeiten zwei Anlagen unter identischen Testbedingungen jeweils 100 kg Farbmasterbatch:
Bei den obigen Zahlen handelt es sich um hypothetische Beispiele, die den Unterschied zwischen diesen Indikatoren erklären sollen. Es handelt sich nicht um tatsächliche Maoyue-Testergebnisse.
Obwohl System A insgesamt mehr Pulver sammelt, produziert System B eine größere Pulvermenge, die den Zielspezifikationen entspricht.
Daher bedeutet eine höhere Gesamtpulverrückgewinnungsrate nicht unbedingt eine bessere tatsächliche Produktionsleistung.
Käufer sollten außerdem prüfen, ob das gewonnene Pulver die erforderliche Partikelgrößenverteilung, Fließfähigkeit und die Anforderungen der Weiterverarbeitung erfüllt.
Qualifizierte Pulverproduktion
Qualifizierter Pulverausstoß (kg/h) = Pulvermasse, die während des Tests die Zielspezifikationen erfüllt ÷ Effektive Testzeit (h)
Die qualifizierte Pulverproduktion spiegelt die tatsächliche Produktionskapazität der Ausrüstung unter bestimmten Material-, Pulverspezifikations- und Betriebsbedingungen wider.
Für Kunden, die eine kontinuierliche Produktion planen, ist es außerdem wichtig zu ermitteln, ob der qualifizierte Pulverausstoß über verschiedene Betriebsperioden hinweg stabil bleibt.
Beispielsweise kann ein System während eines kurzen Tests einen hochqualitativen Pulverausstoß erzielen, im Dauerbetrieb kann der Ausstoß aufgrund von Temperaturanstieg, erhöhtem Filtrationswiderstand oder Austragsproblemen jedoch erheblich sinken.
In solchen Fällen können kurzfristige Testergebnisse nicht direkt die langfristige Produktionskapazität widerspiegeln.
Beim Vergleich verschiedener Gerätelösungen sollten Käufer nach Möglichkeit einheitliche Rohstoffe, Testbedingungen und qualifizierte Pulverakzeptanzkriterien verwenden, anstatt die Leistung ausschließlich auf der Grundlage der Nennkapazität oder der während eines einzelnen Tests gesammelten Pulvermenge zu bewerten.
So verbessern Sie die Effizienz der Farbmasterbatch-Pulversammlung
Verbesserungen sollten auf tatsächlichen Diagnoseergebnissen basieren, mit dem Ziel, unnötige Materialretention zu reduzieren und gleichzeitig die Pulverqualität und eine stabile qualifizierte Pulverproduktion aufrechtzuerhalten.
Es ist wichtig zu erkennen, dass diese Phasen sich gegenseitig beeinflussen.
Beispielsweise kann eine Erhöhung des Luftstroms die Staubansammlung in Rohrleitungen verringern, aber auch den Anteil feiner Partikel erhöhen, die in den Staubabscheider gelangen.
Daher sollte die Gesamtleistung der Systemwiederherstellung auch nach jeder Anpassung überprüft werden.
Wie sollten Käufer ein Farbmasterbatch-Pulverisierungssystem bewerten?
Für Hersteller, die die Installation oder Modernisierung einer Farbmasterbatch-Pulverisierungslinie planen, sollten Motorleistung und Nennkapazität nur als vorläufige Referenzen für die Geräteauswahl dienen.
Noch wichtiger ist, dass Käufer prüfen sollten, ob das System unter bestimmten Materialbedingungen, Zielpulverspezifikationen und kontinuierlichen Betriebsbedingungen die erforderliche qualifizierte Pulverausstoß- und Rückgewinnungsleistung erreichen kann.
Vor dem Testen sollten Käufer das Rohmaterial, die Zielpartikelgröße, qualifizierte Pulverakzeptanzkriterien, die Testdauer und die Leistungsanforderungen definieren.
Wenn eine komplette Pulverisierungs- und Pulversammellinie gekauft wird, sollten Käufer auch bestätigen, ob die Testausrüstung über Förder-, Trenn- und Sammelkonfigurationen verfügt, die mit denen der vorgeschlagenen Produktionslinie vergleichbar sind.
Die Ergebnisse eines eigenständigen Pulverisierertests können nicht direkt die Rückgewinnungsleistung einer kompletten Produktionslinie widerspiegeln.
Wie hilft Mao Yue seinen Kunden, die Sammlung von Farbmasterbatch-Pulvern zu verbessern?
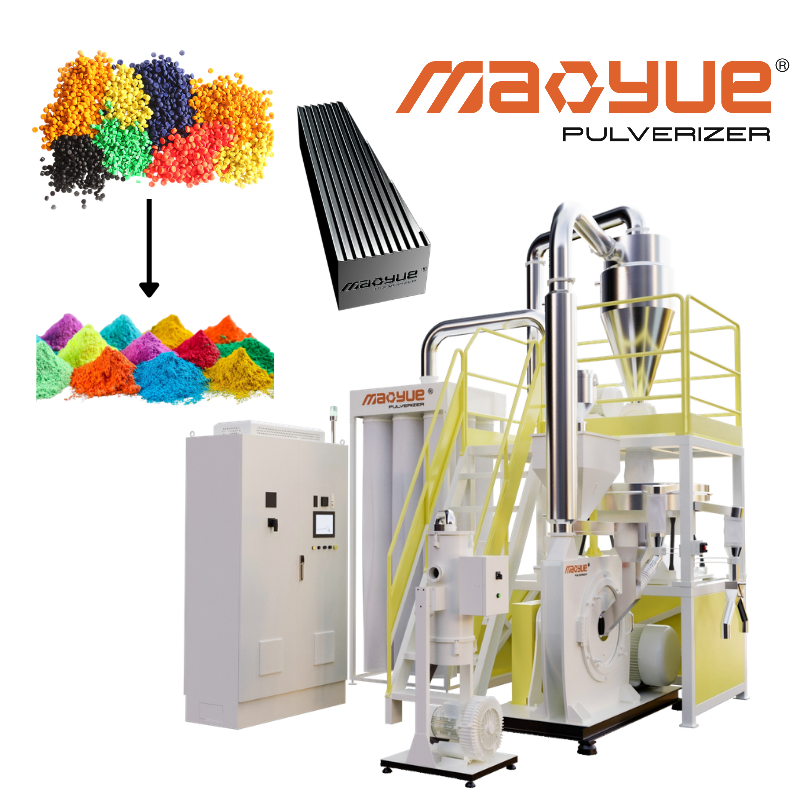
Die Leistung der Farbmasterbatch-Pulversammlung hängt nicht nur von Zyklonabscheidern oder Staubabscheidern ab, sondern auch von der Partikelgrößenverteilung, der Pulvertemperatur und den Fließeigenschaften, die beim Pulverisieren erzeugt werden.
Daher ist bei der Bewertung von Farbmasterbatch-Pulverisierungsprojekten Folgendes zu beachten: Mao Yue berücksichtigt Kernmahlkomponenten, tatsächliche Pulvereigenschaften und nachgeschaltete Sammelkonfigurationen, um Kunden dabei zu helfen, die Schlüsselbedingungen zu identifizieren, die sich auf die qualifizierte Pulverproduktion und Pulverrückgewinnung auswirken.
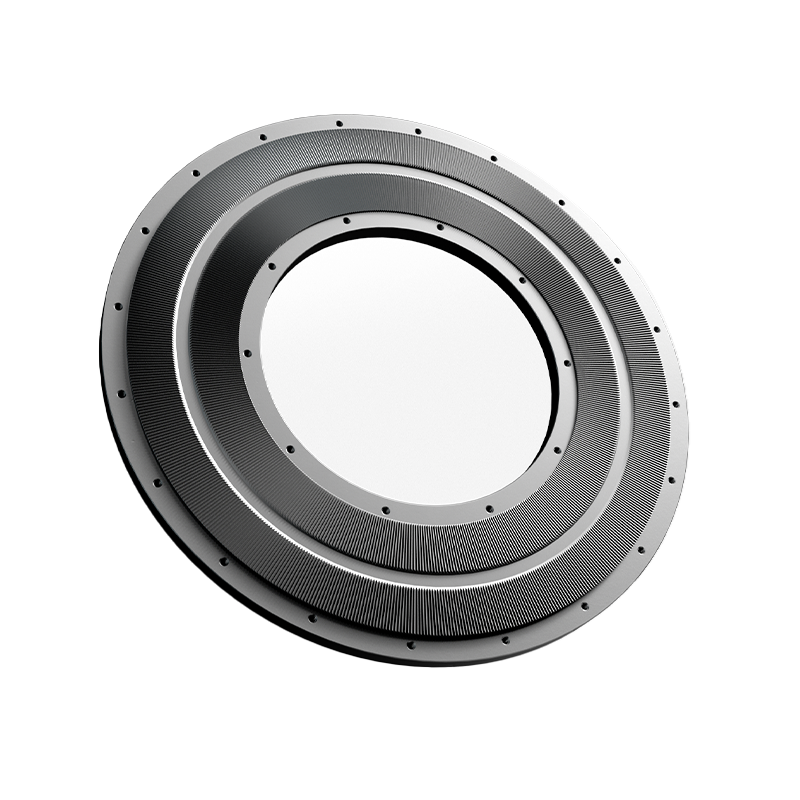
Die hausinterne Herstellung von Schleifscheiben unterstützt die Pulverqualität und die Kompatibilität des Sammelsystems
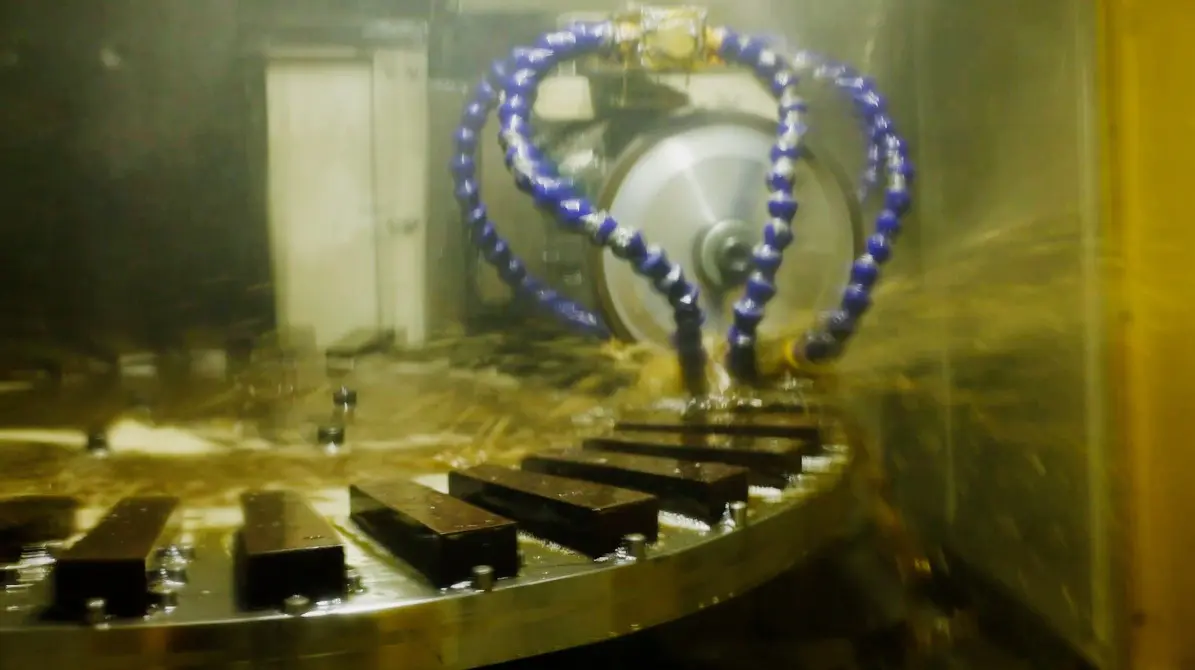
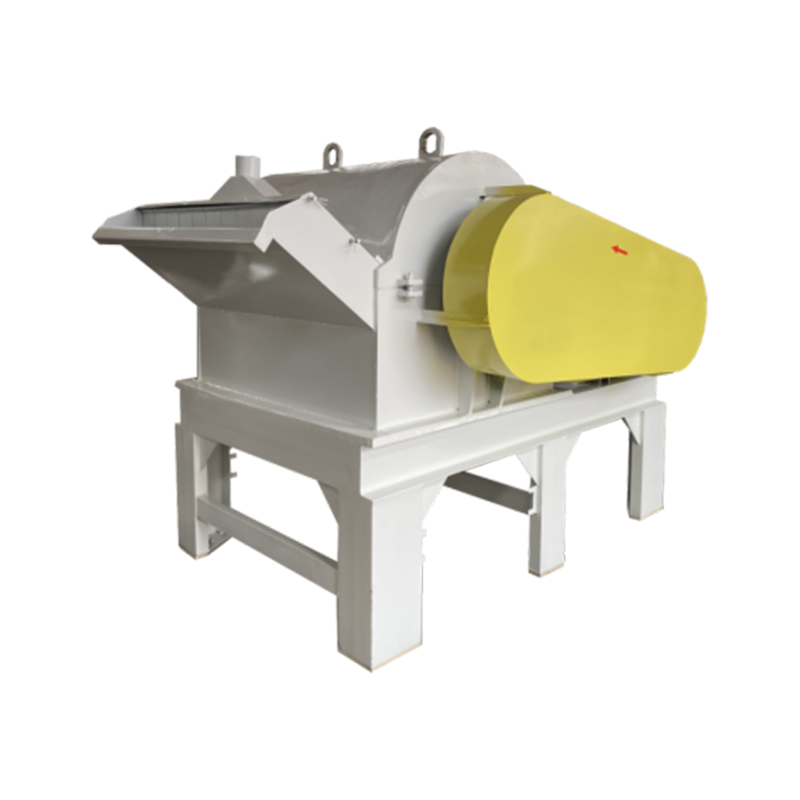
Mao Yue fertigt Kernkomponenten für die Pulverisierung, einschließlich Schleifscheiben und Klingen, im eigenen Haus und verfügt über Präzisionsbearbeitungs- und Inspektionskapazitäten.
Die Zahngeometrie der Schleifscheibe, die Bearbeitungsgenauigkeit, die Einbaupassung und der Verschleißzustand können alle die tatsächliche Pulverisierungsleistung beeinflussen.
Bei Projekten mit übermäßigem Feinanteil oder instabiler Partikelgrößenverteilung kann Mao Yue anhand der Materialeigenschaften, des Scheibendesigns und der Betriebsbedingungen beurteilen, ob das Schleifscheibenspiel, der Verschleißzustand und die strukturelle Kompatibilität zum Problem beitragen.
Der Vorteil der hausinternen Komponentenfertigung besteht in der Möglichkeit, die Schleifscheibenproduktion, die Ersatzteilkompatibilität und die tatsächlichen Pulverisierungsanforderungen miteinander zu verbinden und den Kunden so einen direkteren technischen Support und langfristige Wartungsunterstützung zu bieten.
Die integrierte Auswertung der Produktionslinie reduziert Diskrepanzen zwischen Pulverisierung und Pulversammlung
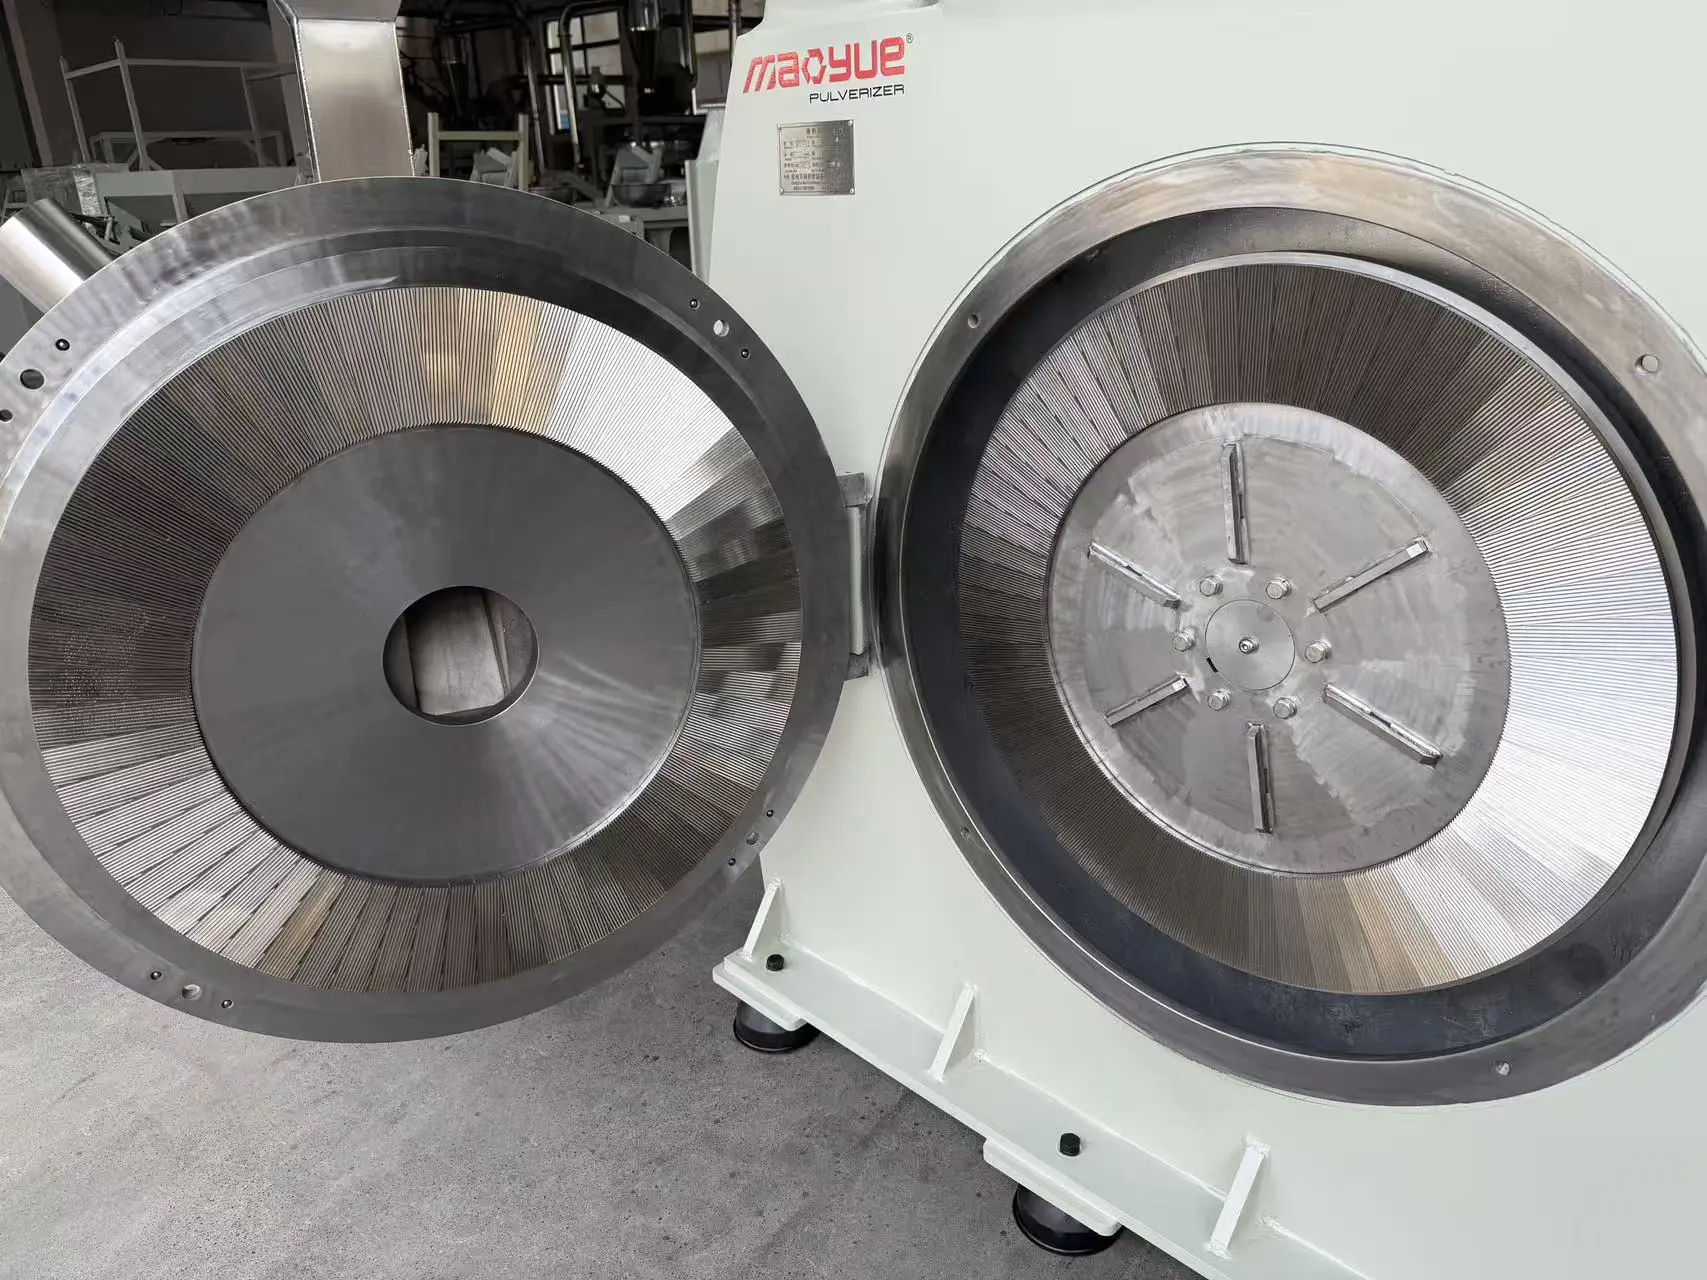
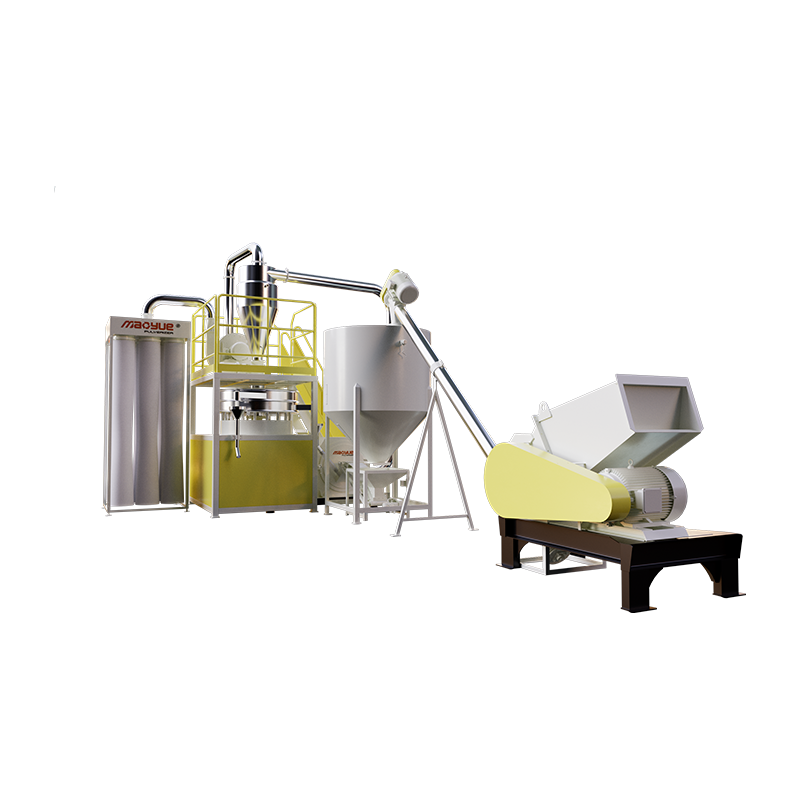
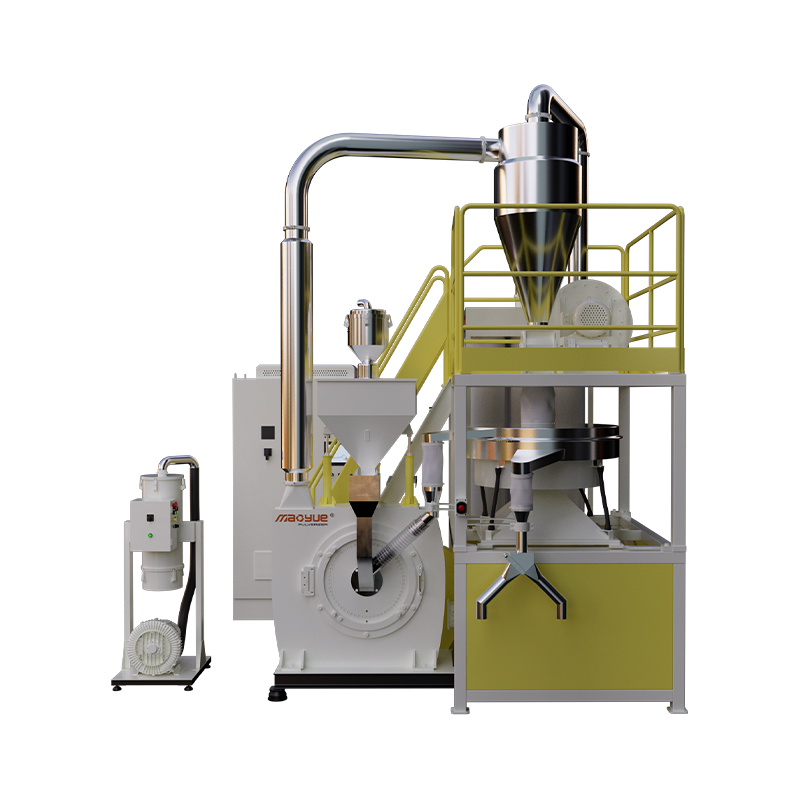
Abhängig von den Kundenanforderungen kann Mao Yue Ausrüstungskonfigurationen bereitstellen, die Zuführung, Pulverisierung, Kühlung, pneumatische Förderung, Zyklonabscheidung, Pulse-Jet-Staubsammlung, Siebung und Pulveraustrag umfassen.
Bei Projekten mit Schwierigkeiten bei der Pulversammlung besteht der Zweck der integrierten Systembewertung nicht einfach darin, mehr Sammelausrüstung hinzuzufügen.
Vielmehr geht es darum, festzustellen, ob das beim Pulverisieren entstehende Pulver durch das nachgeschaltete System gleichmäßig gefördert, getrennt und ausgetragen werden kann.
Durch die Bewertung des Pulverisierers und der nachgeschalteten Sammelausrüstung als integriertes System können Kunden besser bestimmen, ob Verbesserungen beim Pulverisierungsprozess, der Förder- und Trennkonfiguration oder den Filtrations- und Austragsbedingungen erforderlich sind.
Bei neuen Produktionslinien hilft dieser Systemanpassungsansatz dabei, potenzielle Probleme bereits in der Kaufphase zu erkennen.
Bei der Modernisierung bestehender Produktionslinien hilft es, gezieltere Verbesserungsmaßnahmen festzulegen.
Tatsächliche Materialtests bestätigen die qualifizierte Pulverausbeute und Rückgewinnungsleistung
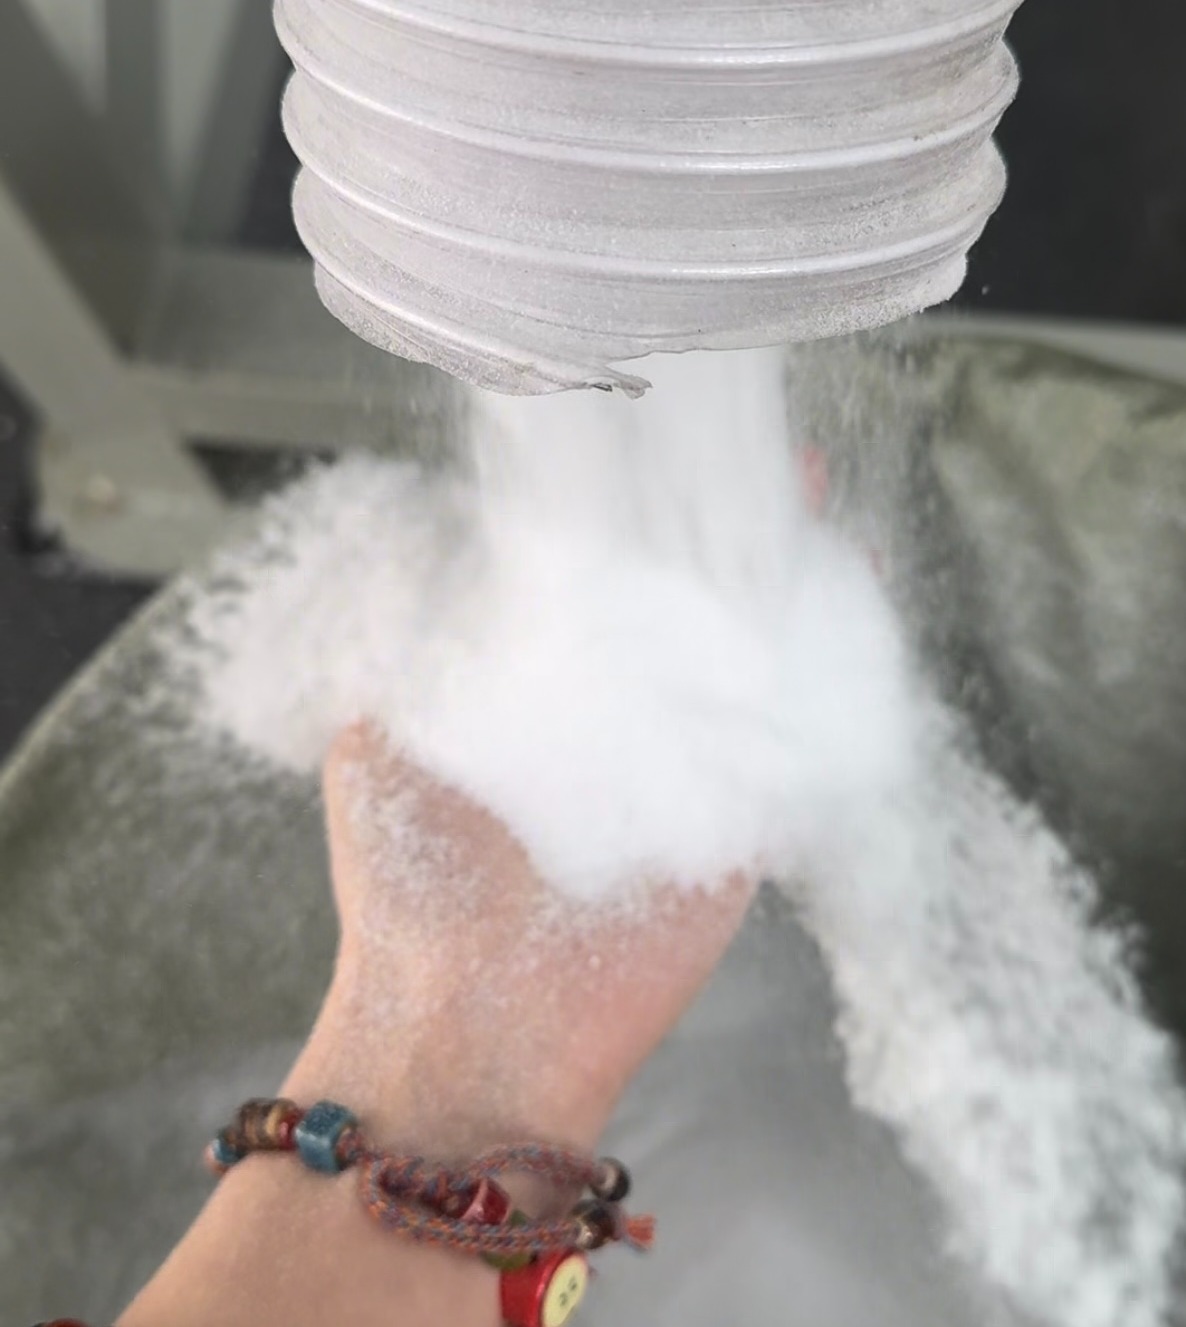
Unterschiedliche Farb-Masterbatch-Formulierungen können hinsichtlich Härte, thermischen Eigenschaften, Fließfähigkeit und Adhäsionstendenz variieren.
Selbst wenn die Zielmaschengröße identisch ist, kann nicht davon ausgegangen werden, dass ihre Zerkleinerungs- und Sammelleistung gleich ist.
Mao Yue unterstützt Pulverisierungsversuche mit tatsächlichen Materialien des Kunden und kann die Partikelgrößenverteilung, die Verarbeitungstemperatur, den tatsächlichen Durchsatz und die kontinuierliche Betriebsleistung entsprechend der verfügbaren Testausrüstung und Messbedingungen bewerten.
Bei Einkaufsprojekten, bei denen die Pulverrückgewinnung ein Hauptanliegen ist, sollten die Tests über die Feststellung hinausgehen, ob das Material pulverisiert werden kann.
Die wichtigere Frage ist, wie viel qualifiziertes Pulver dauerhaft produziert und zurückgewonnen werden kann.
Messungen wie das an einzelnen Sammelstellen gesammelte Pulver, Systemrückstände und Filtrationsbedingungen sollten von den Fähigkeiten des tatsächlichen Testaufbaus abhängen.
Für vollständige Leistungsindikatoren der Produktionslinie, die nicht direkt durch Tests mit eigenständigen Pulverisierern überprüft werden können, ist eine weitere Bewertung auf der Grundlage der vorgeschlagenen Produktionslinienkonfiguration erforderlich.
Durch die Definition von Testbedingungen, messbaren Leistungsindikatoren und Abnahmeanforderungen hilft Maoyue Kunden, fundiertere Kaufentscheidungen für Geräte zu treffen, anstatt sich ausschließlich auf die Nennkapazität oder die Spezifikationen des Gerätemodells zu verlassen.
Häufig gestellte Fragen zur Color Masterbatch Powder Collection
Kann eine Erhöhung der Lüftergeschwindigkeit die Pulversammlung verbessern?
Nicht unbedingt.
Eine Erhöhung des Luftstroms kann die Pulverablagerungen in den Förderleitungen verringern, aber auch die Verschleppung feiner Partikel erhöhen oder dazu führen, dass der Zyklonabscheider außerhalb seiner geeigneten Bedingungen arbeitet.
Luftstromanpassungen sollten auf tatsächlichen Messungen basieren.
Kann der Austausch von Schleifscheiben Probleme bei der Sammlung von Farbmasterbatch-Pulvern lösen?
Das Ersetzen oder Anpassen von Mahlscheiben kann die Pulversammlung nur dann verbessern, wenn bestätigt wird, dass der Zustand der Scheibe oder die Pulverisierungsparameter dazu beitragen.
Wenn die Hauptursache ein ungeeigneter Zyklonabscheider, ein abnormaler Luftstrom oder eine Filterverstopfung ist, kann der Austausch der Schleifscheiben allein die Auffangleistung möglicherweise nicht verbessern.
Warum kann der qualifizierte Pulverausstoß niedrig bleiben, selbst wenn die Gesamtpulverrückgewinnungsrate hoch ist?
Denn nicht jedes zurückgewonnene Pulver erfüllt unbedingt die Zielpartikelgröße und die Anforderungen der nachgeschalteten Anwendung.
Manche Pulver sind möglicherweise zu fein, zu grob oder agglomeriert.
Daher sollten das insgesamt zurückgewonnene Pulver, der Anteil an qualifiziertem Pulver und die qualifizierte Pulverproduktion separat gemessen werden.
Fazit: Die Pulverrückgewinnung hängt von der Kompatibilität des gesamten Pulverisierungssystems ab
Probleme beim Sammeln von Farbmasterbatch-Pulvern können mehrere Stufen umfassen, einschließlich Pulverisieren, Fördern, Trennen, Filtrieren und Austragen.
Die Identifizierung der Ursache des Problems mithilfe einer Materialbilanzanalyse und Betriebsdaten vor Ort hilft Herstellern, gezieltere Verbesserungen umzusetzen.
Für Gerätekäufer bieten die qualifizierte Pulverausbeute, die qualifizierte Pulverrückgewinnungsrate und die kontinuierliche Betriebsstabilität eine aussagekräftigere Beurteilung der Systemeignung als die Nennkapazität allein.
Haben Sie Probleme beim Sammeln des Farb-Masterbatch-Pulvers? Kontaktieren Sie Mao Yue für eine Bewertung des Pulverisierungs- und Sammelsystems
Wenn es in Ihrer Farbmasterbatch-Pulverisierungslinie zu Pulveransammlungen in Rohrleitungen, Schwierigkeiten beim Sammeln von feinem Pulver oder unzureichender qualifizierter Pulverproduktion kommt, teilen Sie Mao Yue bitte Ihren Rohstofftyp, die Zielpartikelgröße, die erforderliche Kapazität und Informationen zur vorhandenen Ausrüstung mit.
Das Ingenieurteam von Mao Yue kann Ihnen dabei helfen, geeignete Pulverisiererkonfigurationen, Pulversammelsysteme und tatsächliche Materialtestpläne basierend auf Ihren Produktionsanforderungen zu bewerten.