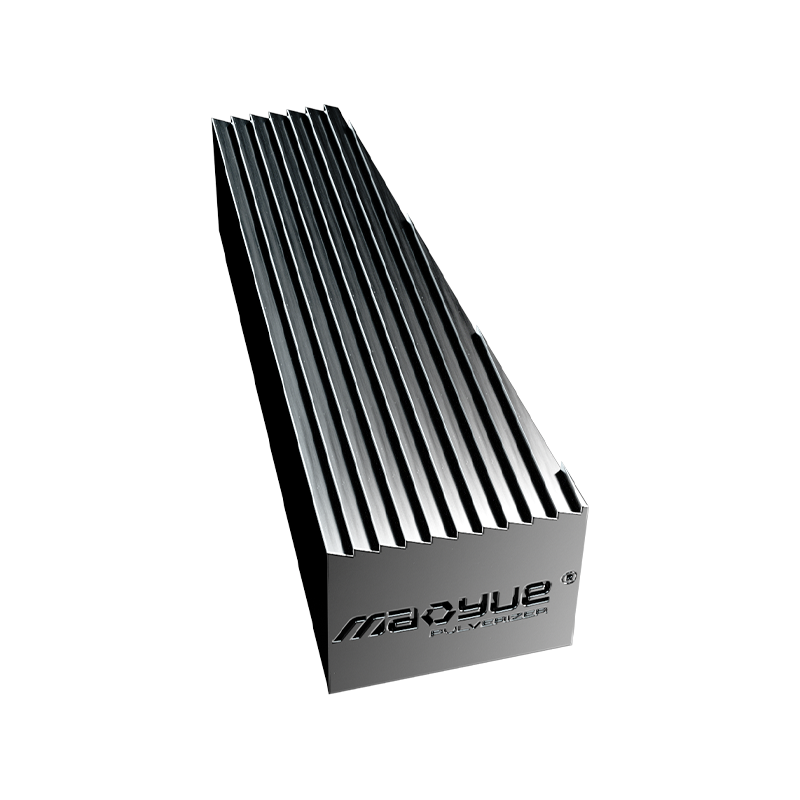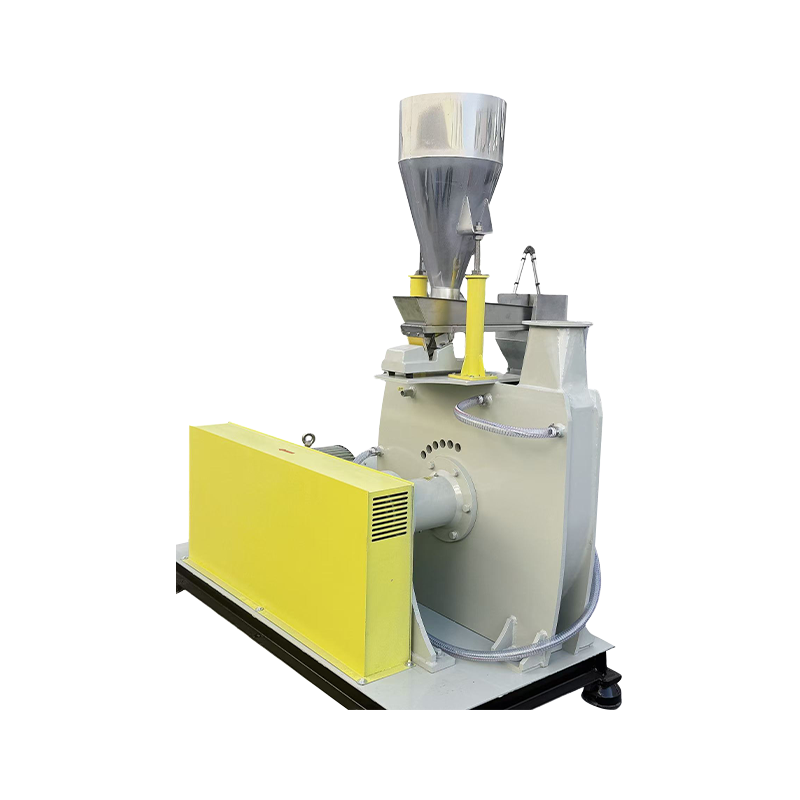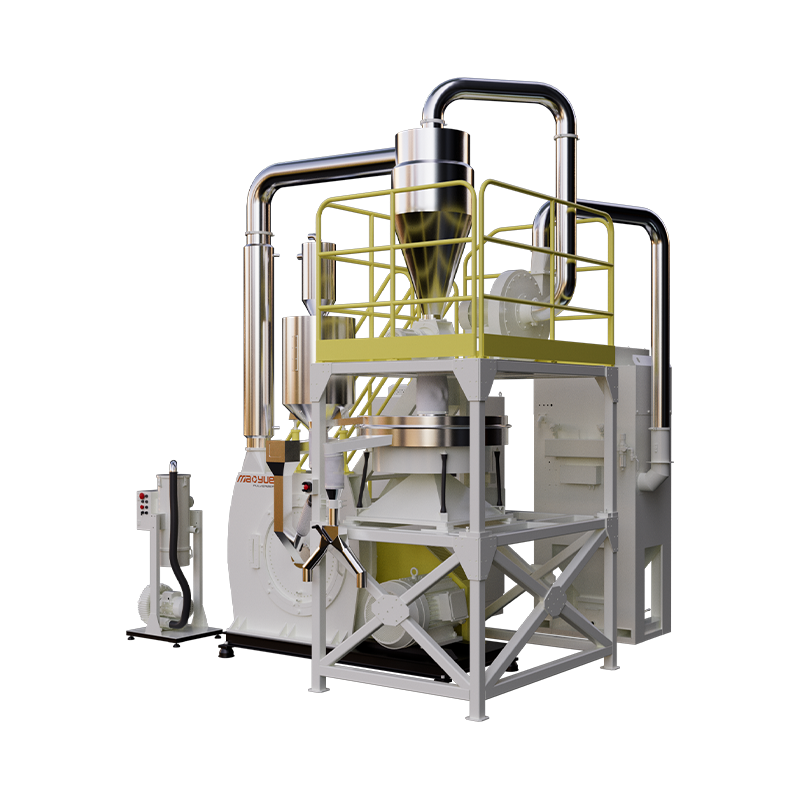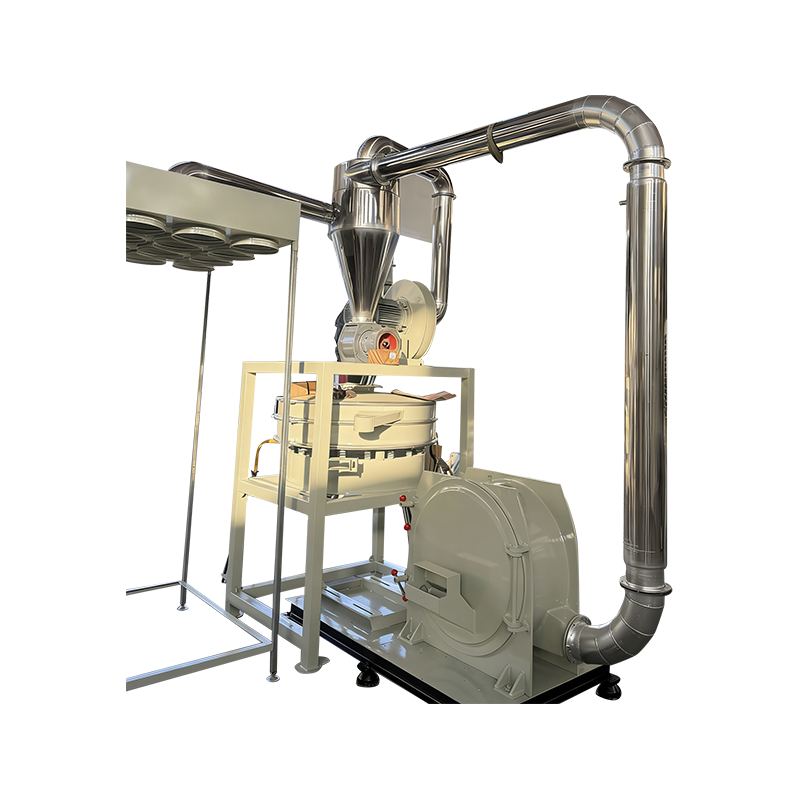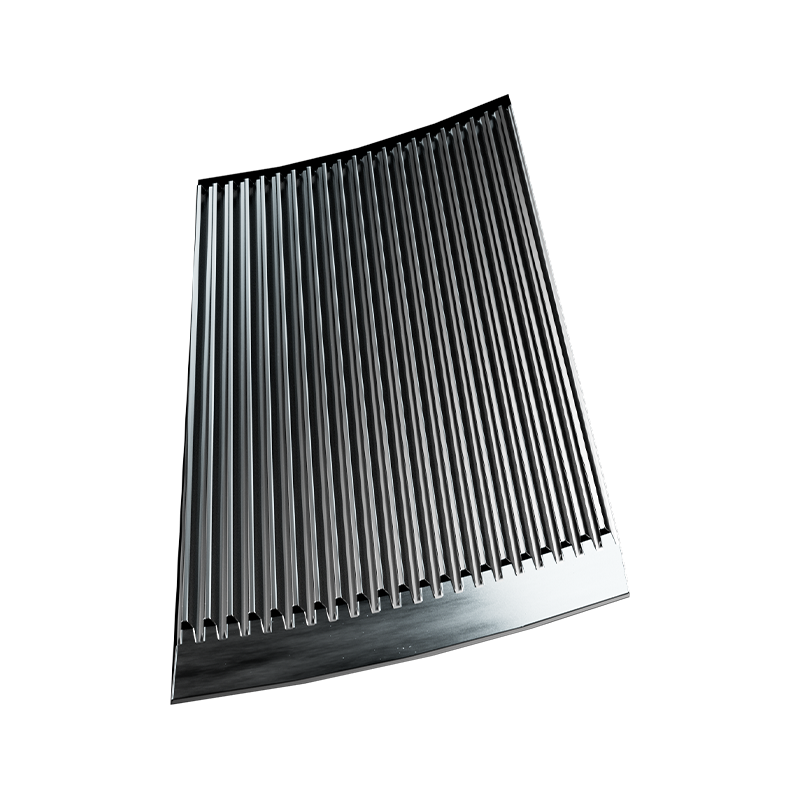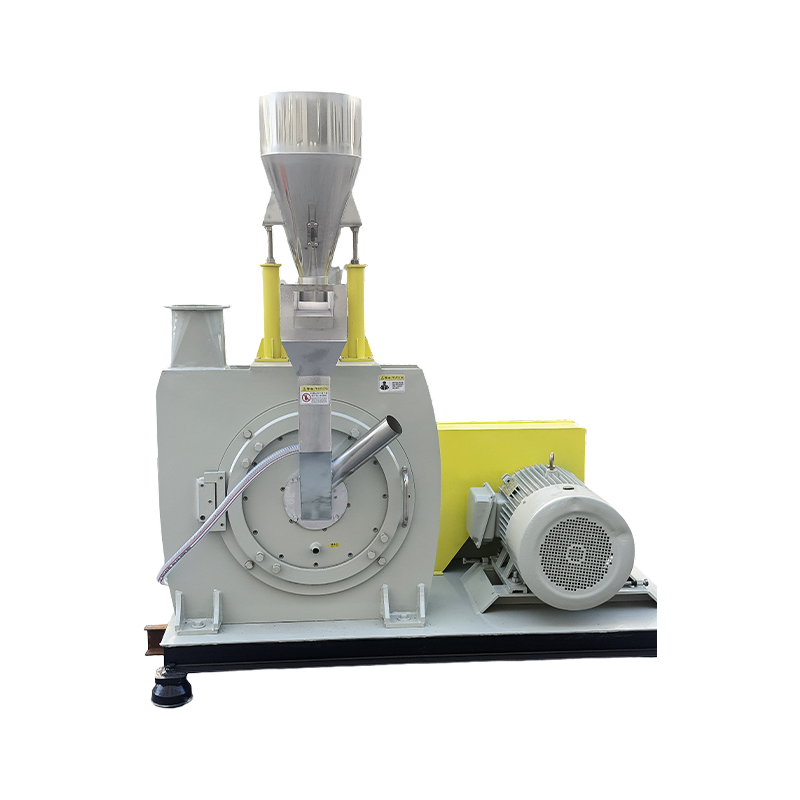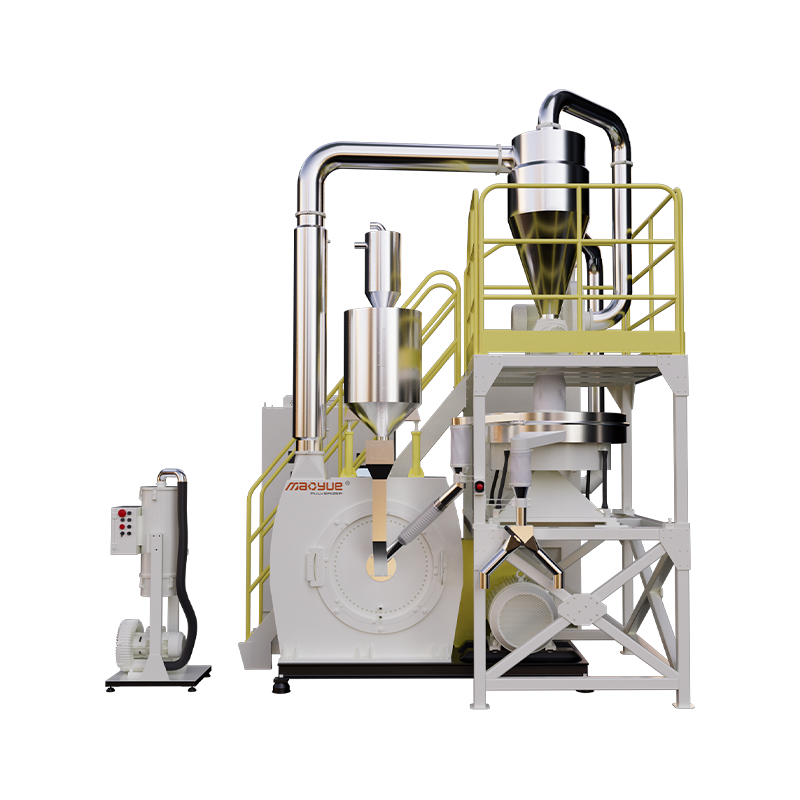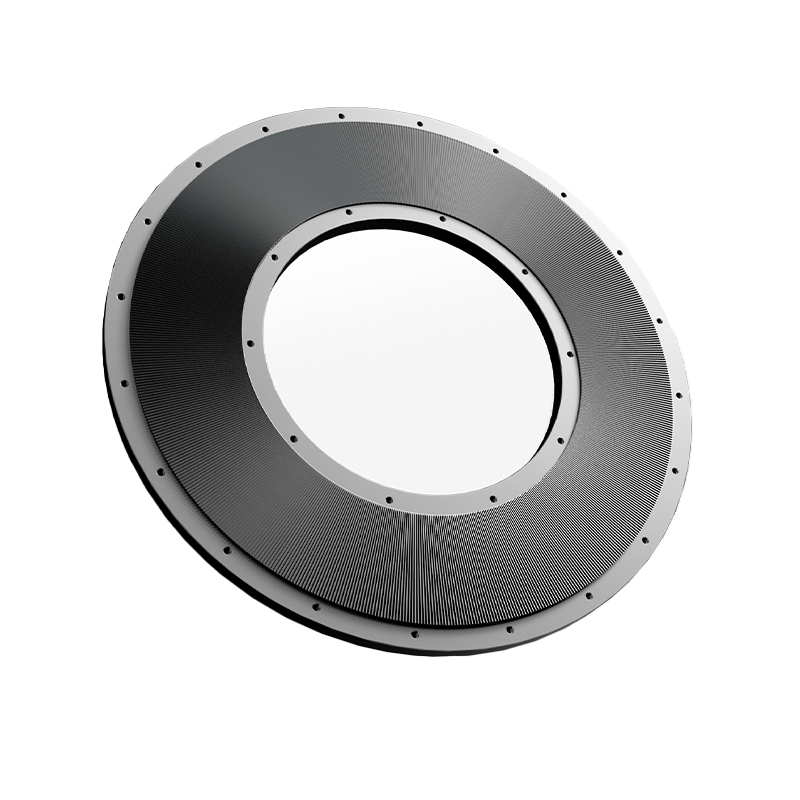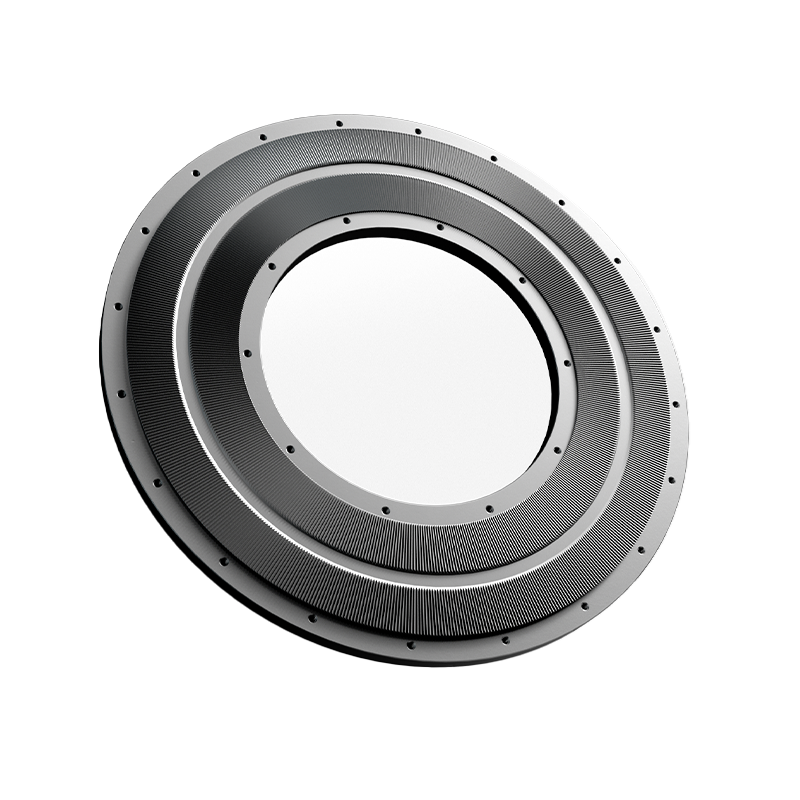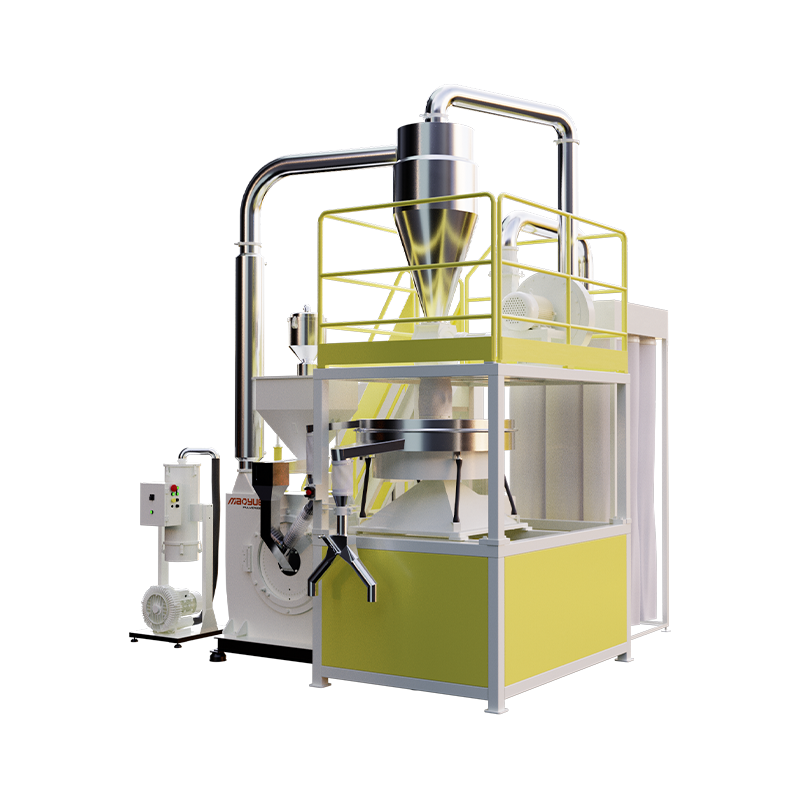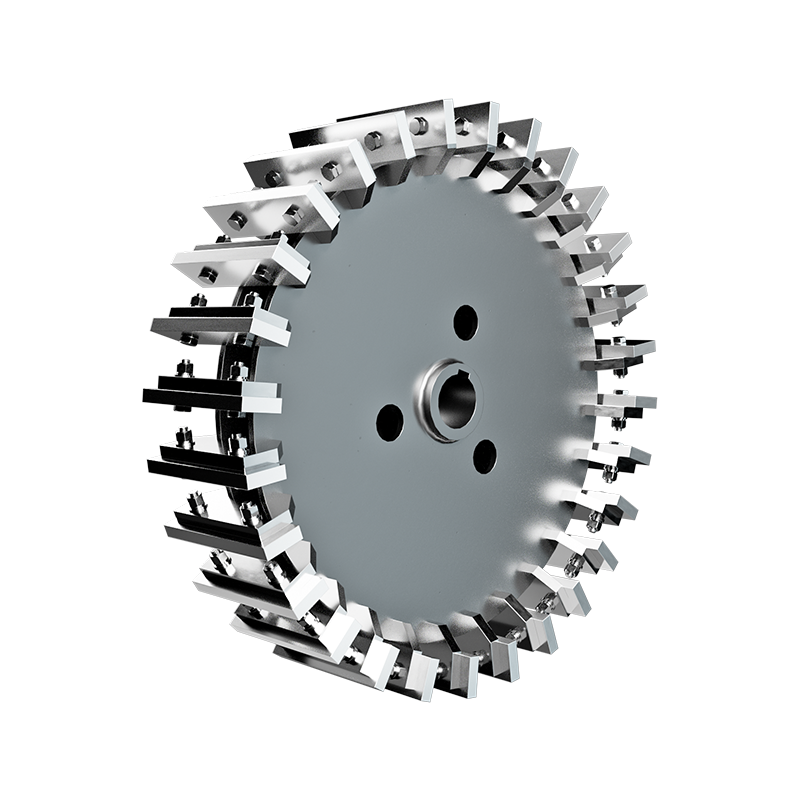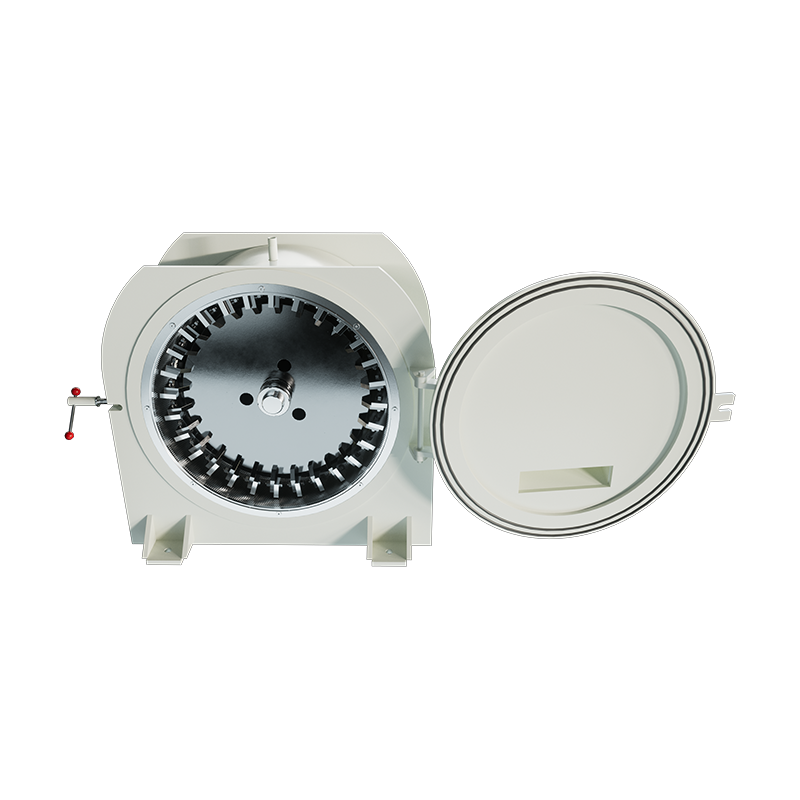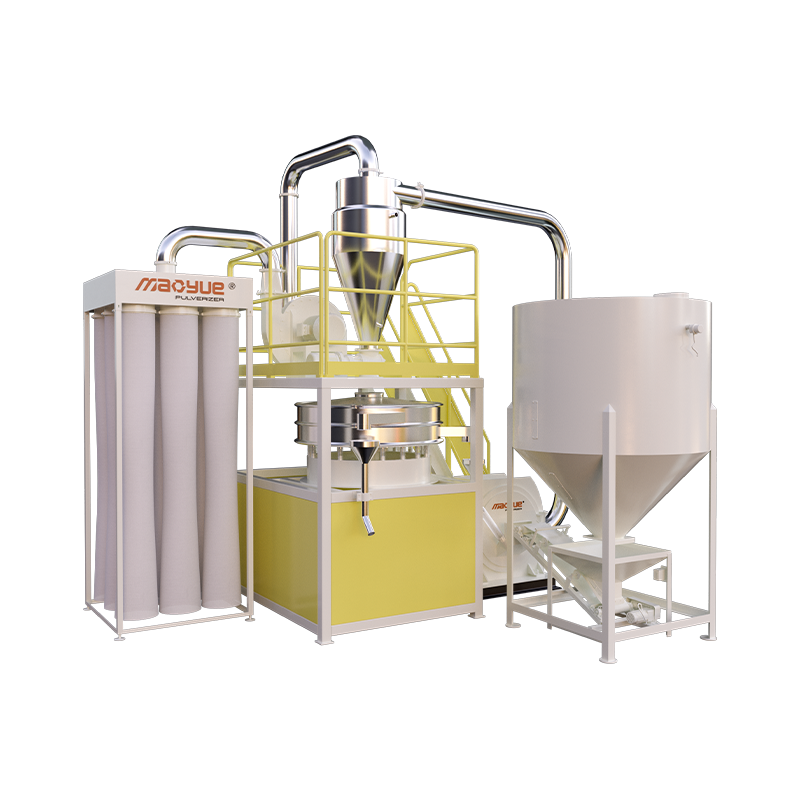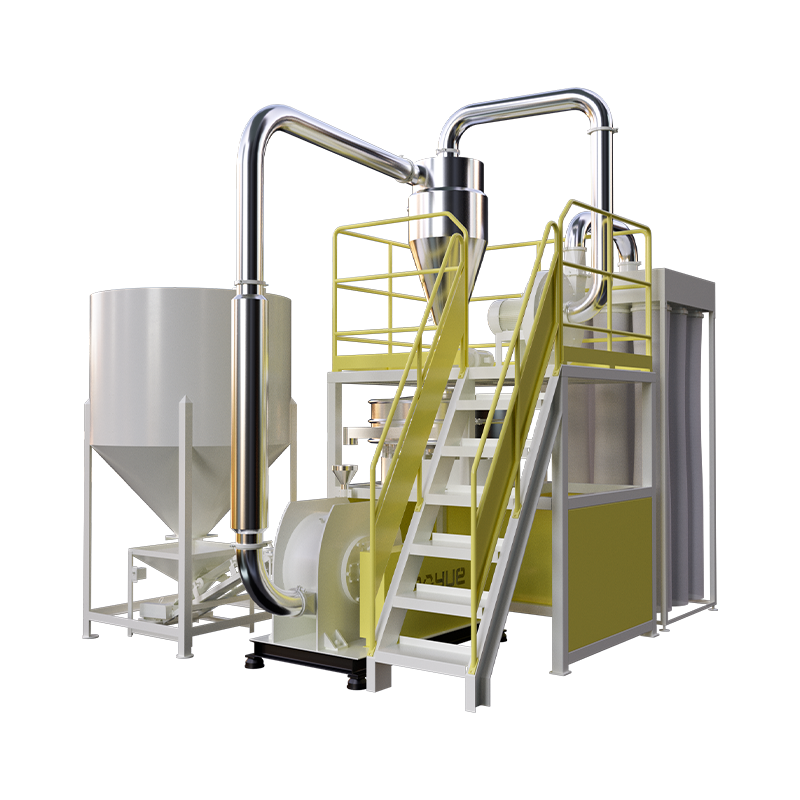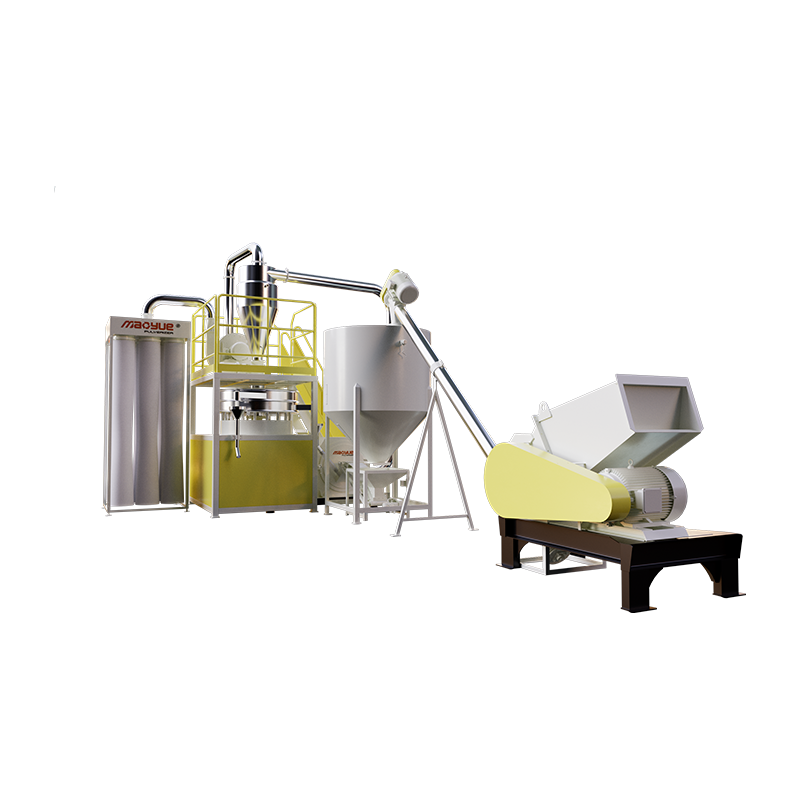


In der Rotationsformindustrie sind eine hohe Schüttdichte, Fließfähigkeit des Materials und eine gleichmäßige Partikelgrößenverteilung von größter Bedeutung. Der MYMF-Pulverisierer mit seinem geteilten Mahlblockdesign reduziert nicht nur die Wärmeentwicklung, sondern erfüllt auch diese kritischen Anforderungen und erhöht gleichzeitig die Leistung. Wir haben Partnerschaften mit zahlreichen Rotationsformunternehmen im In- und Ausland aufgebaut und helfen ihnen, ihre Produktionsziele zu erreichen.

Masterbatch ist als wichtiger Farbstoff in der Branche stark auf eine präzise Mahltechnologie angewiesen, um Anbackungen zu verhindern und Farbabweichungen zu minimieren. Der Einsatz des Kunststoff-Pulverisierers von Maoyue kann die Pulververteilung deutlich verbessern und im Vergleich zu herkömmlichen Farbpulvern nicht nur den Abfall reduzieren, sondern auch die mechanische Festigkeit des Materials effektiver verbessern.
Kunststoffpulverisierer können Kunststoffpulver auf eine einheitliche Partikelgröße mahlen, sodass sie sich leicht und gründlich mit verschiedenen funktionellen Additiven mischen lassen. Gleichzeitig ermöglichen sie das Recycling technischer Kunststoffabfälle und unterstützen so eine effiziente und umweltfreundliche Produktion. Mit fortschrittlicher Ausrüstung kann die Tagesproduktion Tonnen erreichen, was die Produktionseffizienz deutlich verbessert.
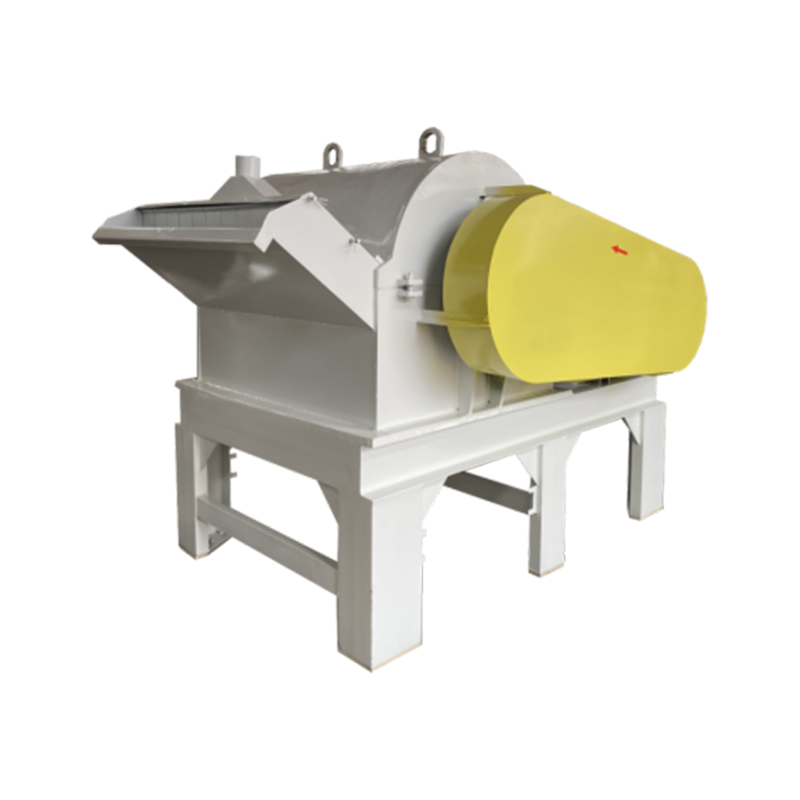
Der Messerpulverisierer von MAOYUE ist die ideale und zuverlässige Lösung für eine Vielzahl anspruchsvoller Recyclinganwendungen. Es zeichnet sich dadurch aus, dass es Produktionsabfälle und Post-Consumer-Abfälle von SPC-Bodenbelägen in hochwertiges Feinpulver umwandelt, das für neue SPC-Kernschichten geeignet ist, laminierte oder bedruckte PVC-Marken-/Etikettenpapiere und Trennfolien effizient zu gleichmäßigem, wiederverwendbarem Pulver pulverisiert und große und kleine Hart-PVC-Abfälle wie Rohre, Fenster-/Türprofile, Verkleidungen und andere sperrige Extrusionen mühelos verarbeitet. In jedem Szenario liefert der Scheibenpulverisierer von MAOYUE eine gleichbleibende Partikelfeinheit, Dispergierbarkeit und hervorragende Pulverqualität – was zu einer besseren Leistung des nachgelagerten Produkts, weniger Abfall und einer höheren Rentabilität für Recyclingbetriebe führt.



 中文简体