

 中文简体
Wenn dieselbe Masterbatch-Mühle zur Verarbeitung von Materialien unterschiedlicher Farbe verwendet wird, kann es sein, dass sich restliches Pulver aus der vorherigen Produktionscharge mit der nächsten Charge vermischt, was zu einer Farbkreuzkontamination führt.
Dieses Problem macht sich insbesondere beim Wechsel von dunkel gefärbten Materialien, wie etwa schwarzem Masterbatch, zu weißen oder hellen Materialien bemerkbar. Selbst kleine Mengen an Restpigmenten können die Farbkonsistenz beeinträchtigen, die Menge an nicht spezifikationsgerechtem Pulver erhöhen und die Produktionsumstellungszeit verlängern.
Farbverunreinigungen treten jedoch nicht nur innerhalb der Mahlkammer auf. Auch in den Zuführ-, Förder-, Sieb- und Sammelsystemen können Pulverreste verbleiben. Um die Farbverunreinigung zu reduzieren, müssen daher Materialrückstände während des gesamten Verarbeitungspfads kontrolliert und die Reinigungswirksamkeit durch geeignete Tests überprüft werden.
In diesem Artikel werden die Hauptursachen für Farbkreuzkontaminationen während der Masterbatch-Pulverisierung erläutert, die wichtigsten zu prüfenden Bereiche, praktische Farbwechselmethoden und wie Maoyue Kunden bei der Bewertung von Pulverisierungslösungen für die Mehrfarbenproduktion durch tatsächliche Materialtests und Bewertung der Gerätekonfiguration unterstützt.
Warum kommt es beim Masterbatch-Pulverisieren zu Farbkreuzkontaminationen?
Farbkreuzkontaminationen werden häufig mit Materialrückständen im Gerät, Materialanhaftungen und unvollständiger Reinigung bei Farbwechseln in Verbindung gebracht.
Auch nach der Entleerung der vorherigen Charge kann es sein, dass noch etwas Pulver im System verbleibt und beim nächsten Produktionslauf wieder in den Materialfluss gelangt.
Es gibt drei Hauptursachen.
Restpulver verbleibt im Gerät
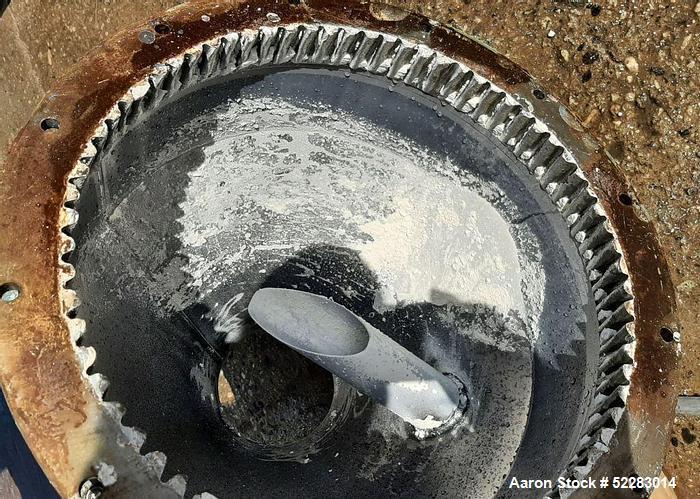
Während des Pulverisierens kann sich etwas Pulver um Geräteanschlüsse, Totzonen des Materialflusses und andere Bereiche, die sich nur schwer vollständig entleeren lassen, ansammeln.
Diese Rückstände werden durch die normale Entladung möglicherweise nicht vollständig entfernt. Wenn die nächste Charge in das System gelangt, kann es durch Luftstrom, Vibration und Materialbewegung dazu kommen, dass das restliche Pulver wieder in den Produktionsprozess gelangt, was zu einer Kreuzkontamination der Farbe führen kann.
Material haftet an Geräteoberflächen
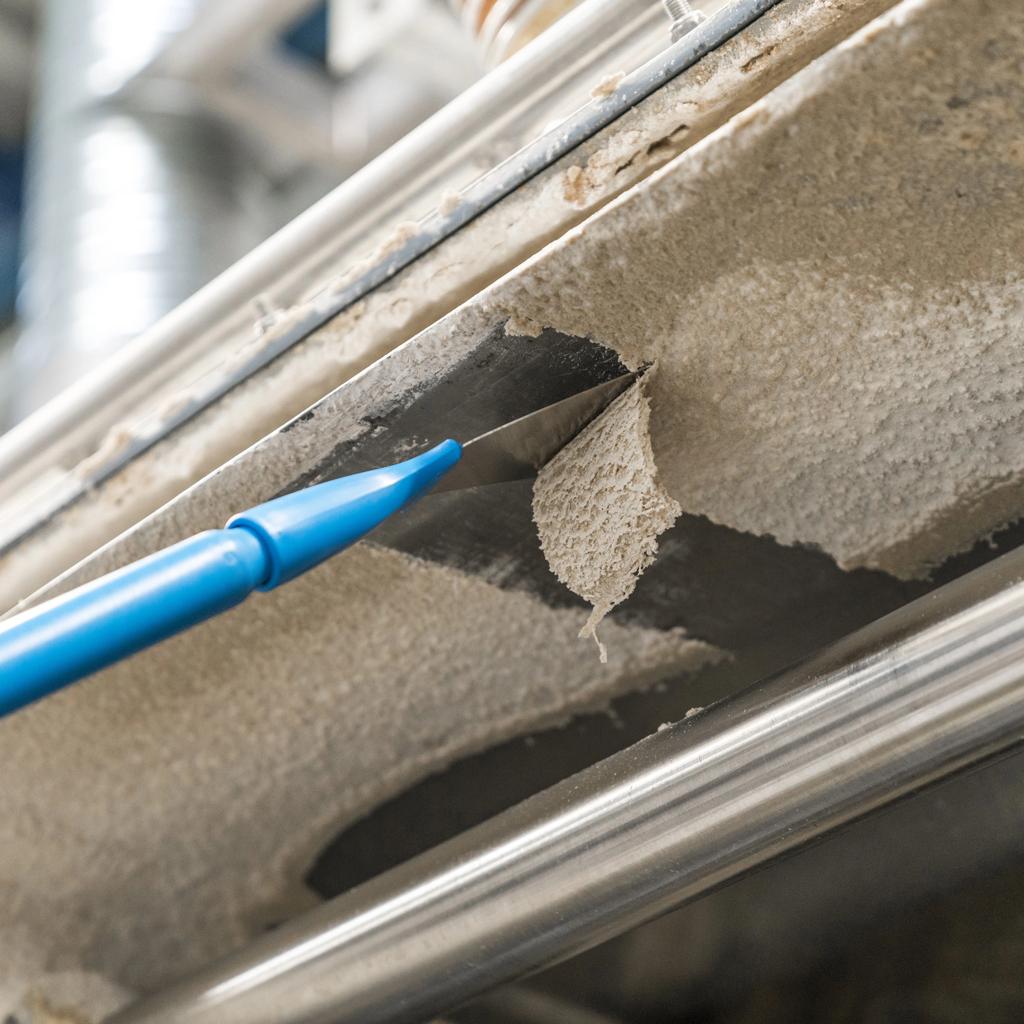
Verschiedene Masterbatch-Formulierungen enthalten Polymerträger, Pigmente, Füllstoffe und Additive, die ihr Verhalten beim Pulverisieren beeinflussen.
Bei bestimmten temperaturempfindlichen Formulierungen kann Reibungswärme dazu führen, dass der Polymerträger weich wird oder klebrig wird, sodass das Material an den Mahlscheiben und Kammeroberflächen haften bleibt.
Im Vergleich zu losem Pulver sind diese anhaftenden Rückstände in der Regel schwieriger zu entfernen.
Bei den Reinigungsverfahren werden Rückstände im System außer Acht gelassen
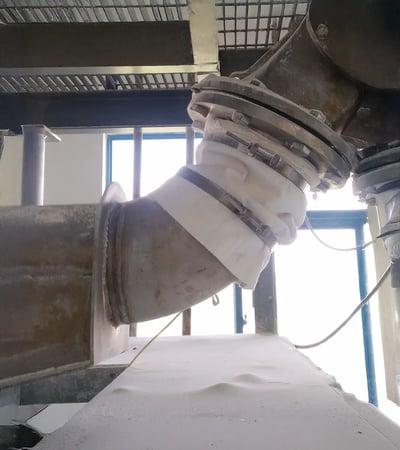
Auch nach der Reinigung der Mahlkammer kann Pulver aus der vorherigen Charge in Förderrohren, Zyklonabscheidern, Sieben und Pulversammelkomponenten verbleiben.
Wenn diese Bereiche bei der Reinigung übersehen werden, können Restpulver in die nächste Produktionscharge gelangen und zu Verunreinigungen führen.
Welche Bereiche sollten bei Masterbatch-Farbwechseln überprüft werden?
Vor dem Farbwechsel sollten mögliche Materialansammlungspunkte entlang des gesamten Verarbeitungspfads, von der Zuführung bis zur endgültigen Pulversammlung, überprüft werden.
Die Inspektion sollte sich nicht nur auf sichtbare Rückstände konzentrieren. Besonderes Augenmerk sollte auch auf Bereiche gelegt werden, in denen Pulver eingeschlossen bleiben und bei der nächsten Produktionscharge freigesetzt werden kann.
Wie kann eine Farbkreuzkontamination während der Masterbatch-Pulverisierung reduziert werden?
Um Farbkreuzkontaminationen zu reduzieren, ist eine Kombination aus Produktionsplanung, vollständiger Systemreinigung, Gerätewartung und geeigneter Komponentenkonfiguration erforderlich, anstatt sich auf eine einzige Maßnahme zu verlassen.
Ordnen Sie Farbproduktionssequenzen entsprechend an
Sofern die Produktionsbedingungen dies zulassen, kann die Verarbeitung von Materialien von helleren zu dunkleren Farben im Allgemeinen das Risiko sichtbarer Farbunterschiede durch Pigmentrückstände verringern.
Beispielsweise führt der Wechsel von weißem zu schwarzem Masterbatch in der Regel weniger zu auffälligen Farbverunreinigungen als der Wechsel von Schwarz zu Weiß.
Bei der Produktionsabfolge sollten jedoch auch die Kompatibilität von Polymerträgern, Zusatzstoffe und Produktqualitätsanforderungen berücksichtigt werden, anstatt sich ausschließlich auf die Farbintensität zu verlassen.
Empfohlener Ansatz: Gruppieren Sie Materialien mit kompatiblen Formulierungen und ähnlicher Kontaminationsempfindlichkeit in Produktionssequenzen. Wenden Sie bei risikoreichen Umstellungen strengere Reinigungs- und Überprüfungsverfahren an, insbesondere beim Wechsel von dunklen zu hellen Farben.
Reinigen Sie den gesamten Materialflussweg
Die Farbwechselreinigung sollte alle materialberührten Bereiche abdecken, von der Zuführung bis zur endgültigen Pulversammlung.
Vor der Reinigung sollte das Gerät gemäß den festgelegten Verfahren heruntergefahren und geeignete Maßnahmen zur Energieisolierung implementiert werden. Arbeiten, bei denen die Mahlkammer geöffnet oder Komponenten entfernt werden müssen, sollten von geschultem Personal gemäß den Wartungsanforderungen der Ausrüstung durchgeführt werden.
Die Reinigungsmethoden sollten entsprechend der Gerätestruktur und den Pulvereigenschaften ausgewählt werden. Der unkontrollierte Einsatz von Druckluft sollte vermieden werden, um zu verhindern, dass feines Pulver in die Luft gelangt.
Wo Kunststoffpulver eine brennbare Staubatmosphäre erzeugen können, müssen Reinigungsgeräte und -verfahren den geltenden Sicherheitsanforderungen entsprechen.
Empfohlener Ansatz: Erstellen Sie eine Checkliste für die Farbwechselreinigung, die den gesamten Materialflussweg abdeckt. Definieren Sie die Reinigungsmethode und Inspektionsanforderungen für jeden Bereich, anstatt die Reinigungswirksamkeit ausschließlich anhand des sichtbaren Zustands der Mahlkammer zu beurteilen.
Überprüfen Sie den Zustand der Schleifscheibe und die Materialhaftung

Der Oberflächenzustand, die Geometrie und der Betriebsspalt der Schleifscheiben können die Materialbewegung und lokale Ansammlungen innerhalb der Schleifkammer beeinflussen.
Ungewöhnlicher Scheibenverschleiß, Oberflächenschäden oder starke Materialanhaftungen können die Reinigung bestimmter Bereiche erschweren.
Der Verschleiß der Schleifscheibe ist jedoch nicht unbedingt eine direkte Ursache für Farbkreuzkontaminationen. Seine Relevanz sollte anhand der tatsächlichen Rückstandsorte und Betriebsbedingungen bewertet werden.
Empfohlener Ansatz: Überprüfen Sie während der Gerätewartung die Oberflächen, Kanten und zugehörigen Komponenten der Schleifscheibe auf ungewöhnliche Anhaftungen, Beschädigungen oder örtliche Materialansammlungen. Nutzen Sie die Erkenntnisse, um festzustellen, ob die Betriebsbedingungen angepasst werden sollten oder Komponenten gewartet werden müssen.
Bewerten Sie spezielle Komponenten für häufige Farbwechsel
Bei Produktionslinien, die häufig Masterbatch-Materialien unterschiedlicher Farbe verarbeiten, können bestimmte gemeinsame Komponenten zu wiederkehrenden Quellen für Restkontaminationen werden.
Abhängig von der Anlagenstruktur kommen spezielle Pulversammelbehälter, Siebe, flexible Förderschläuche oder Reinigungswerkzeuge in Betracht.
Wenn für Produkte besonders strenge Kreuzkontaminationsanforderungen gelten, kann auch die Notwendigkeit separater Produktionslinien geprüft werden.
Empfohlener Ansatz: Vergleichen Sie die Häufigkeit des Farbwechsels, die Reinigungszeit, die Übergangspulververluste, die Kosten für bestimmte Komponenten und die Anforderungen an die Produktakzeptanz, um die geeignete Konfiguration für die tatsächliche Produktion zu ermitteln.

Wie kann die Reinigungswirksamkeit nach einem Masterbatch-Farbwechsel überprüft werden?
Der Abschluss der Gerätereinigung bedeutet nicht automatisch, dass das Pulver aus der nächsten Charge den Produktqualitätsanforderungen entspricht.
Für die Herstellung von mehrfarbigen Masterbatches werden ein kontrollierter Probebetrieb, stufenweise Probenahmen und Produkttests empfohlen, um zu überprüfen, ob die Restverunreinigung auf ein akzeptables Maß reduziert wurde.
Schritt 1: Komplette Reinigung und Geräteinspektion
Vollständige Materialentleerung, Abschaltung der Anlage, Reinigung und Restmaterialinspektion gemäß festgelegten Verfahren.
Vergewissern Sie sich vor dem Neustart, dass alle entfernten Komponenten korrekt wieder installiert wurden und dass das Gerät die Anforderungen für einen sicheren Start erfüllt.
Schritt 2: Führen Sie einen kontrollierten Probelauf durch
Geben Sie die nächste Masterbatchfarbe in den Pulverisierer und sammeln Sie das anfängliche Übergangspulver getrennt vom normalen Produktionsmaterial.
Übergangspulver, das die erforderlichen Qualitätsprüfungen nicht bestanden hat, sollte nicht direkt mit akzeptierten Produkten gemischt werden.
Schritt 3: Führen Sie eine stufenweise Probenahme und Tests durch
Sammeln Sie Pulverproben in vorgegebenen Produktionsmengen oder Zeitintervallen, um sie auf fremdgefärbte Partikel, Farbveränderungen und relevante Qualitätsindikatoren für die Formulierung zu prüfen.
Für Produkte mit strengen Farbanforderungen kann eine geeignete CIELAB-Farbdifferenzmessmethode verwendet werden. Probenvorbereitung und Messbedingungen sollten standardisiert werden.
Das Bestehen eines Farbtests bedeutet nicht unbedingt, dass eine Kreuzkontamination mit Polymerträgern, Füllstoffen oder Zusatzstoffen ausgeschlossen ist. Produkte mit Anforderungen an die Reinheit der Formulierung sollten gegebenenfalls einer zusätzlichen Überprüfung unterzogen werden.
Schritt 4: Bestimmen Sie, ob die normale Produktion wieder aufgenommen werden kann
Spezifische Freigabekriterien, Probenahmemengen und Testhäufigkeit sollten entsprechend den Produktanforderungen des Kunden festgelegt werden.
Bei Produktionslinien mit häufigen Farbwechseln sollten Reinigungszeit, Übergangspulvermengen, Testergebnisse und Orte, die wiederholt gereinigt werden müssen, aufgezeichnet werden.
Der Vergleich dieser Aufzeichnungen über verschiedene Produktionschargen hinweg kann dabei helfen, festzustellen, ob sich das Farbwechselverfahren verbessert hat.
Typisches Szenario: Wechsel von schwarzem zu weißem Masterbatch
Beim Wechsel von schwarzem zu weißem Masterbatch können unterschiedliche Kontaminationsmuster auf unterschiedliche Quellen von Restmaterial hinweisen.
Wenn beispielsweise nach einer längeren Betriebszeit immer wieder schwarze Partikel auftauchen, sollten Bereiche, in denen sich das Material nur schwer austragen lässt, inspiziert werden, anstatt einfach die Übergangsproduktionszeit zu verlängern.
Der Vergleich von Kontaminationsmustern in verschiedenen Stadien kann dabei helfen, potenzielle Ursachen einzugrenzen und gezieltere Reinigungs- oder Wartungsmaßnahmen zu identifizieren.
Wie hilft Mao Yue seinen Kunden, Farbkreuzkontaminationen bei der Masterbatch-Pulverisierung zu reduzieren?
Für Masterbatch-Hersteller, die häufig zwischen verschiedenen Farben wechseln, sollte die Auswahl einer Pulverisierungsmaschine mehr als nur Produktionskapazität und Pulverpartikelgröße berücksichtigen. Materialhaftung, Restkontaminationsrisiken, Reinigungszugänglichkeit und vorübergehende Pulververluste sind ebenfalls wichtige Faktoren.
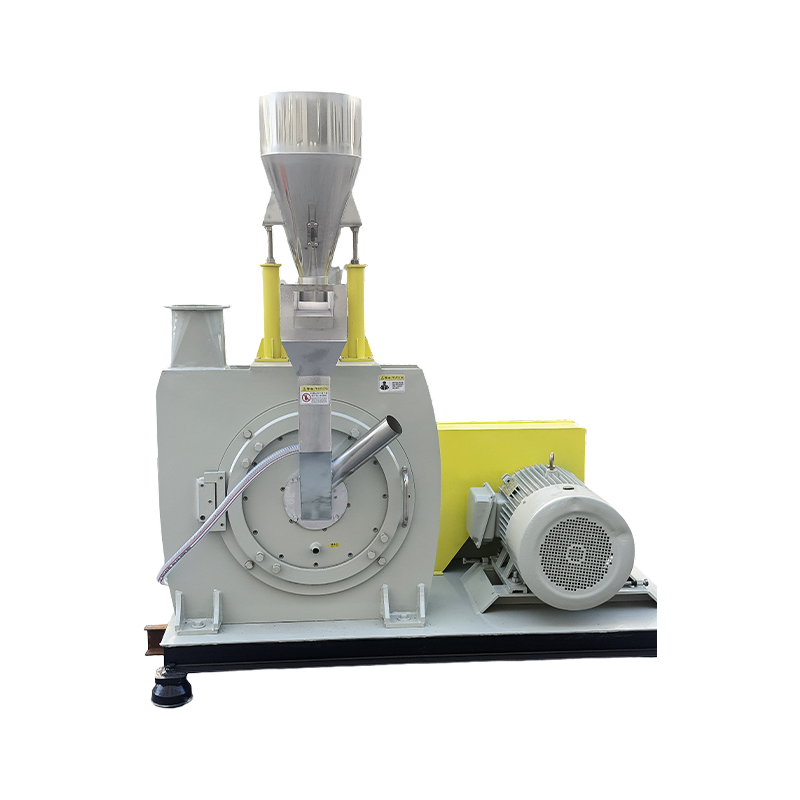
Mit über 30 Jahren Erfahrung in der Forschung, Entwicklung und Herstellung von Kunststoffpulverisierern, Mao Yue hilft Kunden bei der Bewertung von Pulverisierungslösungen für die Mehrfarbenproduktion durch tatsächliche Materialtests, interne Herstellung von Mahlscheiben und -klingen und eine vollständige Bewertung der Konfiguration des Pulverisierungssystems.
Identifizieren Sie Materialhaftungs- und Rückstandsrisiken durch tatsächliche Materialtests

Polymerträger, Pigmente und Additive in verschiedenen Masterbatch-Formulierungen können die Materialhaftung und -ansammlung während des Pulverisierens beeinträchtigen.
Mao Yue führt Probeläufe mit vom Kunden bereitgestellten Masterbatch-Materialien durch und beobachtet dabei Änderungen der Verarbeitungstemperatur, die Haftung an den Schleifscheibenoberflächen und Restmaterial in der Mahlkammer.
Diese Beobachtungen helfen dabei, Materialeigenschaften und Betriebsbedingungen zu identifizieren, die die Reinigungsschwierigkeiten bei Farbwechseln erhöhen können.
Für Kunden mit häufigen Farbwechselanforderungen kann die Durchführbarkeit von Farbwechselversuchen auch auf der Grundlage spezifischer Anforderungen besprochen werden. Solche Versuche können verwendet werden, um Restmaterial nach der Reinigung und Kontaminationsmuster während des nachfolgenden Farbproduktionslaufs zu beobachten.
Kundennutzen: Verstehen Sie das tatsächliche Materialverarbeitungsverhalten und potenzielle Rückstandsrisiken, bevor Sie die Ausrüstung auswählen, und reduzieren Sie so die Unsicherheit bei der Beurteilung der Farbwechseleignung ausschließlich auf der Grundlage der Maschinenspezifikationen.
Die eigene Schleifscheiben- und Klingenfertigung bietet technischen Support für Kernkomponenten
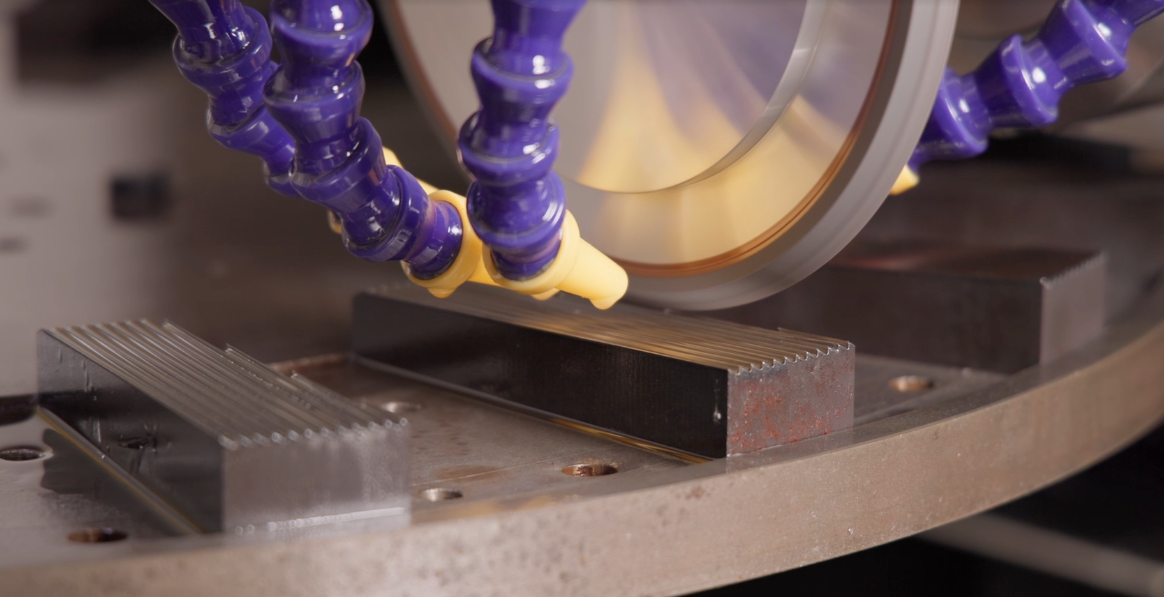
Der Zustand der Schleifscheibenoberfläche, örtlicher Verschleiß und Materialanhaftungen können die Ansammlung von Pulver und die Schwierigkeit bei der Reinigung beeinflussen.
Mao Yue fertigt Schleifscheiben und Klingen im eigenen Haus und ermöglicht so eine direkte Kontrolle über die Geometrie der Kernkomponenten, die Bearbeitungskonsistenz und die Qualitätsprüfung.
Wenn Kunden wiederkehrende Materialanhaftungen oder lokale Ansammlungen um Schleifscheiben feststellen, kann Mao Yue die Komponentenstruktur, den Verschleißzustand und die tatsächlichen Betriebsparameter bewerten, um festzustellen, ob das Problem mit Kernkomponenten zusammenhängt.
Anhand der Ergebnisse kann das technische Team beurteilen, ob Wartung, Betriebsanpassungen oder eine weitere Bewertung der Komponentenanpassung erforderlich sind.
Kundennutzen: Greifen Sie auf technischen Support zu, der durch interne Fertigungs- und Prüfkapazitäten für Komponenten unterstützt wird, und reduzieren Sie so das Risiko eines unnötigen Komponentenaustauschs, bevor die zugrunde liegende Ursache identifiziert wurde.
Bewerten Sie Gerätekonfigurationen basierend auf Testergebnissen und Farbwechselanforderungen
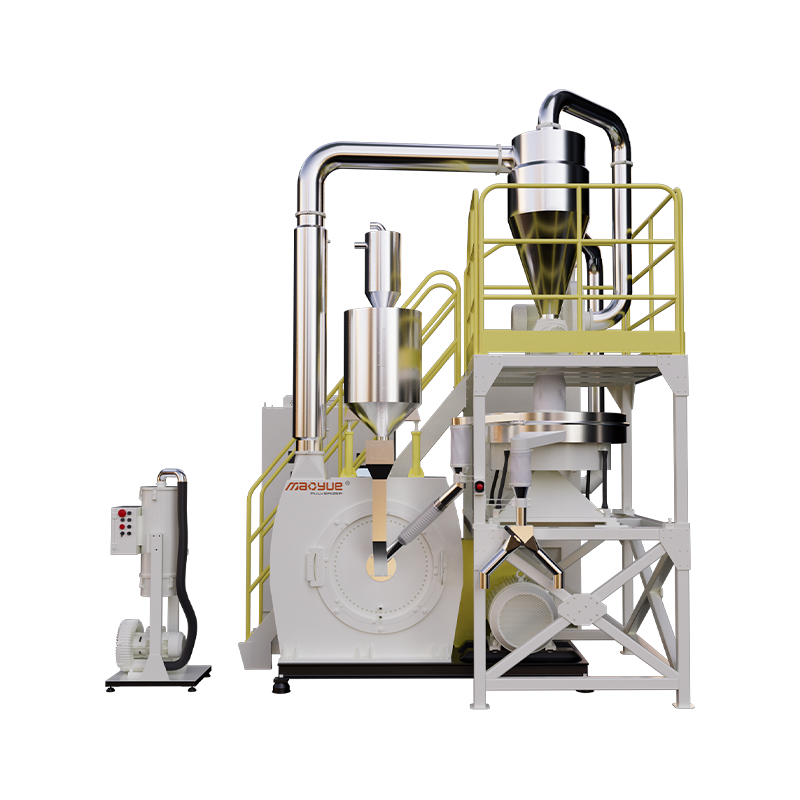
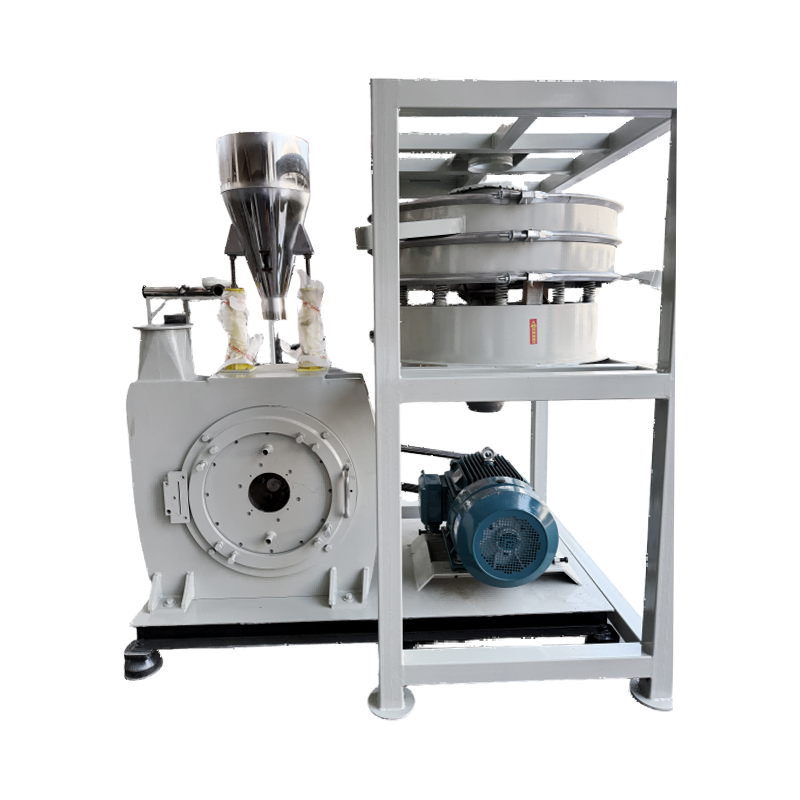
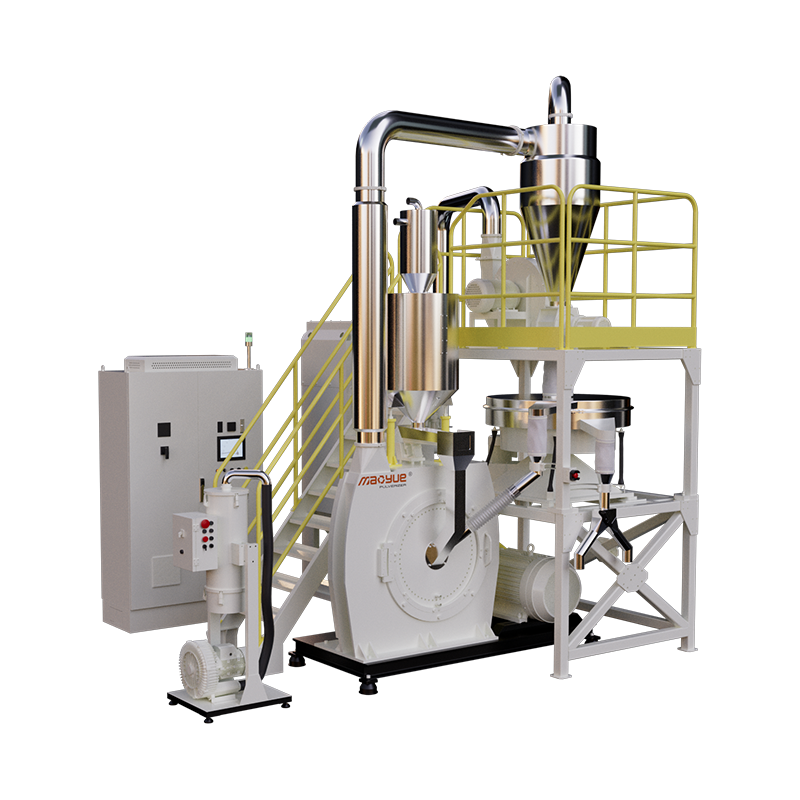
Eine Farbkreuzkontamination kann außerhalb der Mahlkammer entstehen. Daher sollten bei der Geräteauswahl auch mögliche Rückstände in Förder-, Sieb- und Pulversammelsystemen berücksichtigt werden.
Mao Yue kann Gerätekonfigurationsoptionen basierend auf tatsächlichen Materialtestergebnissen, der Häufigkeit des Farbwechsels und den Anforderungen an die Produktakzeptanz bewerten.
Kundennutzen: Kombinieren Sie tatsächliche Materialtests mit Produktionsanforderungen, um eine gezieltere Grundlage für die Geräteauswahl, die Kontrolle der Restverschmutzung, die Reduzierung des vorübergehenden Pulververlusts und ein verbessertes Farbwechselmanagement zu schaffen.
Tatsächliche Verbesserungen sollten dennoch durch Farbumstellungsversuche und Produktionsaufzeichnungen überprüft werden.
Häufig gestellte Fragen zur Kreuzkontamination von Masterbatch-Farben
Kann ein Masterbatch-Pulverisierer Farbkreuzkontaminationen vollständig verhindern?
Bei gemeinsam genutzten Pulverisierungssystemen sollte ohne entsprechende Überprüfung nicht davon ausgegangen werden, dass es zu keiner Kreuzkontamination kommt. Der tatsächliche Restverschmutzungsgrad hängt von den Materialeigenschaften, den Reinigungsverfahren und der Gerätekonfiguration ab.
Reicht beim Wechsel der Masterbatch-Farben nur die Reinigung der Mahlkammer aus?
Nicht unbedingt. Auch in Zuführ-, Förder-, Sieb- und Sammelkomponenten können Pulverreste verbleiben. Der gesamte Materialflussweg sollte überprüft werden.
Erfordert der Wechsel von Schwarz- zu Weiß-Masterbatch eine gründlichere Reinigung?
Generell ist eine größere Aufmerksamkeit bei der Reinigung erforderlich, da dunkle Rückstände in weißem oder hellem Pulver leichter zu erkennen sind. Spezifische Reinigungsanforderungen sollten jedoch durch Produktqualitätsstandards festgelegt werden.
Wie kann der Pulverabfall beim Masterbatch-Farbwechsel reduziert werden?
Pulverabfälle können durch die Optimierung von Produktionsabläufen, die Reinigung von Bereichen, in denen es zu Materialansammlungen kommt, die Trennung von Übergangspulver und die Festlegung klarer Produktfreigabekriterien reduziert werden.
Tatsächliche Verbesserungen sollten durch Farbwechselaufzeichnungen und Testdaten überprüft werden.
Fazit
Um Farbkreuzkontaminationen während der Masterbatch-Pulverisierung zu reduzieren, ist die Kontrolle des Restmaterials im gesamten Pulverisierungssystem und die Überprüfung der Reinigungswirksamkeit durch stufenweise Probenahme und Produkttests erforderlich.
Bei Produktionslinien mit häufigen Farbwechseln sollten bei der Auswahl der Ausrüstung auch die Zugänglichkeit für die Reinigung, die Wechselhäufigkeit, Übergangspulververluste und Produktakzeptanzanforderungen berücksichtigt werden.
Suchen Sie nach einem Masterbatch-Pulverisierer, der für die Mehrfarbenproduktion geeignet ist?
Kontaktieren Sie Mao Yue mit Ihren Masterbatch-Materialinformationen, Zielpartikelgröße, Produktionskapazitätsanforderungen, Farbwechselhäufigkeit und aktuellen Kontaminationsherausforderungen.
Unser technisches Team kann Ihnen bei der Bewertung geeigneter Pulverisierungsausrüstungskonfigurationen helfen und tatsächliche Materialtestoptionen für Ihre Produktionsanforderungen besprechen.