

 中文简体
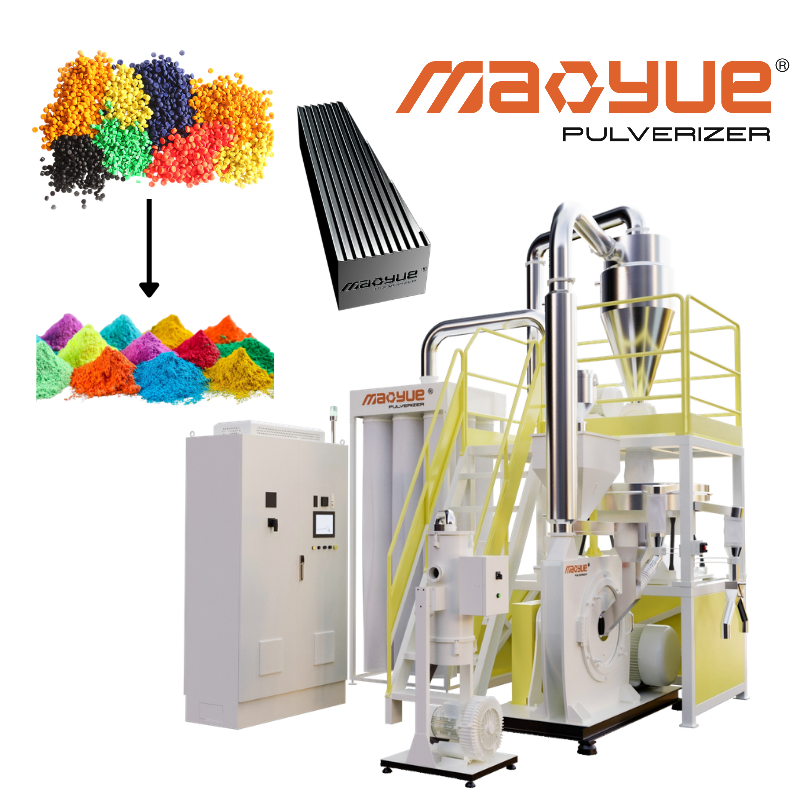
Beim Pulverisieren von Farbmasterbatches bedeutet feineres Pulver nicht unbedingt eine bessere Pulverisierungsleistung. Einige feinfarbige Masterbatch-Pulver können eine erhöhte Kohäsion zwischen den Partikeln aufweisen, eine Brückenbildung im Trichter, eine langsame Entleerung oder eine instabile Zufuhr verursachen, was die Kontinuität der nachgelagerten Produktion beeinträchtigen kann.
Die Fließfähigkeit des Pulvers hängt jedoch nicht nur von der Partikelgröße ab, sondern auch von der Masterbatch-Formulierung, der Partikelform, der Partikelgrößenverteilung und den Lagerbedingungen.
Für Farbmasterbatch-Hersteller liegt der Schlüssel darin, qualifiziertes Pulver zu produzieren, das die Zielpartikelgrößenanforderungen erfüllt und gleichzeitig einen stabilen Austrag und die Eignung für die nachgeschaltete Zuführung beibehält.
In diesem Artikel werden die Ursachen für eine schlechte Fließfähigkeit von feinem Farbmasterbatch-Pulver, Vor-Ort-Diagnosemethoden, Testparameter und die Leistungsfaktoren der Ausrüstung erläutert, die Käufer bei der Auswahl einer Farbmasterbatch-Pulverisiermaschine berücksichtigen sollten.
Warum kann es schwierig sein, feines Farb-Masterbatch-Pulver frei zu fließen?
Das Pulverfließverhalten wird durch das Partikelgewicht, die Kräfte zwischen den Partikeln und äußere Spannungsbedingungen beeinflusst.
Mit abnehmender Partikelgröße des Farbmasterbatches nimmt im Allgemeinen die Gesamtoberfläche pro Masseneinheit zu. Interpartikelkräfte, einschließlich Van-der-Waals-Kräfte, elektrostatische Wechselwirkungen und andere Adhäsionskräfte, können im Verhältnis zum Partikelgewicht an Bedeutung gewinnen.
Bei einigen feinen Pulvern erhöhen diese Kräfte die Neigung der Partikel, aneinander zu haften, wodurch es für das Pulver schwierig wird, sich unter der Schwerkraft frei zu bewegen.
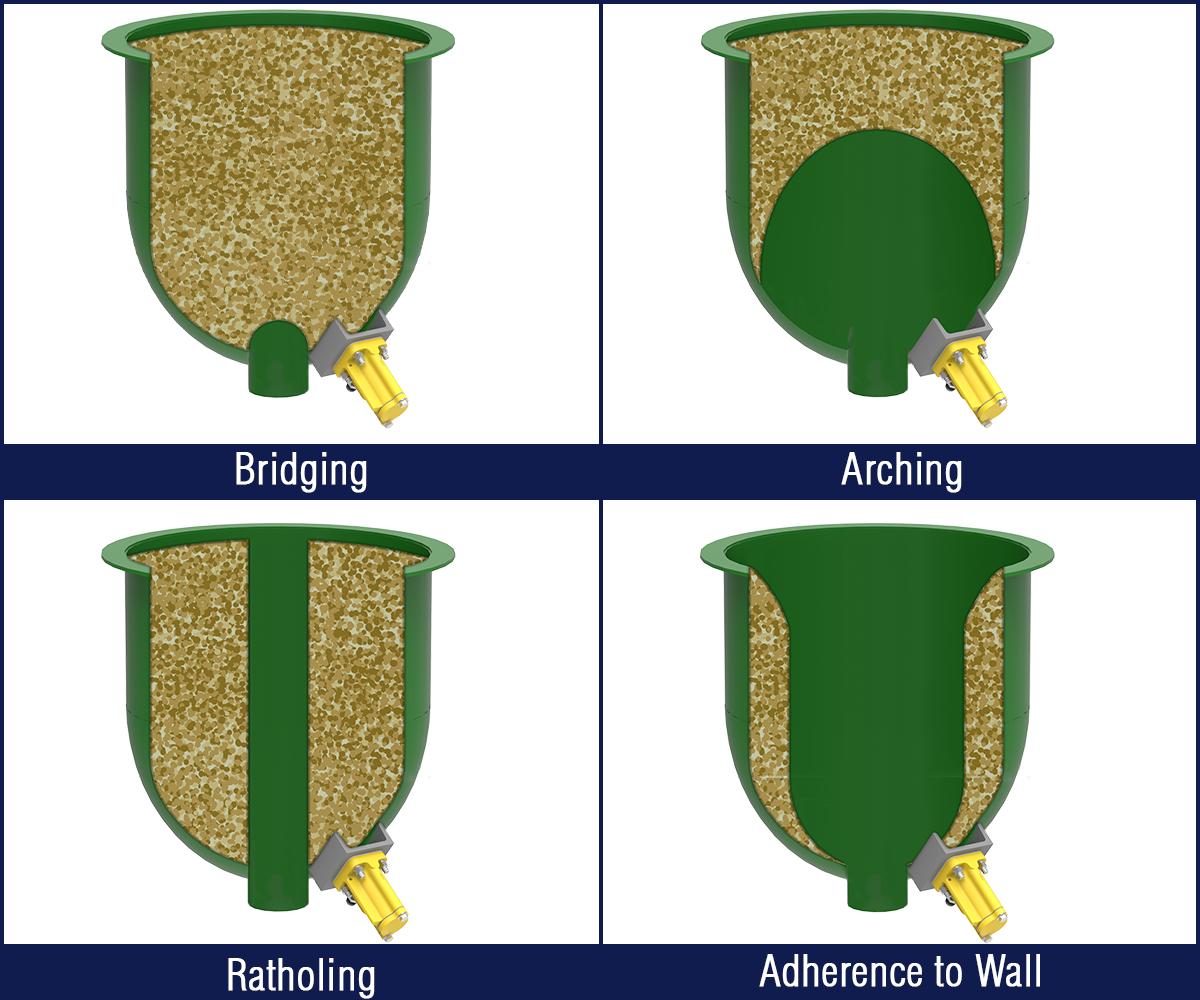
Wenn die Kräfte zwischen den Partikeln ausreichen, um den Antriebskräften während der Entladung standzuhalten, kann das Pulver stabile Strukturen bilden, die den normalen Fluss behindern.
Daher hängt das Fließverhalten feiner Farb-Masterbatch-Pulver von der Beziehung zwischen den Kräften zwischen den Partikeln und den auf das Pulver wirkenden Spannungen ab und nicht nur von der Partikelgröße.
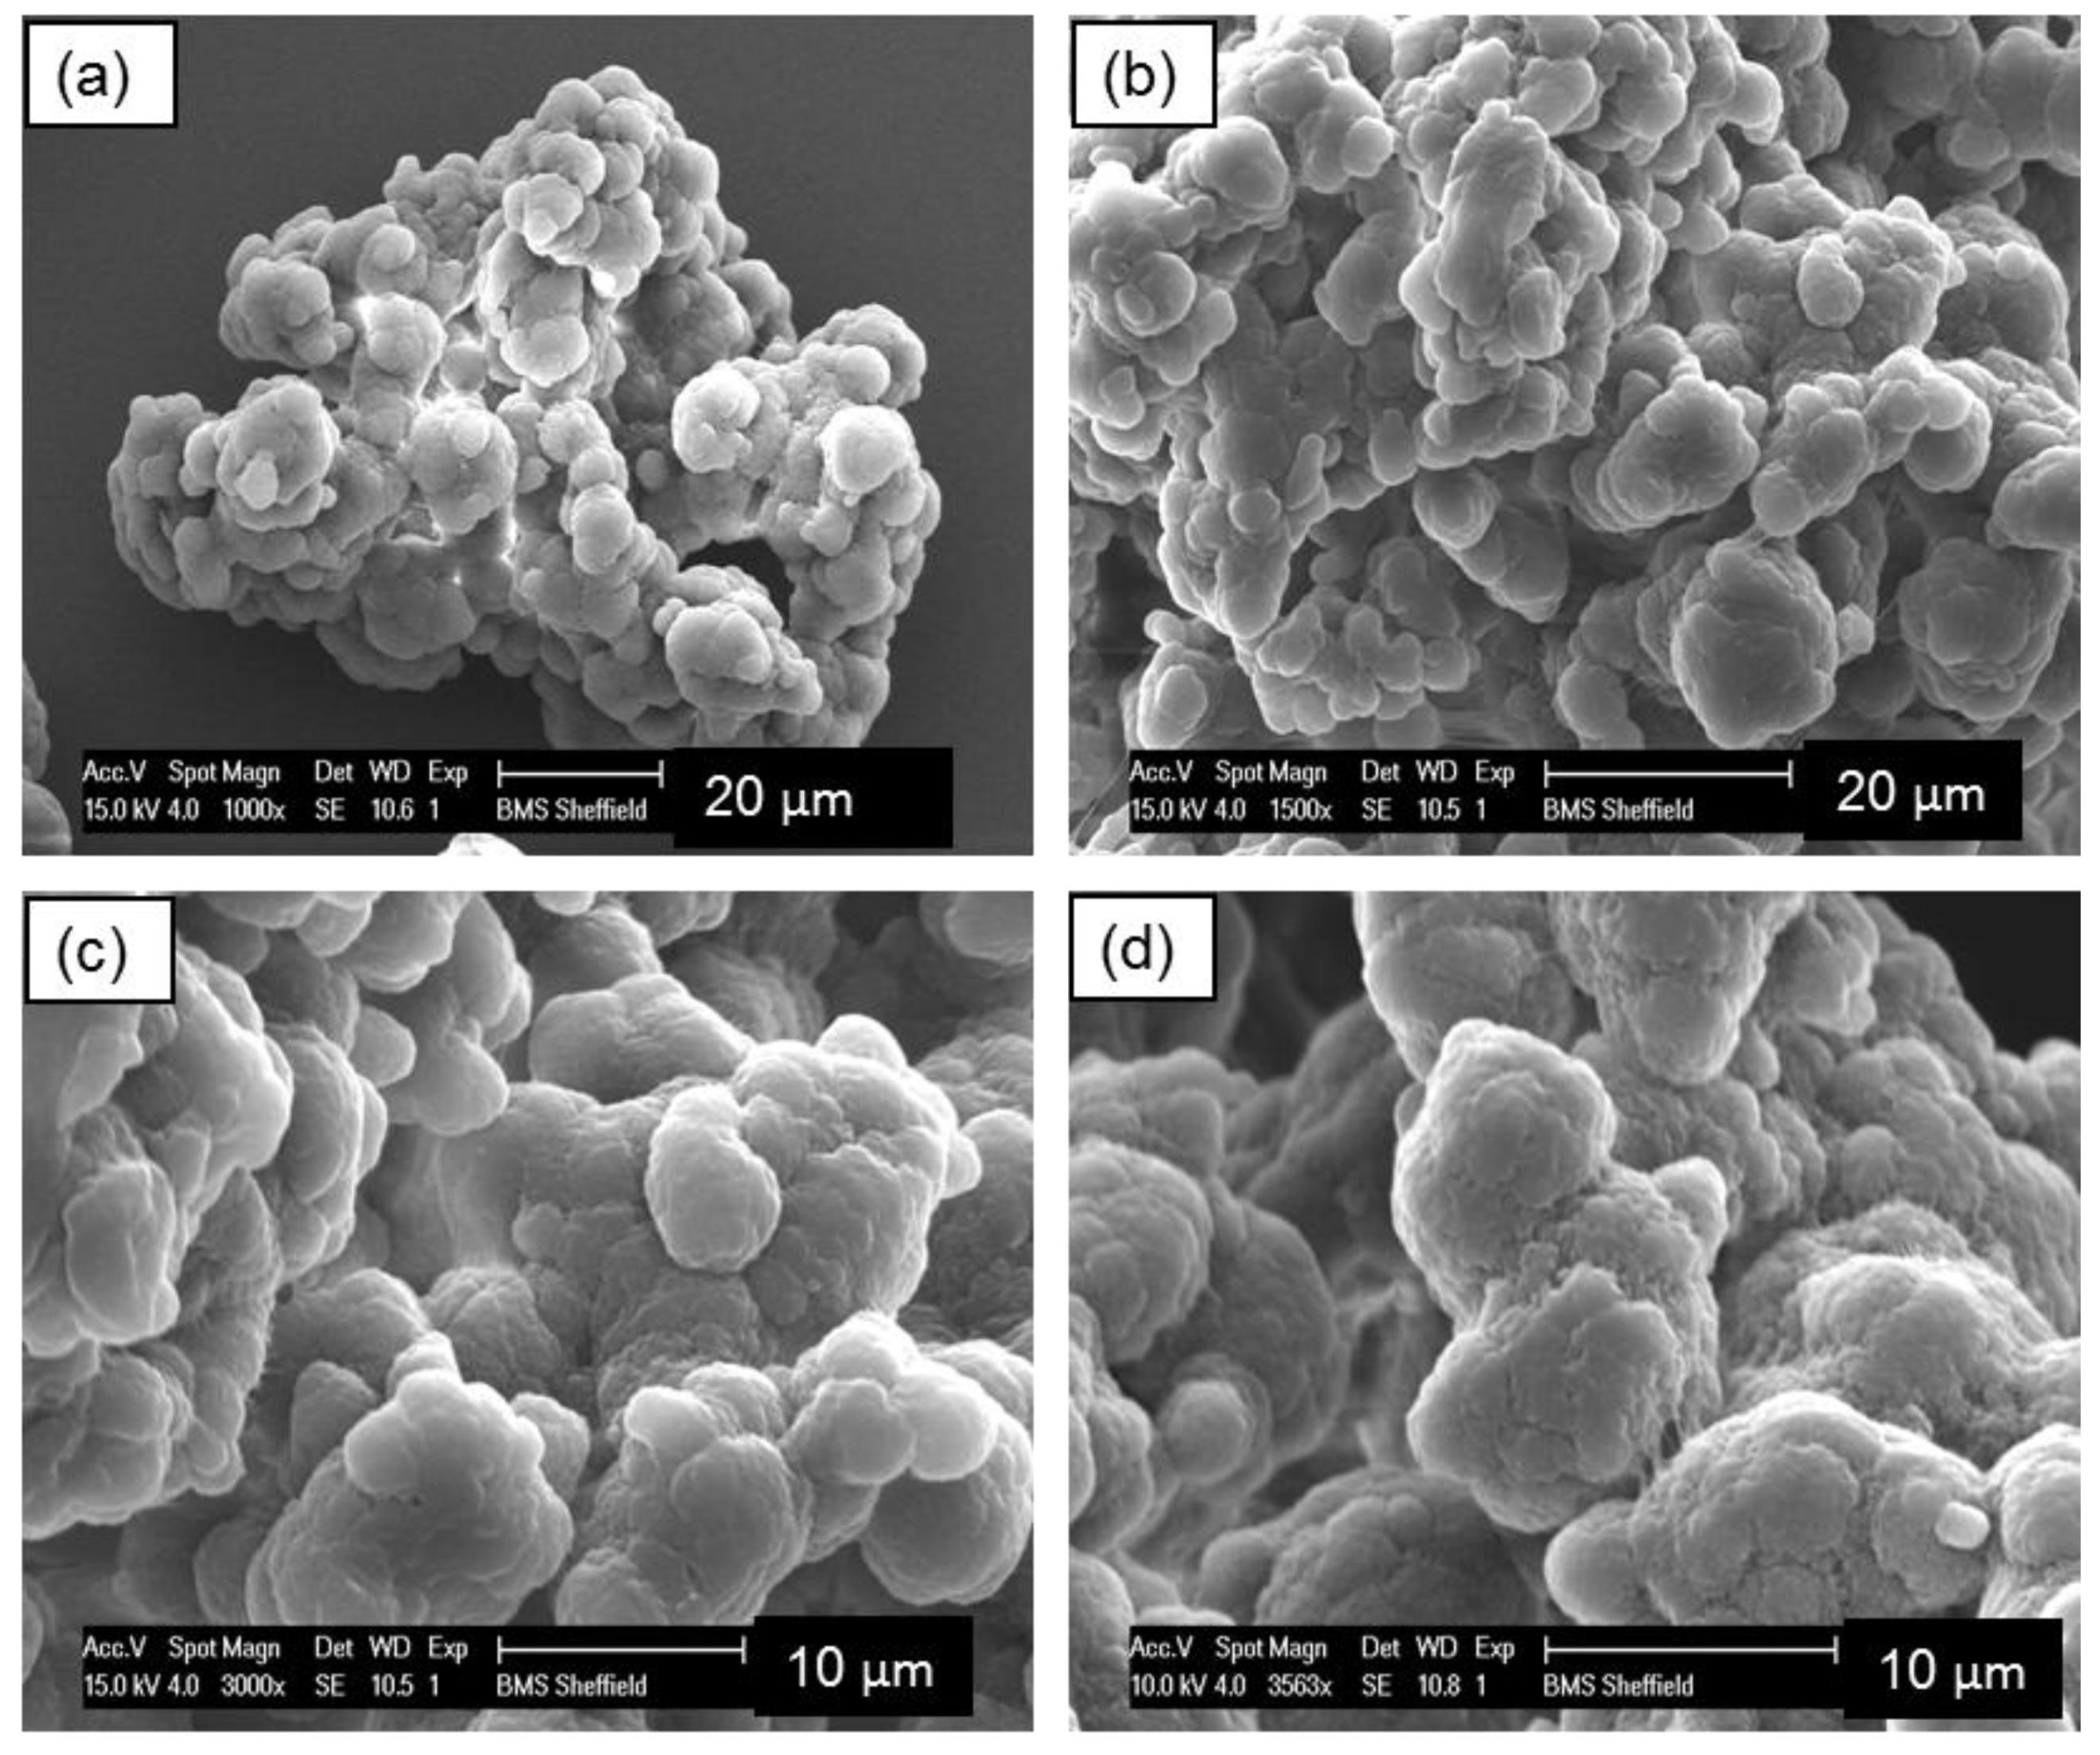
Welche Faktoren beeinflussen die Fließfähigkeit von Fine-Color-Masterbatch-Pulvern?
Ein hoher Feinanteil kann die Partikelkohäsion erhöhen
Der Feinanteil bezieht sich im Allgemeinen auf den Anteil an Partikeln, die kleiner als ein bestimmter Partikelgrößenschwellenwert sind.
Mit zunehmendem Anteil sehr feiner Partikel können sich die spezifische Oberfläche des Pulvers und die Möglichkeiten des Partikelkontakts ändern, wodurch die Kräfte zwischen den Partikeln an Bedeutung gewinnen.
Bei Masterbatchformulierungen, die zur Kohäsion neigen, kann ein höherer Feinanteil die Fähigkeit des Pulvers, frei zu fließen, beeinträchtigen.
Allerdings reagieren unterschiedliche Formulierungen unterschiedlich auf den Feinanteilgehalt. Daher sollte ein geeigneter Bereich für den Gehalt an Feinstoffen basierend auf den Anforderungen der nachgelagerten Verarbeitung festgelegt werden.
Bei der Bewertung sollten der Partikelgrößenschwellenwert, die Messgrundlage und die Testmethode klar definiert werden, um einen direkten Vergleich der unter verschiedenen Testbedingungen erzielten Ergebnisse zu vermeiden.
Die Partikelgrößenverteilung beeinflusst die Pulverpackung und das Fließverhalten
Die Partikelgrößenverteilung beschreibt die Anteile unterschiedlich großer Partikel innerhalb eines Pulvers.
Selbst wenn zwei Chargen Farbmasterbatch-Pulver ähnliche D50-Werte aufweisen, kann ihr Packungsverhalten unterschiedlich sein.
Wenn kleinere Partikel die Räume zwischen größeren Partikeln füllen, können sich die Porenstruktur, die Schüttdichte und das Konsolidierungsverhalten des Pulvers ändern.
Unter bestimmten Formulierungs- und Belastungsbedingungen kann diese Partikelanordnung zu einer dichter gepackten Pulverstruktur führen, wodurch es schwieriger wird, die Entladung erneut zu starten.
D10, D50 und D90 werden üblicherweise zur Beschreibung der Partikelgrößenverteilung verwendet. D50 stellt die mittlere Partikelgröße und nicht die arithmetische mittlere Partikelgröße dar.
Eine breitere Partikelgrößenverteilung führt nicht unbedingt zu einer schlechteren Fließfähigkeit. Seine tatsächliche Wirkung hängt von der Partikelzusammensetzung und den Pulvereigenschaften ab.
Partikelform und Oberflächeneigenschaften beeinflussen den Strömungswiderstand
Die Form, Oberflächenrauheit und Zusammensetzung der Farbmasterbatch-Partikel beeinflussen die Reibung und Haftung zwischen Partikeln.
Unregelmäßig geformte Partikel können aufgrund von Winkelkontakt oder mechanischer Verzahnung einen größeren Bewegungswiderstand erzeugen.
Auch Pigmente, Füllstoffe und Additive können die Eigenschaften der Partikeloberfläche verändern und dazu führen, dass unterschiedliche Masterbatch-Formulierungen unterschiedliche Fließeigenschaften aufweisen.
Darüber hinaus können einige Pulver während der Reibung oder des Transports elektrostatische Ladungen ansammeln, was die Haftung zwischen Partikeln oder zwischen Partikeln und Geräteoberflächen erhöht.
Bei wärmeempfindlichen Formulierungen können sich Erhöhungen der Verarbeitungstemperatur auch auf die Klebeeigenschaften der Partikeloberflächen auswirken.
Zusammen beeinflussen diese Faktoren das Pulverfließverhalten unter tatsächlichen Betriebsbedingungen.
Lager- und Konsolidierungsbedingungen beeinflussen den Pulveraustrag
Einige Farbmasterbatch-Pulver fließen sofort nach dem Pulverisieren normal, zeigen jedoch nach der Lagerung ein unterschiedliches Fließverhalten.
Wenn Pulver in einem Trichter dem Gewicht des darüber liegenden Materials ausgesetzt wird, können sich die Kontaktbedingungen der Partikel und die inneren Spannungen ändern.
Bei kohäsiven Pulvern können längere Lagerzeiten oder höhere Konsolidierungsspannungen zu einer Erhöhung der Scherfestigkeit führen, was eine erneute Entladung erschwert.
Auch Umgebungstemperatur, Luftfeuchtigkeit und Materialeigenschaften können das Verhalten des Pulvers während der Lagerung beeinflussen.
Daher sollte das Pulverfließverhalten unter tatsächlichen Konsolidierungsbedingungen bei der Bewertung von Langzeitlagerungsanwendungen berücksichtigt werden.
Wie wirkt sich eine schlechte Fließfähigkeit von Fine-Color-Masterbatch-Pulver auf die Produktion aus?
Eine schlechte Pulverfließfähigkeit wirkt sich hauptsächlich auf den Trichteraustrag, die Materiallagerung und die nachgeschaltete dosierte Zuführung aus.
Diese Probleme können auch durch die Größe des Trichterauslasses, die Wandreibung, die Trichtergeometrie und die Zuführausrüstung beeinflusst werden.
Wie testet man die Fließfähigkeit von Fine-Color-Masterbatch-Pulvern?
Wenn es zu einem instabilen Pulveraustrag kommt, ist es wichtig zu beurteilen, ob das Pulver eine starke Kohäsion aufweist und ob die vorhandene Förderausrüstung für seine Eigenschaften geeignet ist.
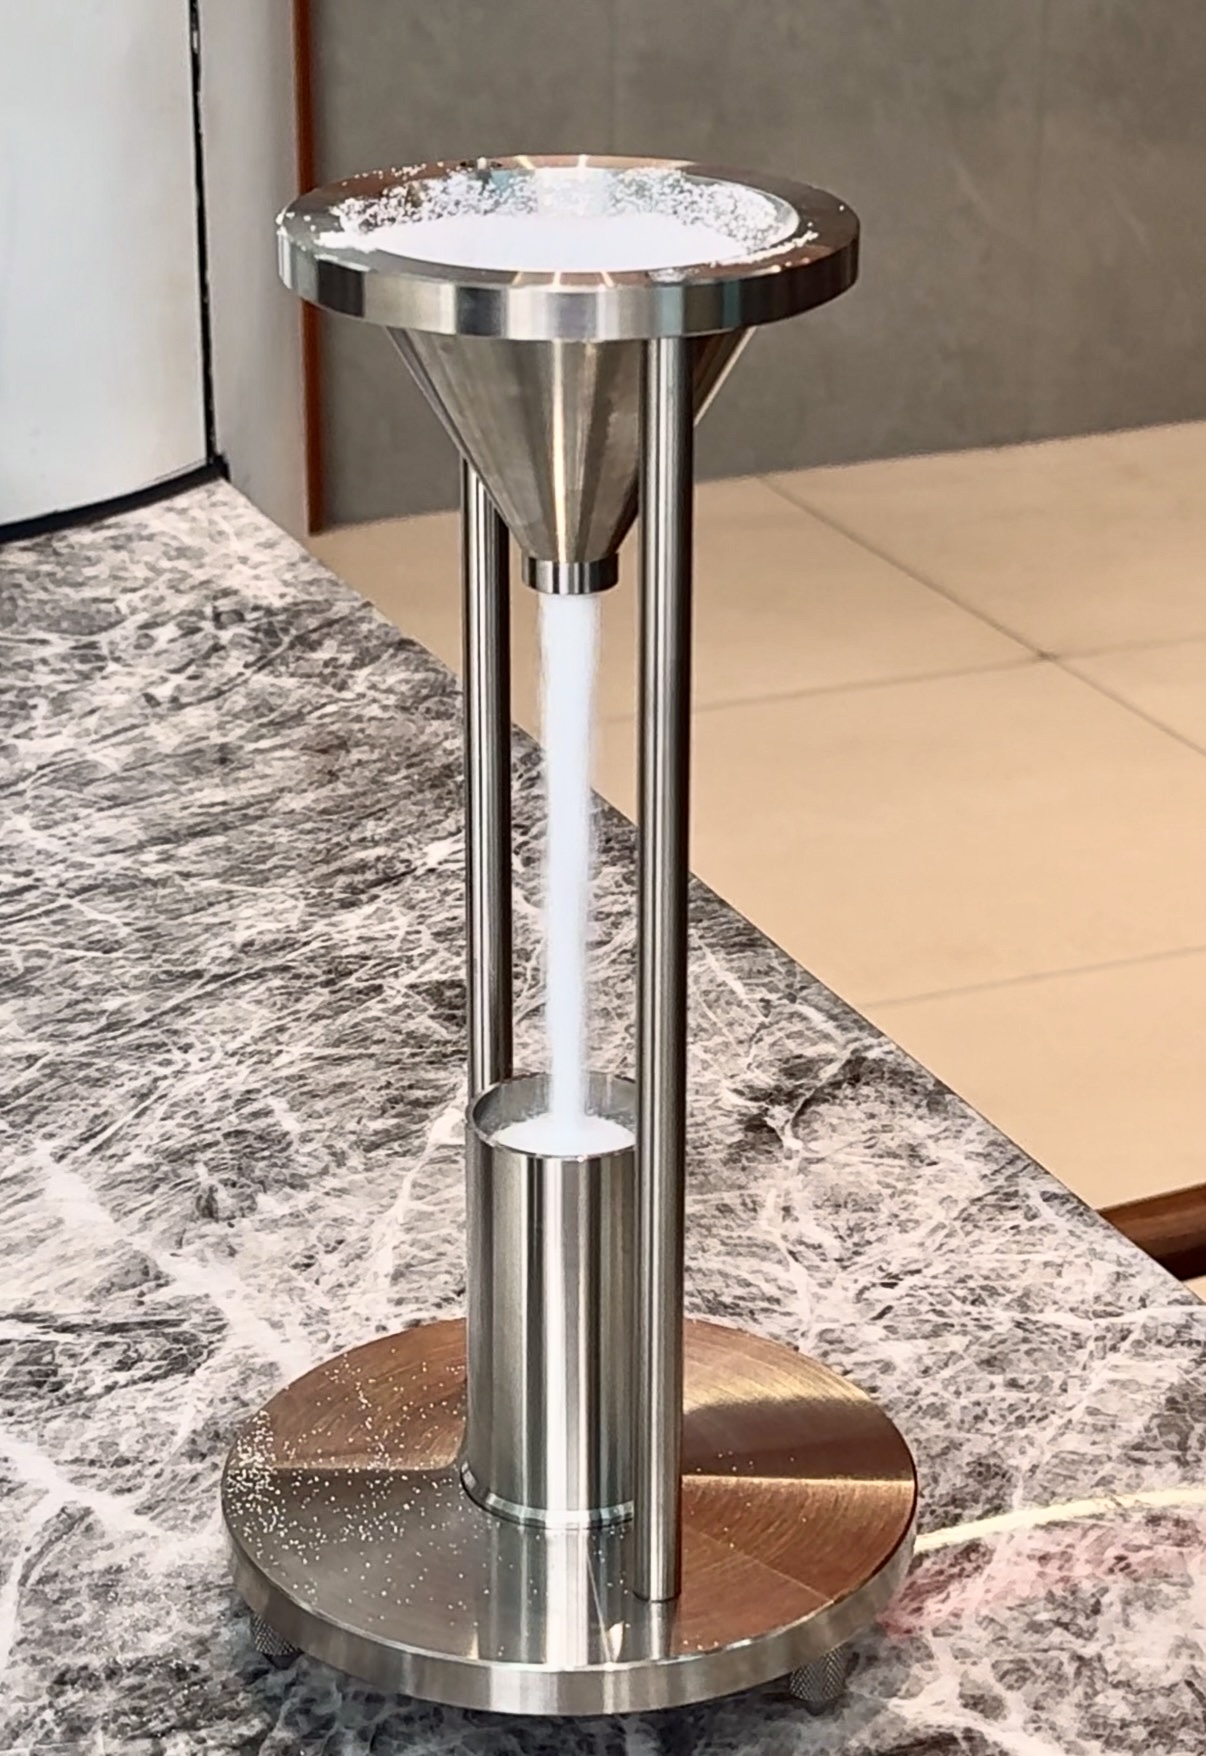
Verschiedene Methoden zur Fließfähigkeitsprüfung liefern unterschiedliche Arten von Informationen.
Was sind die Einschränkungen verschiedener Fließfähigkeitstests?
Bei kohäsiven Pulvern, die nicht frei durch einen Standardtrichter fließen können, sollte die Fließzeit nicht einfach als Null erfasst werden, noch sollte das Pulver allein aufgrund dieses Ergebnisses als ungeeignet eingestuft werden.
Die Prüfung des Schüttwinkels ist für vorläufige Vergleiche zwischen ähnlichen Pulvern nützlich, sie kann jedoch nicht unabhängig vorhersagen, ob es in einem industriellen Trichter zu einer Brückenbildung kommt.
Messungen der Schüttdichte und der Schüttdichte liefern Informationen über das Packungsverhalten des Pulvers, können jedoch Schertests bei der Bestimmung der Trichterkonstruktionsparameter nicht ersetzen.
Bei hochkohäsiven Feinpulvern liefert die Scherprüfung Informationen über das Pulverausbeuteverhalten unter verschiedenen Konsolidierungsspannungen. In Kombination mit Wandreibungsmessungen und anderen relevanten Daten können diese Ergebnisse die Bewertung der Trichterkonstruktion unterstützen.
Mithilfe tatsächlicher Entladungstests wird die Kompatibilität zwischen dem Pulver und der spezifischen Ausrüstung überprüft.
Wie lässt sich eine instabile Abgabe von Feinfarb-Masterbatch-Pulver diagnostizieren?
Ein praktischer Fehlerbehebungsprozess umfasst drei Schritte: Identifizierung des Problemorts, Vergleich der Pulvereigenschaften und Überprüfung der wahrscheinlichen Ursache.
Schritt 1: Identifizieren Sie, wo das Problem auftritt
Beobachten Sie zunächst die Betriebsbedingungen des Trichters und der Zuführausrüstung.
Dieser Schritt hilft dabei, herauszufinden, welche Teile des Systems einer weiteren Untersuchung bedürfen.
Schritt 2: Vergleichen Sie normale und problematische Pulverproben
Sammeln Sie Proben unter gleichen oder vergleichbaren Bedingungen und zeichnen Sie die folgenden Parameter auf:
-
D10, D50, D90 und spezifizierter Feingehalt.
-
Anwendbare Pulverfließfähigkeits- oder Schertestergebnisse.
-
Schüttdichte und Stampfdichte.
-
Lagerzeit, Temperatur und Umgebungsbedingungen.
-
Tatsächliche Entladungsrate und Fütterungsschwankungen.
Probenahme-, Lagerungs- und Testverfahren sollten so konsistent wie möglich gehalten werden, um durch die Testbedingungen verursachte Unterschiede zu minimieren.
Schritt 3: Bestimmen Sie die nächste Untersuchung basierend auf den Testergebnissen
Diese Ergebnisse helfen bei der Priorisierung weiterer Untersuchungen, können jedoch nicht unabhängig die Grundursache ermitteln.
Vergleichen Sie bei Bedarf dasselbe Pulver unter unterschiedlichen Zuführbedingungen oder testen Sie verschiedene Pulverproben mit denselben Geräteeinstellungen.
Die Ergebnisse sollten anhand tatsächlicher Abflussraten, Durchflussschwankungen und kontinuierlicher Betriebsaufzeichnungen überprüft werden.
Wie kann die Fließfähigkeit von Feinfarb-Masterbatch-Pulvern verbessert werden?
Verbesserungsmaßnahmen sollten entsprechend der identifizierten Ursache ausgewählt werden und nicht davon ausgehen, dass eine Erhöhung der Partikelgröße jedes Strömungsproblem lösen wird.
Wenn sich die Pulvereigenschaften durch den Pulverisierungsprozess ändern, können der Zustand der Mahlscheibe, der Mahlspalt, die Zufuhrparameter und die Siebbedingungen beurteilt werden.
Wenn das Pulver seine Zielspezifikationen erfüllt, das Problem jedoch hauptsächlich auf die Trichtergeometrie oder die Zuführausrüstung zurückzuführen ist, sollten sich Verbesserungen auf die entsprechende Ausrüstung konzentrieren.
Nach Anpassungen sollten die Ergebnisse unter vergleichbaren Bedingungen überprüft werden, um sicherzustellen, dass eine Verbesserung des Austrags nicht zu inakzeptablen Änderungen der Pulverqualität führt.
Was sollten Käufer bei der Auswahl eines Farbmasterbatch-Pulverisierers vergleichen?
Für Unternehmen, die eine Farbmasterbatch-Pulverisiermaschine kaufen, ist die Fähigkeit, feineres Pulver zu produzieren, nur ein Auswahlkriterium.
Noch wichtiger ist, dass die Ausrüstung unter tatsächlichen Betriebsbedingungen konstant Pulver produzieren sollte, das die angestrebte Partikelgröße, Fließfähigkeit und die Anforderungen der Weiterverarbeitung erfüllt.
Käufer sollten daher Versuche mit ihren tatsächlichen Materialien durchführen und vergleichbare Prüfprotokolle von den Lieferanten anfordern.
Welche Testdaten sollten Käufer von Lieferanten anfordern?
Die Fließfähigkeit des Pulvers kann mithilfe der vorhandenen Zuführausrüstung des Kunden oder entsprechender Labortests überprüft werden. Die Verarbeitungskapazität des Pulverisierers sollte nicht als gleichwertig mit der Entladeleistung des nachgeschalteten Trichters angesehen werden.
So berechnen Sie die tatsächliche qualifizierte Pulverproduktion
Qualifizierter Pulverausstoß (kg/h) = Masse des gesammelten Pulvers, das den vereinbarten Qualitätsanforderungen entspricht (kg) ÷ entsprechende Testdauer (h)
Wenn beispielsweise bei einem Pulverisierungsversuch während eines vereinbarten zweistündigen Testzeitraums 800 kg qualifiziertes Pulver hergestellt werden, beträgt die qualifizierte Pulverleistung 400 kg/h.
Diese Zahlen dienen nur zu Berechnungszwecken und stellen keine tatsächlichen Testergebnisse der Mao Yue-Ausrüstung dar.
Wenn die Fließfähigkeit zu den Akzeptanzkriterien des Kunden gehört, muss das qualifizierte Pulver die vereinbarte Partikelgröße, Fließfähigkeit und andere anwendbare Qualitätsanforderungen erfüllen.
Der Test sollte auch klar definieren, wie recyceltes oder zurückgegebenes Material verbucht wird, auf welcher Grundlage die Testdauer erfolgt und wie mit ungewöhnlichen Abschaltungen umgegangen wird, um aussagekräftige Vergleiche zwischen den Geräten zu gewährleisten.
Käufer können diese Ergebnisse nutzen, um die tatsächlichen Produktionskapazitäten verschiedener Maschinen unter demselben Material und unter vereinbarten Betriebsbedingungen zu vergleichen.
Wie kann Mao Yue dazu beitragen, die Pulvergröße und Fließfähigkeit von Farbmasterbatches zu verbessern?
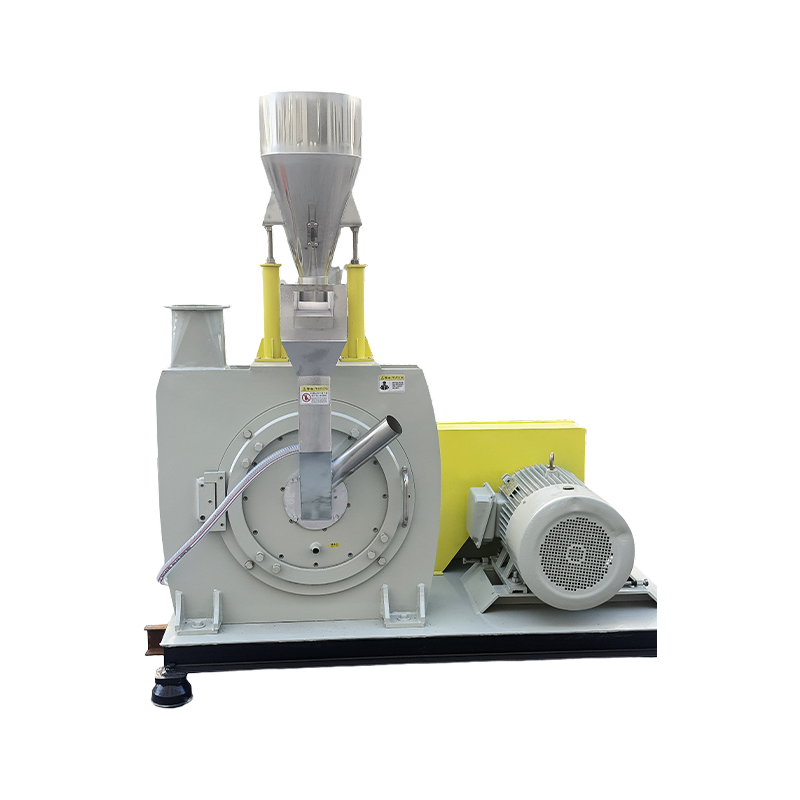
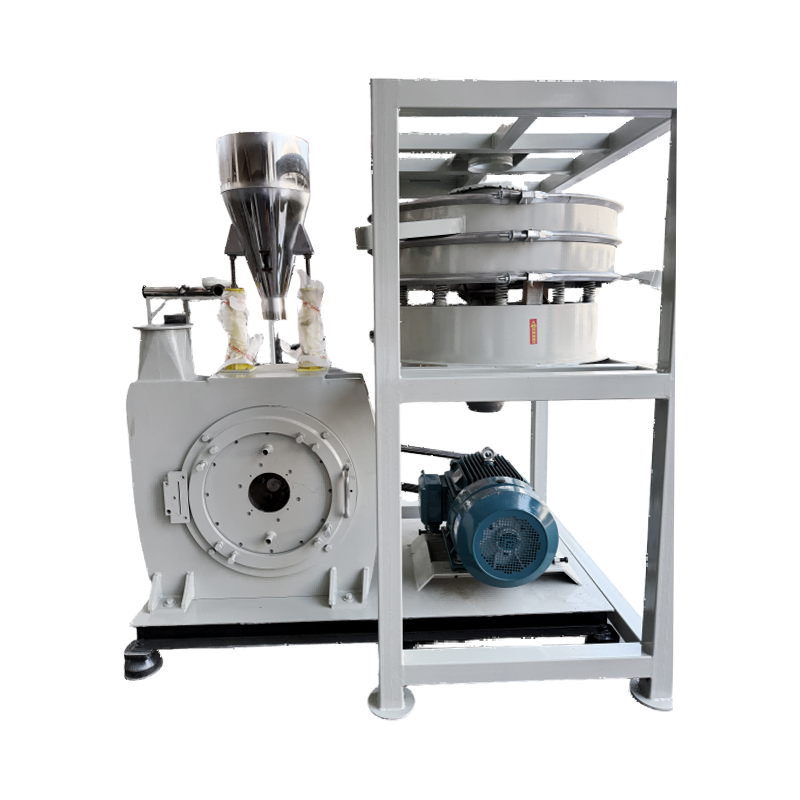
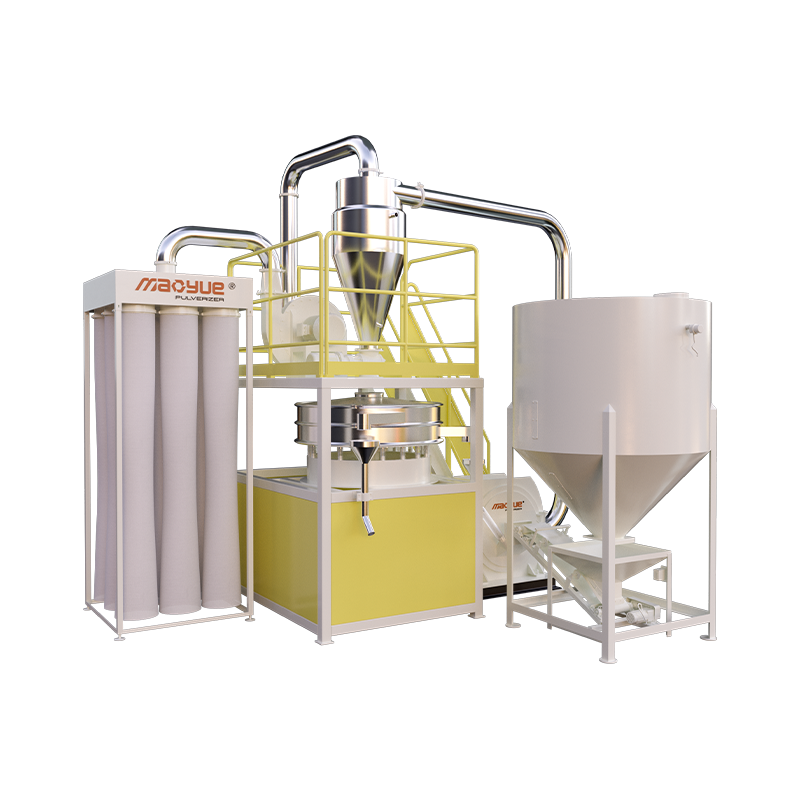
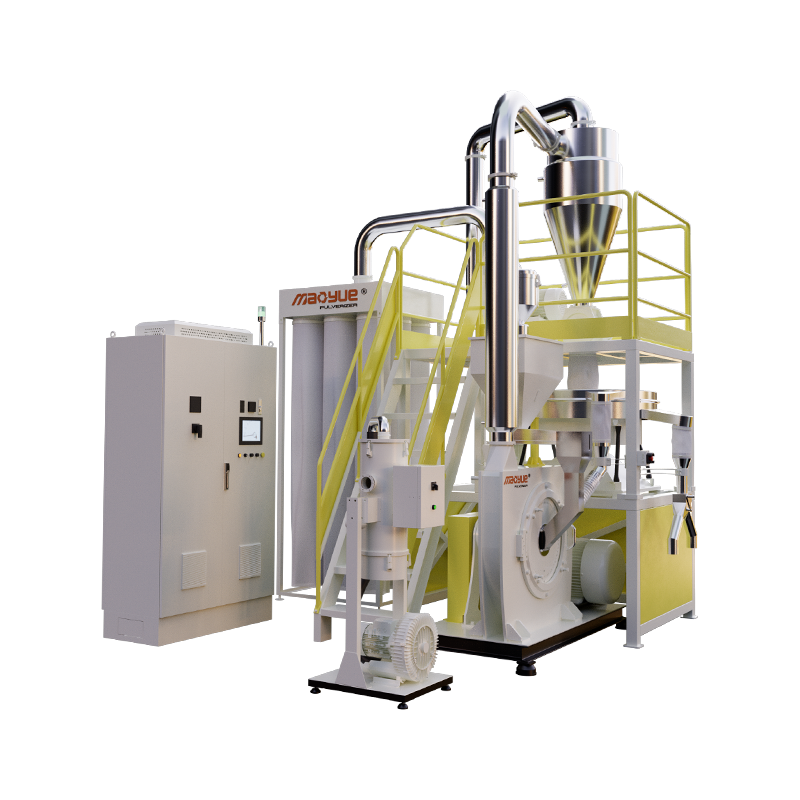
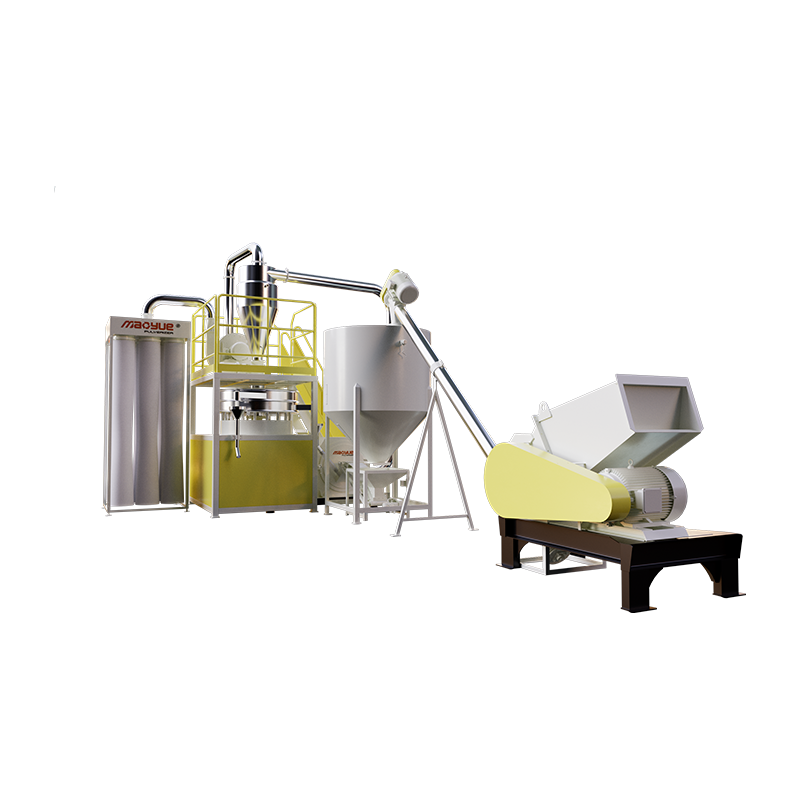
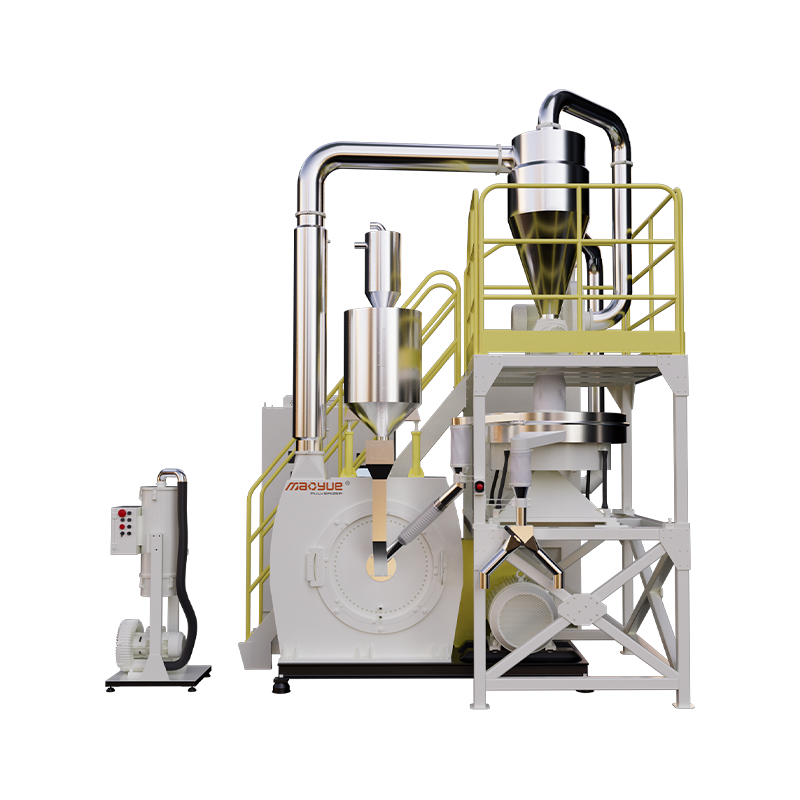
Als Hersteller von Kunststoff-Pulverisierern und Kernmahlscheiben Mao Yue bietet technischen Support durch hausinterne Schleifscheibenherstellung, Temperaturkontrolle, Gerätekonfiguration und tatsächliche Materialtests.
Eigene Herstellung von Schleifscheiben zur Kontrolle und Wartung der Partikelgröße
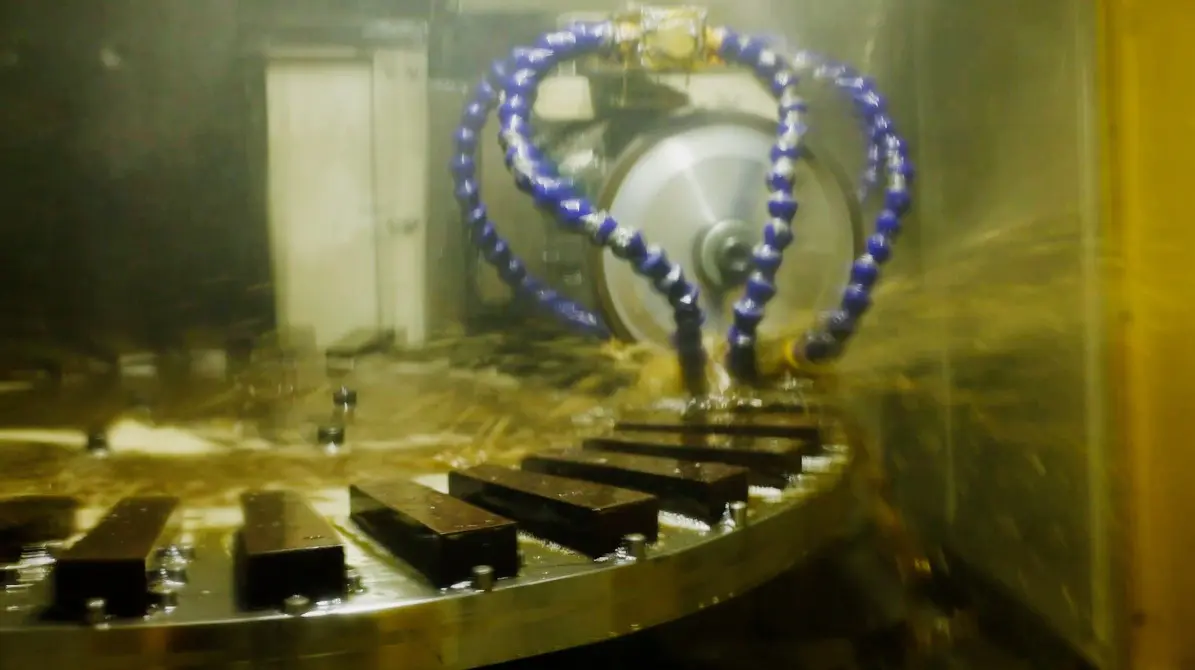
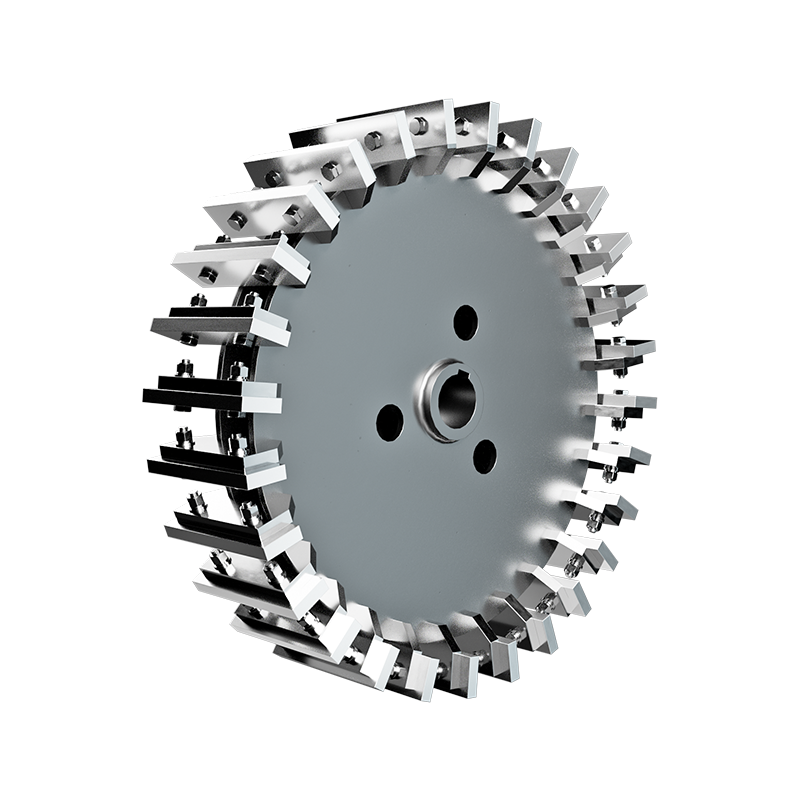
Die Geometrie der Mahlscheibenzähne, der Zustand der Schneidkante und der Mahlspalt beeinflussen den Pulverisierungsprozess und die endgültige Partikelgrößenverteilung.
Mao Yue fertigt Schleifscheiben und Schneidwerkzeuge im eigenen Haus und verwendet Werkzeugstähle wie DC53, unterstützt durch Präzisionsschleif- und Wartungskapazitäten.
Für unterschiedliche Masterbatch-Formulierungen und Zielpartikelgrößenanforderungen kann Mao Yue Schleifscheibenstrukturen, Arbeitsspalte und Betriebsparameter bewerten.
Durch den Vergleich der Partikelgrößenverteilung, des spezifizierten Feinanteils und des qualifizierten Pulverausstoßes während der Versuche können Kunden beurteilen, ob die ausgewählte Konfiguration ihren Produktionsanforderungen entspricht.
Wenn der Verschleiß der Schleifscheibe zu Änderungen der Pulverspezifikationen führt, können auch Nachmahl-, Austausch- und Wartungsoptionen geprüft werden.
Luft- und Wasserkühlung zur Reduzierung des Risikos der thermischen Adhäsion

Einige Masterbatch-Formulierungen reagieren empfindlich auf die Verarbeitungstemperatur.
Wenn sich beim Pulverisieren Wärme ansammelt und sich das Material seinem Erweichungs- oder Klebrigkeitstemperaturbereich nähert, können die Adhäsion der Partikeloberfläche und die Pulverablagerungen im Inneren der Anlage zunehmen.
Abhängig von der Gerätekonfiguration können Mao Yue PE-Pulverisierer Luft- und Wasserkühlung mit kontrollierten Zufuhr- und Betriebsparametern kombinieren.
Kunden können die Eignung der Kühlung für ihre Materialien bewerten, indem sie die Betriebstemperaturen, Pulverbedingungen und Materialansammlungen während des Dauerbetriebs überwachen.
Die Kühlleistung sollte durch Tests mit dem tatsächlichen Material unter bestimmten Betriebsbedingungen überprüft werden.
Tatsächliche Materialversuche zur Bewertung der Pulvereigenschaften
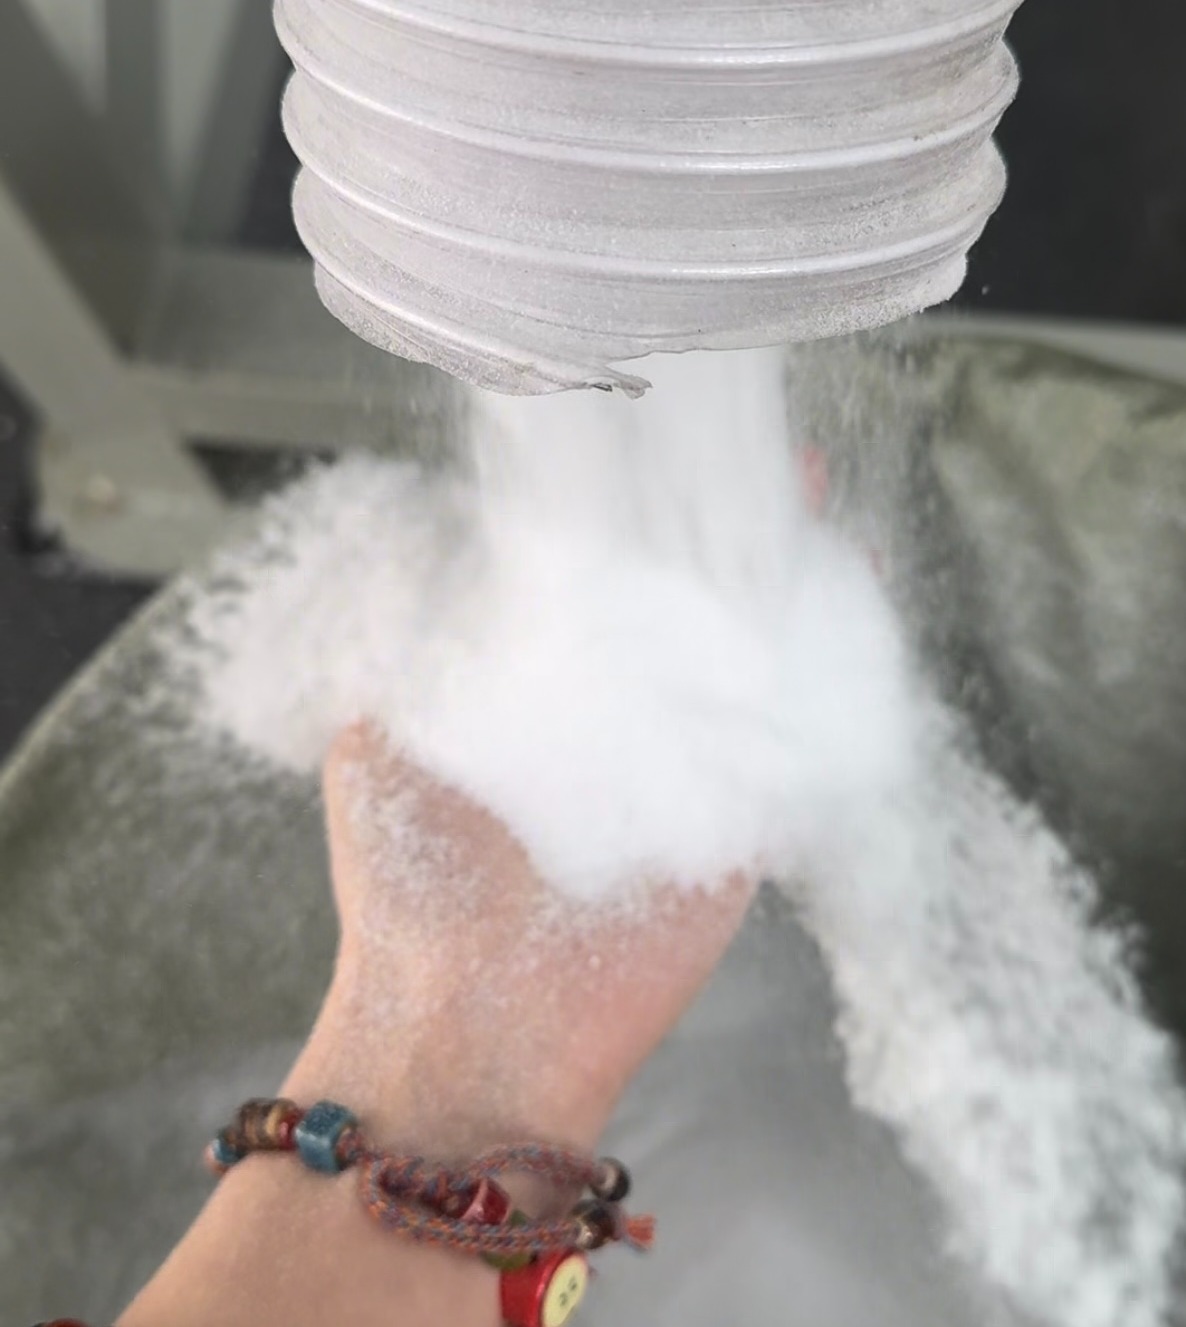
Mao Yue kann Pulverisierungsversuche mit vom Kunden bereitgestellten Farb-Masterbatch-Proben durchführen und Ergebnisse wie Partikelgrößenverteilung, Betriebstemperatur und qualifizierte Pulverleistung zur Unterstützung der Schleifscheibenkonfiguration und Geräteauswahl verwenden.
Für Fließfähigkeitsmessungen, die spezielle Instrumente erfordern, können Ergebnisse des Kunden oder eines Drittlabors einbezogen werden, um die Eignung für nachgelagerte Anwendungen weiter zu bewerten.
Ausrüstungsbewertung basierend auf den Anforderungen der nachgeschalteten Zuführung
Wenn Kunden Anforderungen an den Trichteraustrag oder die dosierte Zufuhr definiert haben, kann Mao Yue anhand tatsächlicher Materialversuchsergebnisse die Beziehung zwischen Zielpartikelgröße, Feinkornkontrolle und Pulverisiererkonfiguration bewerten.
Wenn Tests ergeben, dass Änderungen der Pulvereigenschaften zu Austragsproblemen beitragen, können Anpassungen des Pulverisierungsprozesses beurteilt werden.
Wenn das Hauptproblem auf Trichterauslässe, Wandreibung oder Zuführgeräte zurückzuführen ist, sollten Verbesserungen unter Verwendung der relevanten Gerätekonstruktions- und Testdaten entwickelt werden.
Mao Yue konzentriert sich auf die Kontrolle und Überprüfung der Pulvereigenschaften, die durch den Pulverisierungsprozess beeinflusst werden können, anstatt alle Fließfähigkeitsprobleme dem Pulverisierer zuzuschreiben.
Durch die klare Definition des Zusammenhangs zwischen Anlagenkapazitäten und nachgelagerten Zuführungsanforderungen können Kunden fundiertere Kaufentscheidungen treffen.
Häufig gestellte Fragen
Hat feineres Farb-Masterbatch-Pulver immer eine schlechtere Fließfähigkeit?
Nein. Feinere Partikel weisen möglicherweise eine stärkere Kohäsion zwischen den Partikeln auf, die tatsächliche Fließfähigkeit hängt jedoch auch von der Partikelform, der Formulierung, den elektrostatischen Effekten, der Temperatur und den Umgebungsbedingungen ab. Um das tatsächliche Verhalten zu bewerten, sind Tests erforderlich.
Welche Partikelgröße gilt als zu fein für Farbmasterbatch-Pulver?
Es gibt keinen universellen Schwellenwert für die Partikelgröße, der für alle Masterbatch-Formulierungen gilt. Sie sollte auf der Grundlage der Anforderungen der nachgeschalteten Anwendung, der angestrebten Partikelgrößenverteilung und der tatsächlichen Zufuhrleistung bestimmt werden.
Kann feines Farb-Masterbatch-Pulver pneumatisch gefördert werden?
Ja. Luftstrom, Rohrleitungskonfiguration, Trennausrüstung und Sammelsysteme müssen jedoch entsprechend den Eigenschaften des Pulvers bewertet werden.
Wie können Käufer feststellen, ob ein Pulverisierer für die Herstellung von Farbmasterbatches geeignet ist?
Käufer sollten Versuche mit ihren tatsächlichen Materialien durchführen und die Zielpartikelgröße, Fließfähigkeit, qualifizierte Pulverausbeute und kontinuierliche Betriebsleistung vergleichen.
Fazit: Feineres Farb-Masterbatch-Pulver ist nicht immer besser
Die Fließfähigkeit feiner Farbmasterbatch-Pulver wird durch Kräfte zwischen den Partikeln, die Zusammensetzung der Partikelgröße, die Oberflächeneigenschaften und die Lagerbedingungen beeinflusst.
Für Masterbatch-Hersteller kann die Kontrolle der Pulvereigenschaften und deren Anpassung an die Anforderungen der nachgeschalteten Zuführung dazu beitragen, die Produktionskontinuität zu verbessern.
Bei der Auswahl eines Pulverisierers sollten tatsächliche Materialversuche und vereinbarte Abnahmekriterien herangezogen werden, um zu überprüfen, ob die Ausrüstung den Produktionsanforderungen entspricht.
Fordern Sie bei Mao Yue einen Farbmasterbatch-Pulverisierungstest an
Wenn Sie Farbmasterbatch-Pulverisierungsgeräte bewerten oder den Feinanteil, die Partikelgrößenverteilung und die qualifizierte Pulverproduktion verbessern möchten, wenden Sie sich an Mao Yue, um einen tatsächlichen Materialpulverisierungsversuch zu besprechen.
Bitte geben Sie folgende Informationen an:
-
Tatsächliche Masterbatch-Proben: Polymerträger, Materialgröße und relevante Formulierungsinformationen.
-
Zielpulverspezifikationen: Erforderliche Partikelgröße, akzeptabler Feinanteil und geltende Qualitätsanforderungen.
-
Kapazitätsanforderungen: Angestrebter qualifizierter Pulverausstoß und kontinuierliche Betriebsbedingungen.
-
Nachgeschaltete Anwendung: Trichterkonfiguration, dosierte Zufuhrmethode und bestehende Fließfähigkeitsprobleme.
Mit der hauseigenen Herstellung von Schleifscheiben, Kühlkonfigurationen und tatsächlichen Materialtestmöglichkeiten kann Mao Yue bei der Bewertung geeigneter Pulverisierungsprozesse und Ausrüstungslösungen helfen.
Kontaktieren Sie Mao Yue um Ihren Farbmasterbatch-Pulverisierungsversuch zu besprechen und Gerätekonfigurations- und Testempfehlungen basierend auf Ihrem tatsächlichen Material zu erhalten.