

 中文简体
Recyceltes PVC-Pulver ermöglicht es Fensterprofilherstellern, Produktionsabfälle wiederzuverwenden, Materialverschwendung zu reduzieren und die Rohstoffnutzung zu verbessern. Allerdings kann die Zugabe von recyceltem Material manchmal zu Oberflächenfehlern in fertigen Profilen führen, darunter schwarze Flecken, raue Oberflächen, erhabene Partikel, Streifen und ungleichmäßiger Glanz.
Verursacht recyceltes PVC-Pulver immer diese Probleme? Nein. Die Oberflächenqualität wird von mehreren Faktoren beeinflusst, darunter Materialverunreinigung, Partikelgrößenverteilung, frühere thermische Verarbeitungshistorie, Rezepturkompatibilität und Extrusionsbedingungen.
Der Schlüssel besteht darin, herauszufinden, ob das Problem vom recycelten Material, dem Pulverisierungsprozess oder der nachgeschalteten Extrusionslinie herrührt.
In diesem Artikel werden die Hauptursachen für Oberflächenfehler in recycelten PVC-Fensterprofilen untersucht, erläutert, wie man ihre Quellen identifiziert, und erörtert, wie geeignete PVC-Pulverisierungsprozesse und Rohstoffkontrolle die Pulverkonsistenz verbessern können.
Welche Oberflächenfehler können bei recycelten PVC-Fensterprofilen auftreten?
Unterschiedliche Oberflächenfehler können auf unterschiedliche Probleme im Zusammenhang mit Rohstoffen, Extrusion oder nachgelagerter Verarbeitung hinweisen. Ihr Auftreten, Ort und Häufigkeit können nützliche Hinweise zur Identifizierung der Quelle liefern.
Bei diesen Zusammenhängen handelt es sich eher um vorläufige diagnostische Indikatoren als um endgültige Ursache-Wirkungs-Schlussfolgerungen. Derselbe Fehler kann auf mehrere Faktoren zurückzuführen sein. Daher sind für weitere Untersuchungen Produktionsaufzeichnungen und kontrollierte Versuche erforderlich.
Schwarze Flecken und dunkle Einschlüsse
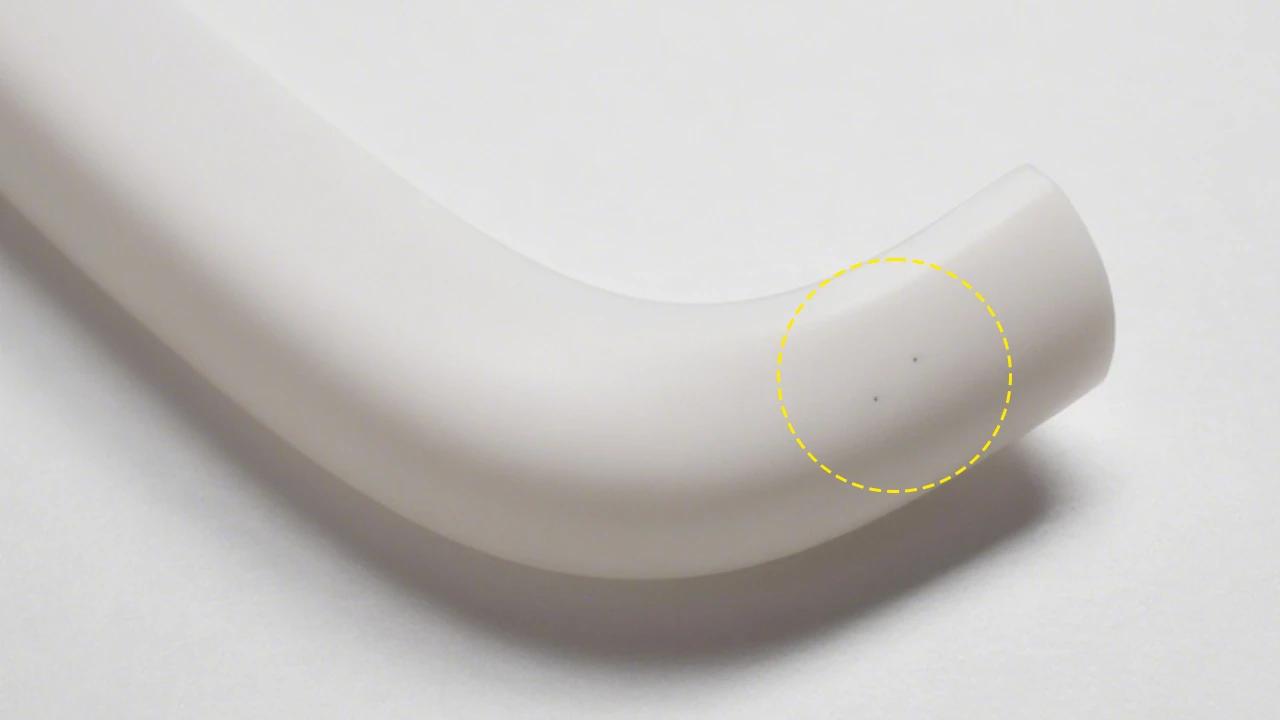
Schwarze Flecken fallen besonders auf weißen oder hellen PVC-Fensterprofilen auf. Schon eine kleine Anzahl von Flecken kann das Erscheinungsbild des Produkts und die Qualitätsakzeptanz beeinträchtigen.
Sie können von Fremdstoffen in recyceltem PVC, zuvor abgebautem Material oder angesammelten Ablagerungen im Extruder oder der Düse stammen.
Wenn die schwarzen Flecken nach der Einführung einer bestimmten Charge recycelten Materials erheblich zunehmen, sollten zunächst das Rohmaterial und das pulverisierte Pulver dieser Charge überprüft werden. Wenn während der kontinuierlichen Produktion nach und nach schwarze Flecken auftreten, sollten auch Geräteablagerungen und örtliche Überhitzung innerhalb des Extrusionssystems untersucht werden.
Raue Oberflächen, erhabene Partikel und Streifen
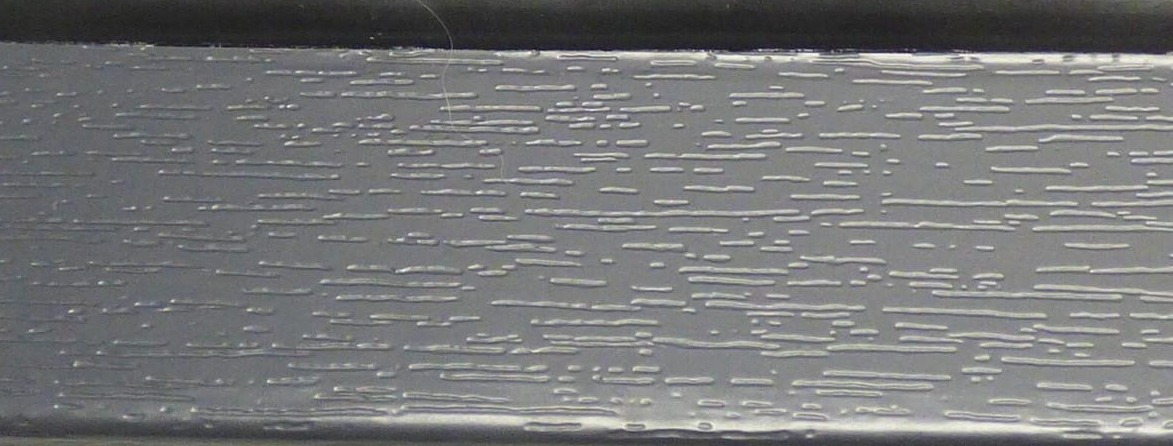
Raue Oberflächen können mit unzureichender Verschmelzung, Materialunverträglichkeit oder instabiler Schmelzverarbeitung verbunden sein. Erhöhte Partikel können auf Fremdstoffe, unzureichend verarbeitete Partikel oder eine ungleichmäßige Füllstoffverteilung hinweisen.
Es ist wichtig, drei verschiedene Konzepte zu unterscheiden: Pulverpartikelgröße, Materialdispersion und PVC-Fusion. Selbst wenn das Pulver die erforderliche Partikelgrößenspezifikation erfüllt, bedeutet dies nicht unbedingt, dass alle Komponenten gleichmäßig dispergiert sind oder dass PVC unter den vorhandenen Extrusionsbedingungen eine ausreichende Verschmelzung erreichen kann.
Oberflächenstreifen erfordern einen anderen Ansatz. Wenn auf dem Profil durchgehend Streifen an derselben Stelle auftreten, sollten die Formoberfläche, die Fließkanäle und die Kalibrierungsausrüstung überprüft werden. Wenn sie sich bei verschiedenen Rohstoffchargen ändern, sollten die Materialkonsistenz und die Extrusionsstabilität untersucht werden.
Warum kann recyceltes PVC-Pulver die Oberflächenqualität von Fensterprofilen beeinträchtigen?
Recyceltes PVC bedeutet nicht unbedingt minderwertiges Material. Sauberer Produktionsabfall mit bekannter Herkunft und relativ einheitlicher Zusammensetzung kann häufig wiederverwendet werden.
Die eigentliche Herausforderung besteht darin, Schwankungen bei recycelten Materialien zu kontrollieren und sicherzustellen, dass die Pulverqualität den Anforderungen der nachgelagerten Extrusion entspricht.
Fünf Faktoren verdienen besondere Aufmerksamkeit.
Kontamination in recyceltem PVC
Wiedergewonnene PVC-Fensterprofile können Gummidichtungsstreifen, Metallfragmente, Klebereste, Schutzfolien, Staub oder andere Polymere enthalten.
Diese Verunreinigungen können sich bei der Extrusion anders verhalten als Hart-PVC. Einige können als Fremdeinschlüsse zurückbleiben, während andere unter Extrusionsbedingungen erweichen, sich zersetzen oder ein anderes Verarbeitungsverhalten zeigen können. Dies kann zu schwarzen Flecken, erhabenen Partikeln oder Oberflächenunregelmäßigkeiten führen.
Durch Pulverisieren wird die Materialgröße verringert, inkompatible Polymere oder chemische Verunreinigungen können jedoch nicht entfernt werden. In manchen Fällen kann die Zerkleinerung gemischter Materialien in kleinere Partikel die anschließende Identifizierung und Trennung erschweren.
Daher sollten die Materialsortierung, die Metallentfernung und die notwendige Reinigung vor der Feinpulverisierung abgeschlossen sein.
Partikelgrößenverteilung und grobe Partikel
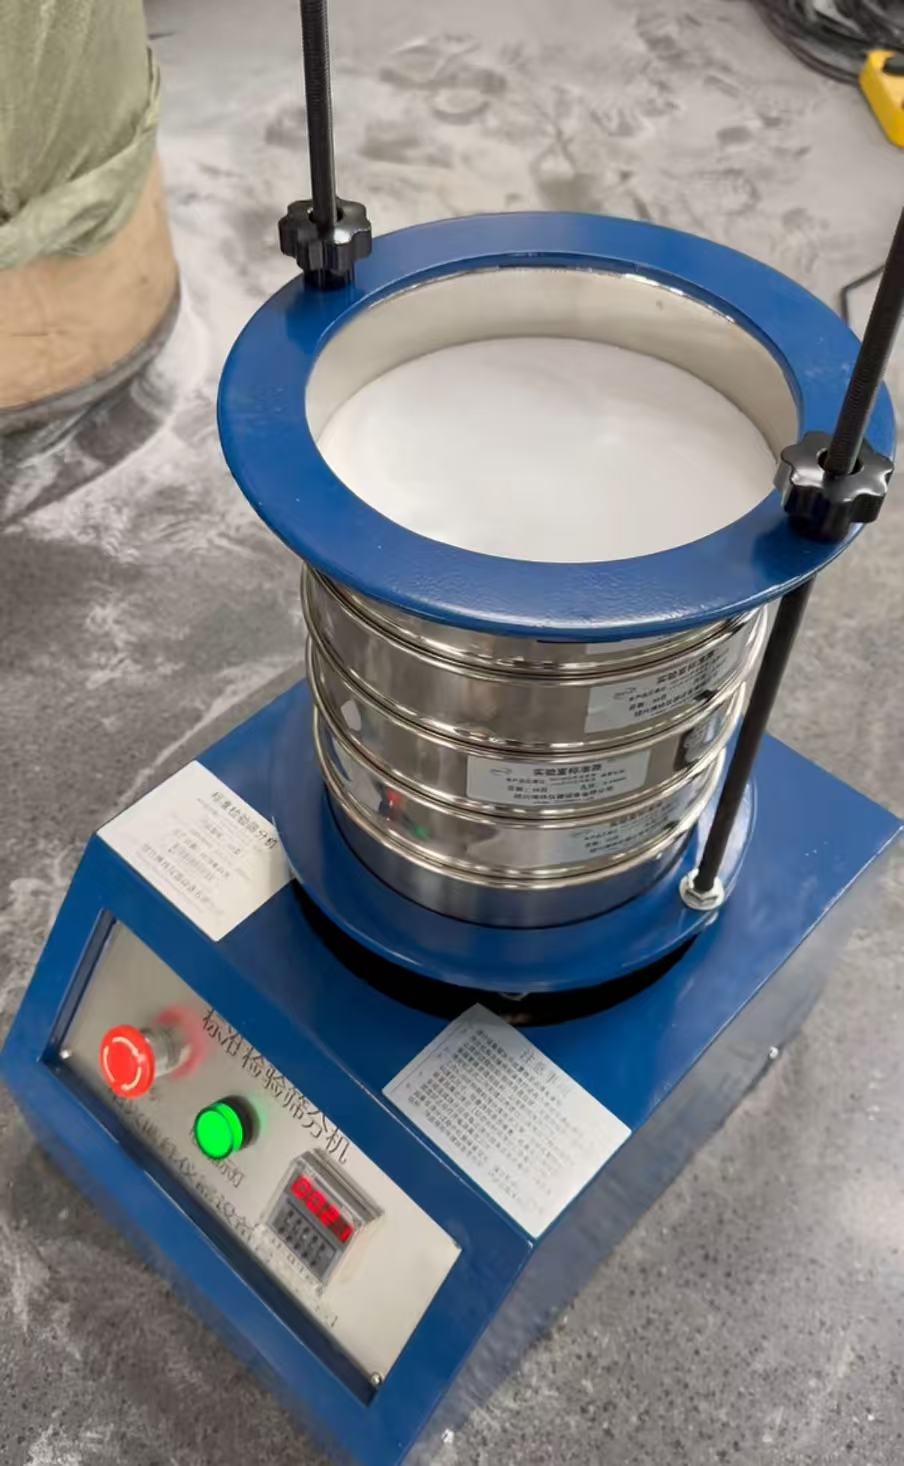
Die Partikelgrößenverteilung bezieht sich auf den Anteil von Partikeln innerhalb verschiedener Größenbereiche in einer Pulverprobe. Das Erreichen eines durchschnittlichen Partikelgrößenziels bedeutet nicht unbedingt, dass die gesamte Charge eine konsistente Partikelgrößenverteilung aufweist.
Wenn grobe Partikel für die bestehenden Misch- und Extrusionsprozesse ungeeignet sind, können sie die Zufuhrstabilität, die Gleichmäßigkeit des Mischens und die anschließende Verschmelzung beeinträchtigen. Ein zu hoher Feinanteil kann zu Staubbildung, Materialentmischung und Zufuhrinstabilität führen.
Drei Konzepte müssen unterschieden werden:
-
Partikelgröße: Die physikalischen Abmessungen und Verteilung der Pulverpartikel.
-
Materialverteilung: Wie PVC, Füllstoffe und andere Komponenten in der Mischung verteilt sind.
-
Fusionsgrad: Die Bildung einer homogenen PVC-Schmelze während der Extrusion.
Diese Faktoren hängen zusammen, sind jedoch nicht austauschbar. Feineres Pulver führt nicht unbedingt zu einer besseren Materialverteilung oder -verschmelzung.
Daher sollte es beim Pulverisieren nicht nur darum gehen, ein möglichst feines Pulver herzustellen. Stattdessen sollte das Ziel eine konsistente Partikelgrößenverteilung sein, die den tatsächlichen Verarbeitungsanforderungen entspricht, basierend auf der Mischausrüstung, der Zuführmethode und dem Extrusionsprozess des Kunden.
Thermischer Abbau und bisherige Verarbeitungshistorie
PVC reagiert empfindlich auf übermäßige Hitzeeinwirkung. Recyceltes PVC hat in der Regel mindestens einen vorherigen Verarbeitungszyklus durchlaufen, und einige wiedergewonnene Materialien wurden möglicherweise zusätzlich erhitzt oder wiederholt verarbeitet.
Ein wichtiger Abbaumechanismus ist die Dehydrochlorierung. Dabei setzt PVC Chlorwasserstoff (HCl) frei und bildet konjugierte Strukturen entlang der Polymerketten. Dies kann zu Verfärbungen führen und den thermischen Abbau weiter beschleunigen.
Die verbleibende thermische Stabilität von recyceltem PVC hängt von seiner vorherigen Verarbeitungsgeschichte, dem Stabilisatorsystem, der Formulierung und der tatsächlichen Hitzeeinwirkung ab.
Beim Pulverisieren wird auch mechanische Energie eingebracht und ein Teil dieser Energie in Wärme umgewandelt. Unzureichende Kühlung, ungeeignete Betriebsbedingungen oder verschlissene Mahlkomponenten können zu unnötigen Temperaturerhöhungen führen.
Ein Anstieg der Pulvertemperatur bedeutet jedoch nicht zwangsläufig, dass PVC einer thermischen Zersetzung unterzogen wurde. Temperaturaufzeichnungen, Materialverfärbungen, geeignete thermische Stabilitätstests und kontrollierte Extrusionsversuche sollten bei der Bewertung einer möglichen Verschlechterung gemeinsam berücksichtigt werden.
Formulierungsinkompatibilität und gemischte recycelte Materialien
Verschiedene Hersteller von PVC-Fensterprofilen verwenden möglicherweise unterschiedliche Stabilisatorsysteme, Füllstoffgehalte, Schmiermittel, Pigmente und Verarbeitungszusätze.
Zwei Chargen recyceltes PVC sehen vielleicht ähnlich aus, verhalten sich aber bei der Extrusion unterschiedlich. Schwankungen im Füllstoffgehalt oder in den Schmiersystemen können sich auf das Schmelzverhalten, die Schmelzverarbeitung und den Formaufbau auswirken.
Ein Pulverisierer kann den physikalischen Größenreduzierungsprozess steuern, aber er kann chemisch unterschiedliche PVC-Formulierungen nicht vollständig kompatibel machen oder die ursprüngliche Formulierung des Materials wiederherstellen.
Daher sollten recycelte Materialien nach ihren Quellen und verfügbaren Formulierungsinformationen klassifiziert werden, bevor entschieden wird, ob sie gemischt und wiederverwendet werden können.
Feuchtigkeit, flüchtige Verunreinigungen und Pulverhandhabung
Recyceltes PVC-Pulver kann Restfeuchtigkeit vom Waschen, Reinigungsmittelrückstände oder andere flüchtige Verunreinigungen enthalten, die während des Recyclings und der Lagerung eingebracht werden.
Verschiedene Gasquellen können während der Extrusion ähnliche Oberflächendefekte erzeugen, die zugrunde liegenden Mechanismen sind jedoch nicht unbedingt dieselben:
-
Feuchtigkeit: Unter Verarbeitungsbedingungen kann sich Wasserdampf bilden.
-
Flüchtige Verunreinigungen: Können bei Extrusionstemperaturen flüchtige Substanzen freisetzen.
-
Mitgeführte Luft: Kann in der Schmelze Blasen oder Hohlräume bilden.
-
Unzureichende Entlüftung: Kann die wirksame Entfernung von Gasen verhindern.
Daher sollten Nadellöcher oder Blasen nicht automatisch auf Feuchtigkeit zurückzuführen sein. Der Materialzustand, das Entlüftungssystem und die Extrusionsparameter sollten gemeinsam bewertet werden.
Wenn recyceltes Material gewaschen wurde, sollte der Trocknungszustand überprüft werden. Das Pulver sollte außerdem in einer sauberen, kontrollierten Umgebung gelagert werden, um Feuchtigkeitsaufnahme und Kreuzkontamination zwischen den Chargen zu verhindern.
Wie kann festgestellt werden, ob recyceltes PVC-Pulver die tatsächliche Ursache ist?
Wenn nach der Zugabe von recyceltem PVC Oberflächenfehler auftreten, ist es leicht, direkt die Pulverqualität dafür verantwortlich zu machen. Allerdings können Extrusionsparameter, Düsenbedingungen und Materialansammlungen in der Verarbeitungsanlage zu ähnlichen Fehlern führen.
Eine zuverlässige Diagnose erfordert die Trennung von Rohstofffaktoren und Verarbeitungsbedingungen. Ändern Sie nach Möglichkeit jeweils nur eine Variable und zeichnen Sie die tatsächlichen Ergebnisse auf.
Schritt 1: Vergleichen Sie Neumaterial und verschiedene Chargen von recyceltem Material
Erstellen Sie zunächst eine Referenzformulierung, die bereits eine stabile Produktion akzeptabler Fensterprofile nachgewiesen hat.
Führen Sie unter möglichst konstanten Extrusionsbedingungen einen kontrollierten Anteil an recyceltem PVC aus einer bestimmten Charge ein.
Vergleichen Sie Profilaussehen, Extrusionsdruck, Schneckenlast, Schmelzverhalten und Produktionsstabilität.
Wenn die Mängel nach dem Hinzufügen einer bestimmten Charge recycelten Materials wiederholt zunehmen und nach Entfernen dieser Charge abnehmen, sollte das Material weiter untersucht werden.
Es sind noch weitere Tests erforderlich, um festzustellen, ob die tatsächliche Ursache in einer Kontamination, unterschiedlichen Formulierungen oder einer früheren thermischen Zersetzung liegt.
Schritt 2: Überprüfen Sie die Pulverqualität vor der Extrusion
Sobald recyceltes Material zur vermuteten Hauptquelle wird, sollten seine physikalischen und chemischen Eigenschaften überprüft werden, bevor sofortige Anpassungen an der Pulverisierungsausrüstung vorgenommen werden.
Die Inspektion sollte mehrere praktische Fragen beantworten:
-
Ist das Pulver verunreinigt?
-
Ist die Partikelgrößenverteilung konsistent?
-
Sind zu viele grobe oder feine Partikel vorhanden?
-
Entspricht die Materialzusammensetzung der bestätigten Rezeptur?
-
Gibt es Anzeichen einer thermischen Zersetzung?
-
Enthält das Pulver Restfeuchtigkeit oder flüchtige Verunreinigungen?
Tabelle 2: Checkliste zur Qualitätskontrolle von recyceltem PVC-Pulver
Bei der Prüfung der Partikelgröße sollte der zurückgehaltene Prozentsatz auf jedem Sieb aufgezeichnet werden, anstatt nur die durchschnittliche Partikelgröße anzugeben.
Bei Verdacht auf Kontamination sollten sowohl das ursprüngliche Recyclingmaterial als auch das pulverisierte Pulver untersucht werden. Einige inkompatible Materialien sind nach der Größenreduzierung schwieriger zu identifizieren.
Schritt 3: Überprüfen Sie die Extrusionsparameter und Gerätebedingungen
Wenn die Pulverprüfung keine offensichtlichen Auffälligkeiten ergibt, sollte die nachgeschaltete Extrusionslinie untersucht werden.
Zu den wichtigsten Inspektionspunkten gehören:
-
Temperaturverteilung in Zylinder und Matrize
-
Schneckenlast und Extrusionsdruck
-
Materialverweilzeit
-
Fütterungsstabilität
-
Bedingungen für die Schmelz- und Schmelzverarbeitung
-
Chipablagerungen oder Oberflächenschäden
-
Zustand der Kalibrierungsausrüstung
Ort und Zeitpunkt von Mängeln können nützliche Hinweise liefern. Streifen, die ständig an festen Stellen auftreten, können auf lokalisierte Chip- oder Kalibrierungsprobleme zurückzuführen sein. Wenn sich die Mängel nach Einführung einer bestimmten Recyclingmaterial-Charge häufen, ist dies ein Hinweis darauf, dass der Rohstoff einer genaueren Prüfung bedarf.
Diese Beobachtungen sollten als Leitfaden für weitere Untersuchungen dienen und nicht als endgültige Schlussfolgerungen betrachtet werden.
Diagnoseergebnisse und mögliche Ursachen
Wie können Oberflächenfehler in recycelten PVC-Fensterprofilen reduziert werden?
Sobald die mögliche Fehlerquelle identifiziert wurde, sollten Korrekturmaßnahmen auf die entsprechende Verarbeitungsstufe abzielen und nicht unnötige Anpassungen entlang der gesamten Produktionslinie vornehmen.
Verbessern Sie die Rohstoffsortierung und Kontaminationskontrolle
Vorrang sollte PVC-Produktionsabfällen mit bekannter Herkunft und relativ einheitlicher Zusammensetzung eingeräumt werden. Saubere Abfälle aus der eigenen Produktion sollten getrennt von komplexen Post-Consumer-Recyclingmaterialien gehandhabt werden.
Entfernen Sie vor dem Feinpulverisieren Metallteile, Gummidichtungsstreifen, Schutzfolien, Klebereste und andere Nicht-PVC-Materialien. Abhängig vom Rohmaterial können Metalldetektion, Wäsche, Luftzerlegung oder andere geeignete Trennverfahren eingesetzt werden.
Die Kontaminationskontrolle sollte vor dem Pulverisieren abgeschlossen sein, da ein Pulverisierer die Materialgröße reduziert, aber keine Sortier- oder Trennausrüstung ersetzt.
Kontrollieren Sie die Partikelgröße des Pulvers gemäß den Anforderungen der Weiterverarbeitung
Die angestrebte Partikelgrößenverteilung sollte durch tatsächliche Misch- und Extrusionsversuche ermittelt werden. Mahlspalt, Zufuhrgeschwindigkeit, Zustand der Mahlkomponenten und Siebkonfiguration können dann entsprechend angepasst werden.
Während der Produktion sollten sowohl grobe Partikel als auch übermäßige Feinanteile überwacht werden. Das bloße Streben nach feinerem Pulver ist keine wirksame Strategie zur Qualitätskontrolle.
Geeignete Pulverspezifikationen können je nach PVC-Formulierung und Extrusionsverfahren variieren. Eine stabile Partikelgrößenverteilung, die den Anforderungen der Weiterverarbeitung gerecht wird, ist im Allgemeinen wertvoller als unnötig feines Pulver.
Kontrolltemperatur steigt während des Pulverisierens

Die PVC-Pulverisierung erfordert ein entsprechendes Temperaturmanagement.
Kühlleistung, Vorschubgeschwindigkeit, Verschleiß der Schleifkomponenten und Austragseffizienz sollten überprüft werden. Bei Materialversuchen sollten Temperaturen an einheitlichen Messorten aufgezeichnet werden, um Veränderungen unter verschiedenen Betriebsbedingungen vergleichen zu können.
Kommt es zu einer Verfärbung des Pulvers, einem Anhaften oder einem abnormalen Verarbeitungsverhalten, sollte die Ursache untersucht werden, bevor die Produktionskapazität erhöht oder die Betriebsparameter angepasst werden.
Optimieren Sie Recyclingmaterialverhältnisse und Extrusionsbedingungen
Der geeignete Anteil an recyceltem PVC sollte entsprechend der Materialqualität, der Produktstruktur, der Extrusionsfähigkeit und den geltenden Anforderungen bestimmt werden.
Einige Fensterprofilsysteme verwenden recyceltes PVC in der inneren Kernschicht und tragen auf der äußeren Schicht geeignete Materialien auf, um den Anforderungen an Aussehen und Witterungsbeständigkeit gerecht zu werden. Materialien, die für interne Strukturanwendungen geeignet sind, erfüllen möglicherweise nicht unbedingt die Anforderungen freiliegender Oberflächen.
Zur Bewertung des Recyclingmaterialanteils sollten kontrollierte Produktionsversuche durchgeführt werden. Die Rezeptur sollte für die reguläre Produktion erst freigegeben werden, nachdem das Aussehen der Oberfläche, die mechanischen Eigenschaften und die Dimensionsstabilität überprüft wurden.
Was sollten Sie beim Kauf eines PVC-Pulverisierers beachten?
Wenn die Qualität des recycelten PVC-Pulvers uneinheitlich ist, sollte der Austausch des Pulverisierers nicht die Entscheidung sein. Käufer sollten ermitteln, welcher Teil des bestehenden Prozesses die erforderlichen Pulverspezifikationen nicht erfüllt.
Beim Recycling von PVC-Fensterprofilen verdienen drei Ausrüstungsfaktoren besondere Aufmerksamkeit.
Schleifstruktur und Verschleißteile
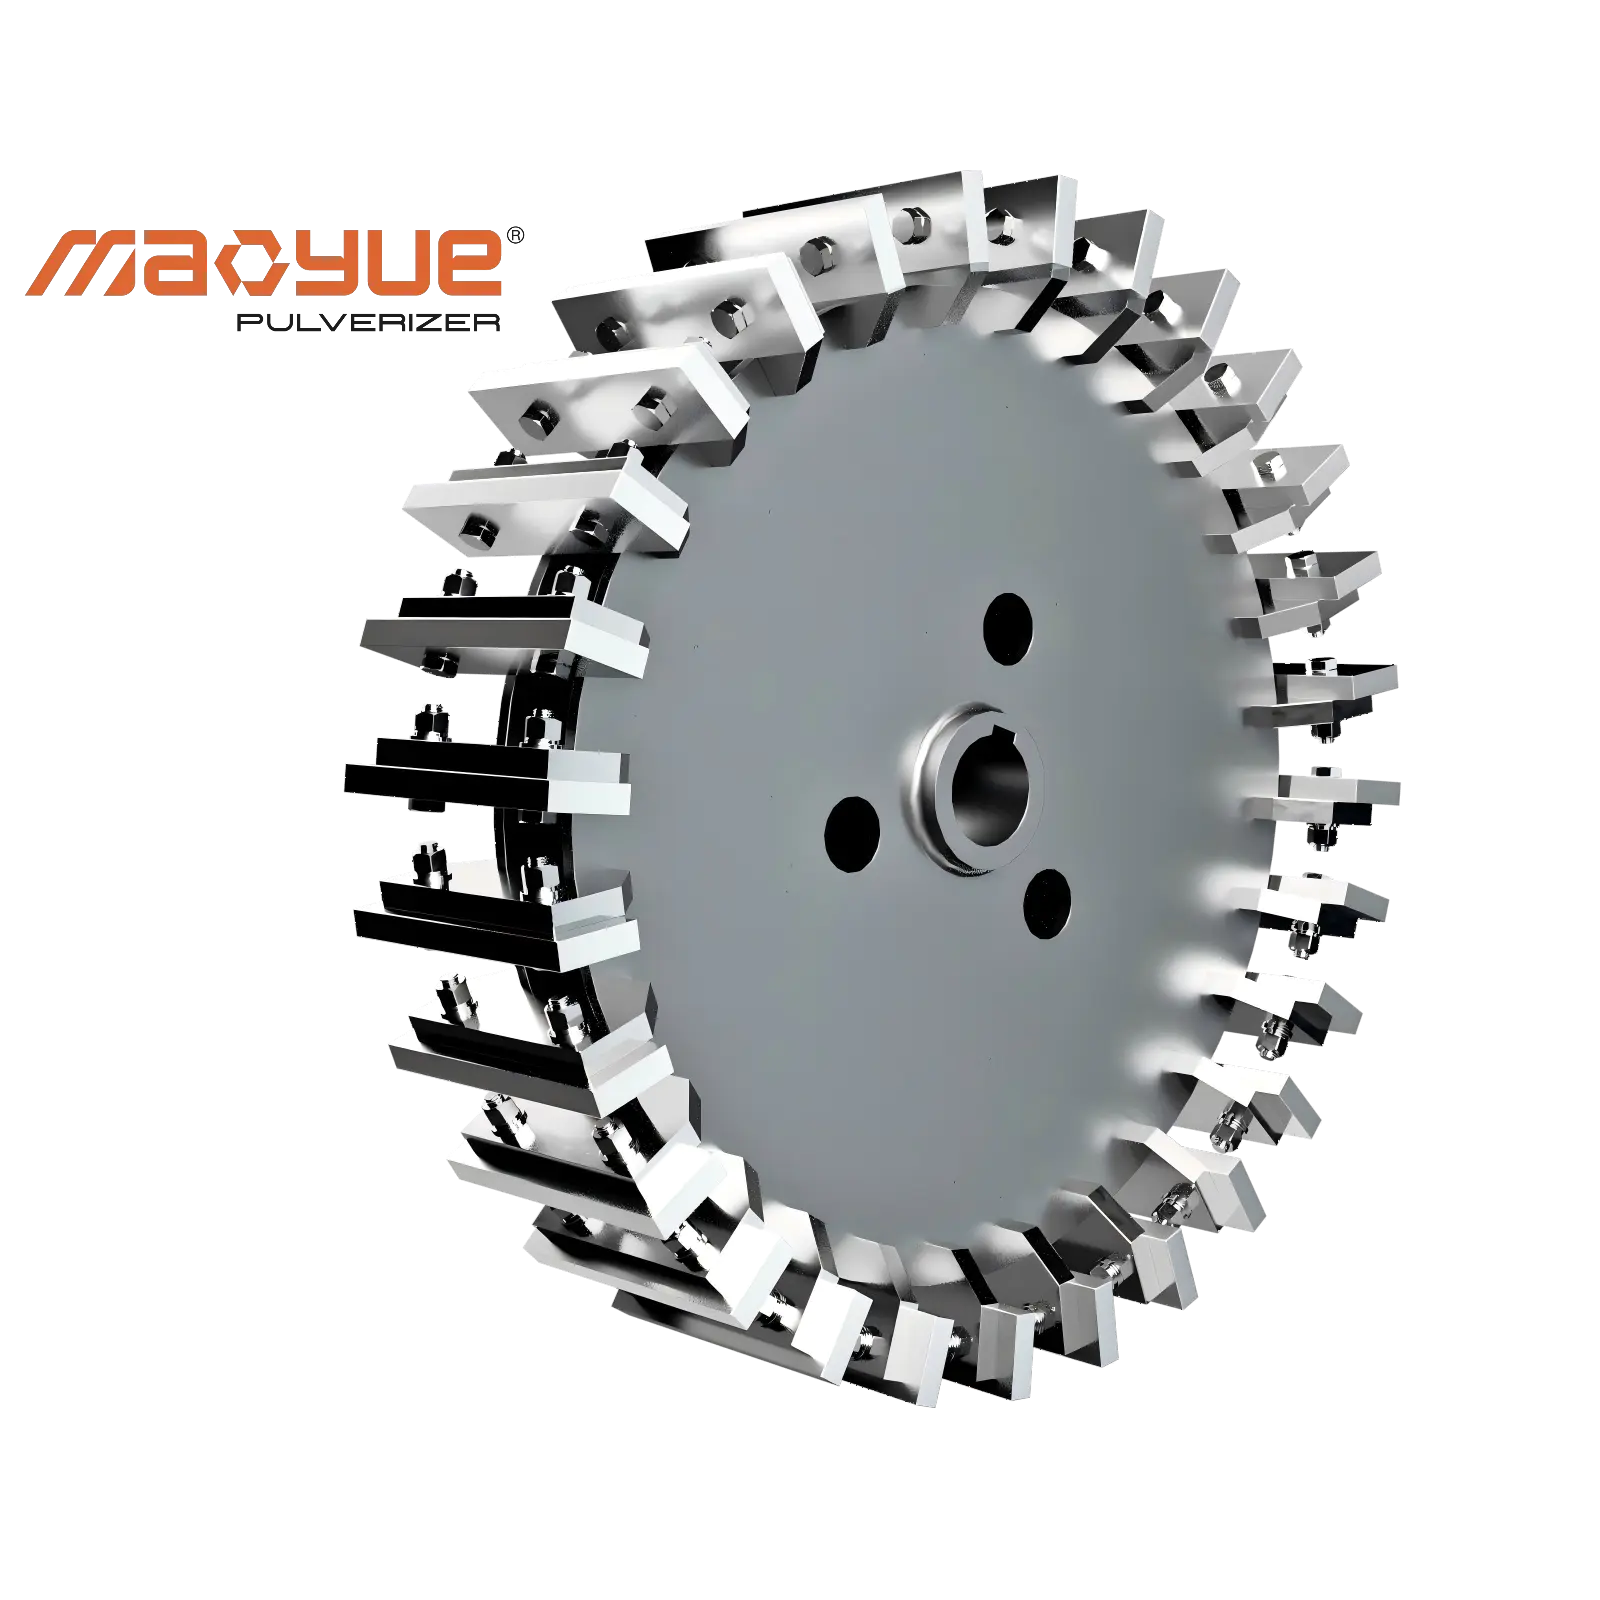
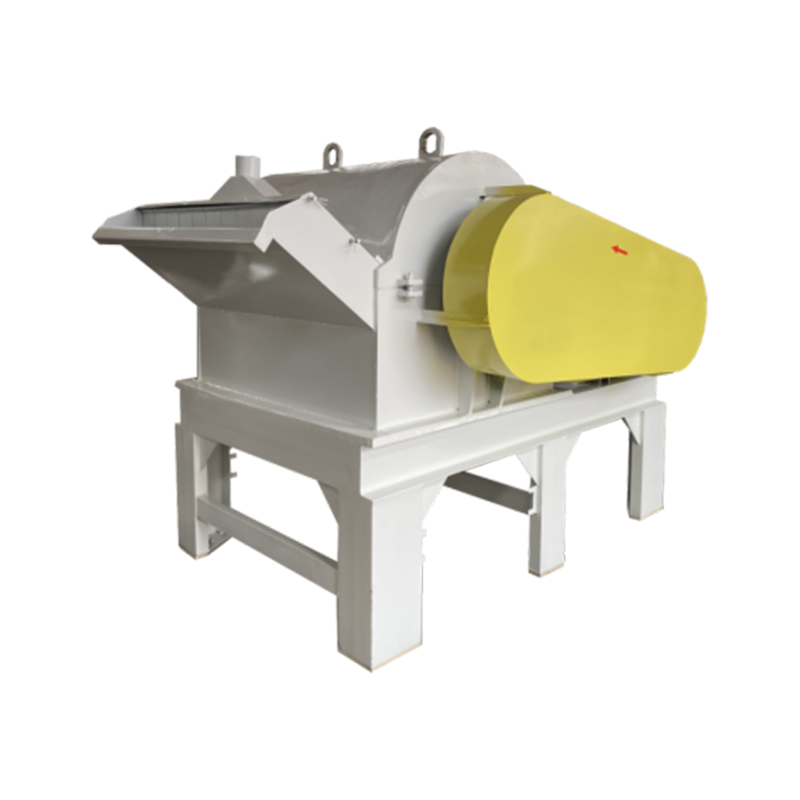
Die Mahlstruktur hat direkten Einfluss auf die Zerkleinerungsleistung von Hart-PVC-Profilabfällen.
Schleifzahngeometrie, Materialhärte, Bearbeitungsgenauigkeit, Installationszustand und Verschleißzustand können alle die Größenverteilung der Pulverpartikel und die Verarbeitungsstabilität beeinflussen.
Käufer sollten Lieferanten bitten, das Material, die Abmessungen, die Struktur und die Wartungsanforderungen der Schleifkomponenten anzugeben. Sie sollten auch bestätigen, ob Ersatzteile gemäß den Originalspezifikationen geliefert werden können.
Es ist auch wichtig zu verstehen, wie die Austauschintervalle für Verschleißteile bewertet werden, ob Ersatzteile konsistent geliefert werden können und ob die Wartung den Austausch einer gesamten Baugruppe erfordert.
Der langfristige Wert eines Pulverisierers hängt nicht nur von seiner anfänglichen Betriebsleistung ab, sondern auch von der Verfügbarkeit und Wartbarkeit kritischer Verschleißteile.
Kühlung, Siebung und Produktionsleistung
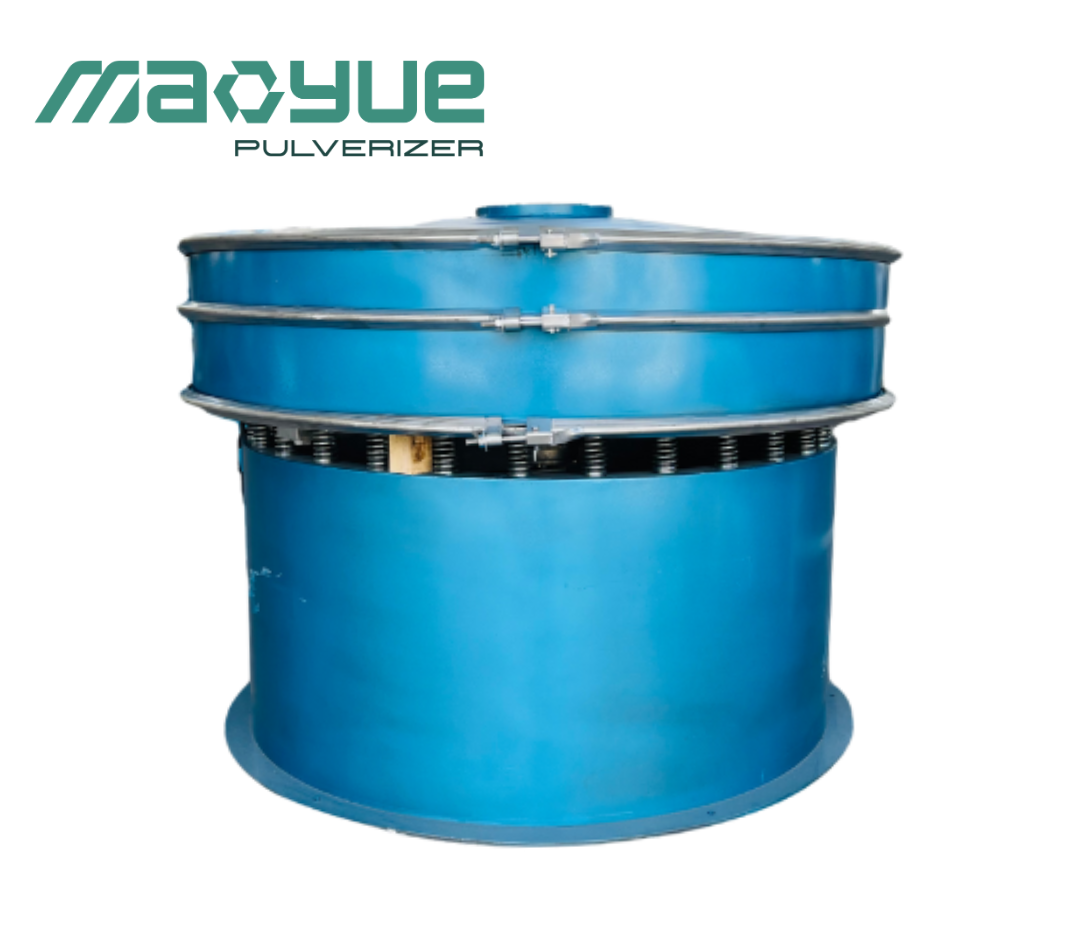
Das Kühlsystem hilft, den Temperaturanstieg während des Mahlens zu kontrollieren, während Siebanlagen das Pulver entsprechend der erforderlichen Partikelgröße klassifizieren.
Durch das Screening können jedoch nicht alle inkompatiblen Polymere entfernt oder bereits abgebautes PVC wiederhergestellt werden. Jeder Verarbeitungsschritt dient einem anderen Zweck.
Während der Gerätebewertung sollten Käufer Demonstrationen des kontinuierlichen Betriebs und Aufzeichnungen der Zufuhrrate, der Verarbeitungstemperatur, der Partikelgrößenverteilung, der tatsächlichen Pulverrückgewinnung und der qualifizierten Pulverproduktion anfordern.
Zwei Produktionsindikatoren verdienen besondere Aufmerksamkeit:
-
Tatsächliche Pulverrückgewinnung: Die physikalisch aus dem Verarbeitungssystem innerhalb eines definierten Zeitraums gesammelte Pulvermenge, bewertet im Verhältnis zur Zufuhrmenge.
-
Qualifizierter Pulverausstoß: Die pro Stunde produzierte Pulvermenge, die den vereinbarten Partikelgrößen- und Qualitätsanforderungen entspricht.
Eine höhere Fütterungsrate bedeutet nicht zwangsläufig eine höhere nutzbare Leistung. Einige gesammelte Pulver erfüllen möglicherweise nicht die Zielspezifikationen, während andere Materialien im System verbleiben oder während der Verarbeitung verloren gehen.
Für Käufer bietet die qualifizierte Pulverproduktion einen realistischeren Hinweis auf die Produktivität und den Investitionswert der Ausrüstung als die Nennförderkapazität allein.
Materialversuche und Leistungsüberprüfung
Eine PVC-Mühle sollte mit Materialien getestet werden, die den tatsächlichen Produktionsbedingungen des Käufers entsprechen.
Saubere Abfälle aus der eigenen Produktion und gemischt recycelte Fensterprofile können sich aufgrund unterschiedlicher Verunreinigungen, Abmessungen, Rezepturen und früherer Verarbeitungshistorie unterschiedlich verhalten.
Vor dem Test sollten die Zielpartikelgrößenverteilung, die erforderliche Verarbeitungskapazität, die Temperaturüberwachungsmethode und das Probenahmeverfahren klar definiert werden.
Nach der Prüfung sollten die Ergebnisse mit den vereinbarten technischen Anforderungen verglichen werden. Bei Anwendungen mit strengen Anforderungen an die Oberflächenqualität sollte das resultierende Pulver auch im nachgeschalteten Extrusionsprozess des Kunden bewertet werden.
Ein erfolgreicher Pulverisierungsversuch demonstriert die Pulververarbeitungsfähigkeit der Anlage, garantiert jedoch nicht automatisch fehlerfreie fertige Profile. Materialkompatibilität und Extrusionsbedingungen bedürfen noch einer weiteren Überprüfung.
Wie trägt Mao Yue dazu bei, die Konsistenz von recyceltem PVC-Pulver zu verbessern?
Für Hersteller von Fensterprofilen liegt der Wert einer PVC-Pulverisiermaschine nicht nur darin, ob sie Produktionsabfälle zu Pulver verarbeiten kann. Noch wichtiger ist, dass die Ausrüstung kontinuierlich Pulver produzieren sollte, das den erforderlichen Spezifikationen entspricht, und gleichzeitig eine Bewertung der Ausrüstungskonfiguration, der Betriebsleistung und der langfristigen Wartungskosten ermöglichen sollte.
Mao Yue unterstützt die Geräteauswahl und Leistungsüberprüfung in drei Schlüsselbereichen: Eigenfertigung kritischer Schleifkomponenten, Bewertung der Gerätekonfiguration und tatsächliche Materialtests.
Eigene Herstellung von PVC-Schleifkomponenten zur Reduzierung der Wartungsunsicherheit
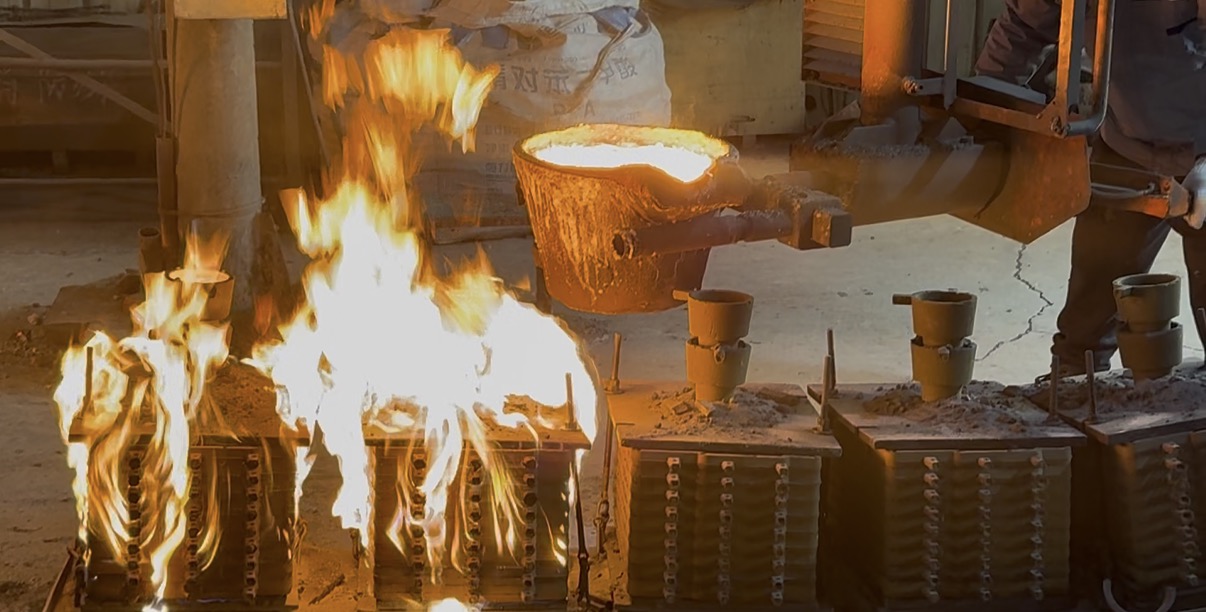
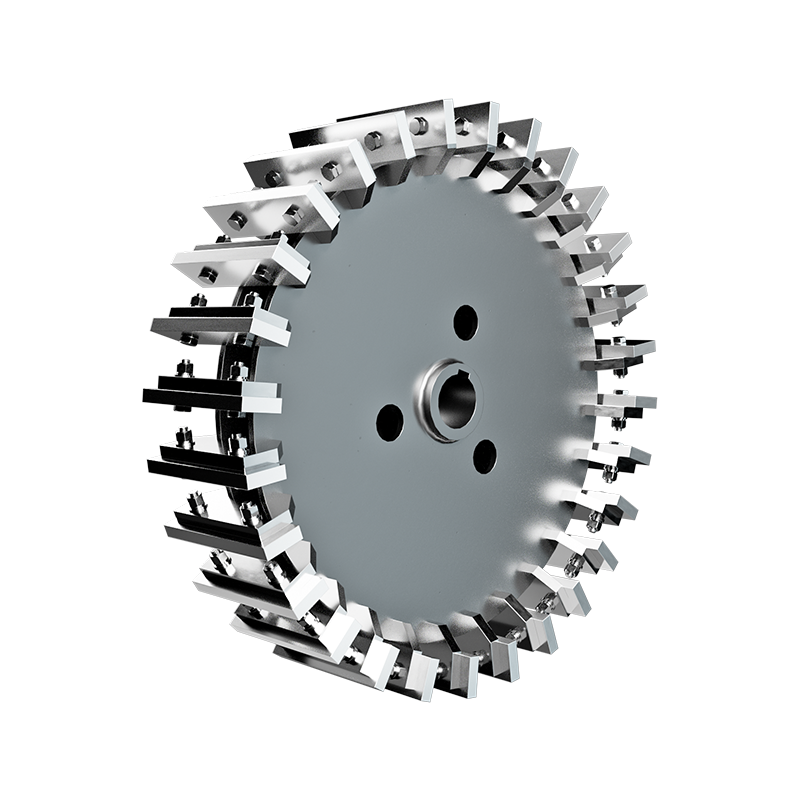
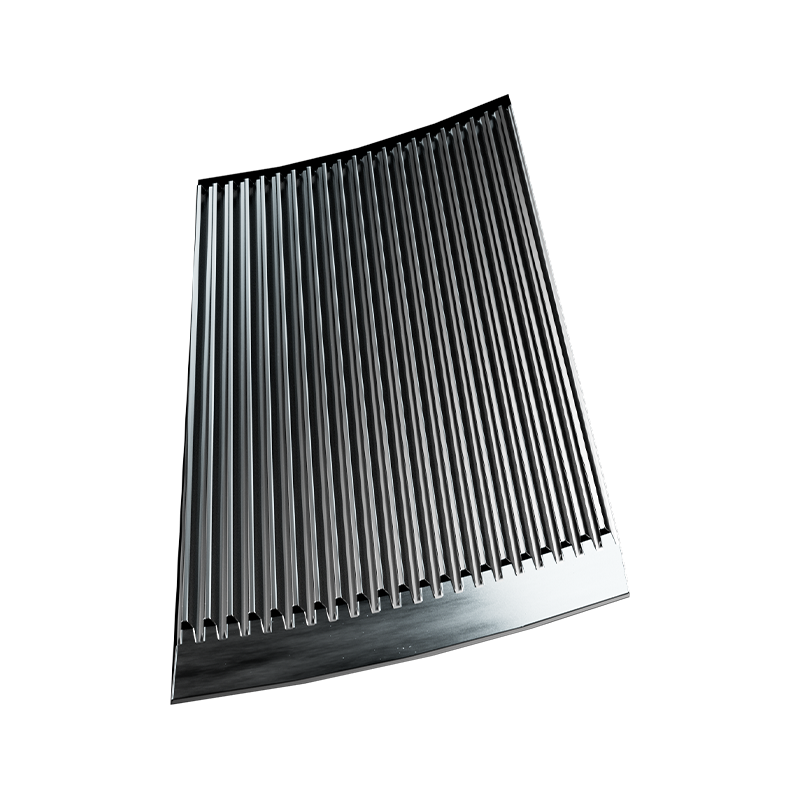
Mao Yue stellt wichtige PVC-Schleifkomponenten selbst her, darunter Rotoren, Zahnplatten und Klingen.
Für Hersteller, die PVC-Mühlen langfristig betreiben, wirken sich Mahlkomponenten nicht nur auf die Verarbeitungsleistung, sondern auch auf die Wartungsplanung und die Ersatzteilkosten aus.
Dank der internen Fertigungskapazitäten von Mao Yue können Kunden vor dem Kauf das Material, die Abmessungen, die Struktur und den Lieferumfang wichtiger Schleifkomponenten bestätigen. Ersatzteile und Ersatzbedarf können auch entsprechend den tatsächlichen Betriebsbedingungen geplant werden.
Dies bedeutet, dass Käufer Geräteangebote nicht ausschließlich auf der Grundlage des Hauptmaschinenpreises vergleichen müssen. Sie können auch die Liefervereinbarungen für kritische Verschleißteile bewerten und zukünftige Wartungskosten im Voraus abschätzen.
Für PVC-Recyclingunternehmen, die eine kontinuierliche Produktion benötigen, tragen klar spezifizierte Komponenten und zuverlässige Ersatzteilvereinbarungen dazu bei, die Unsicherheit bei der langfristigen Wartung zu verringern.
Anpassung der Mahlstruktur und Kühlkonfiguration an die Materialeigenschaften
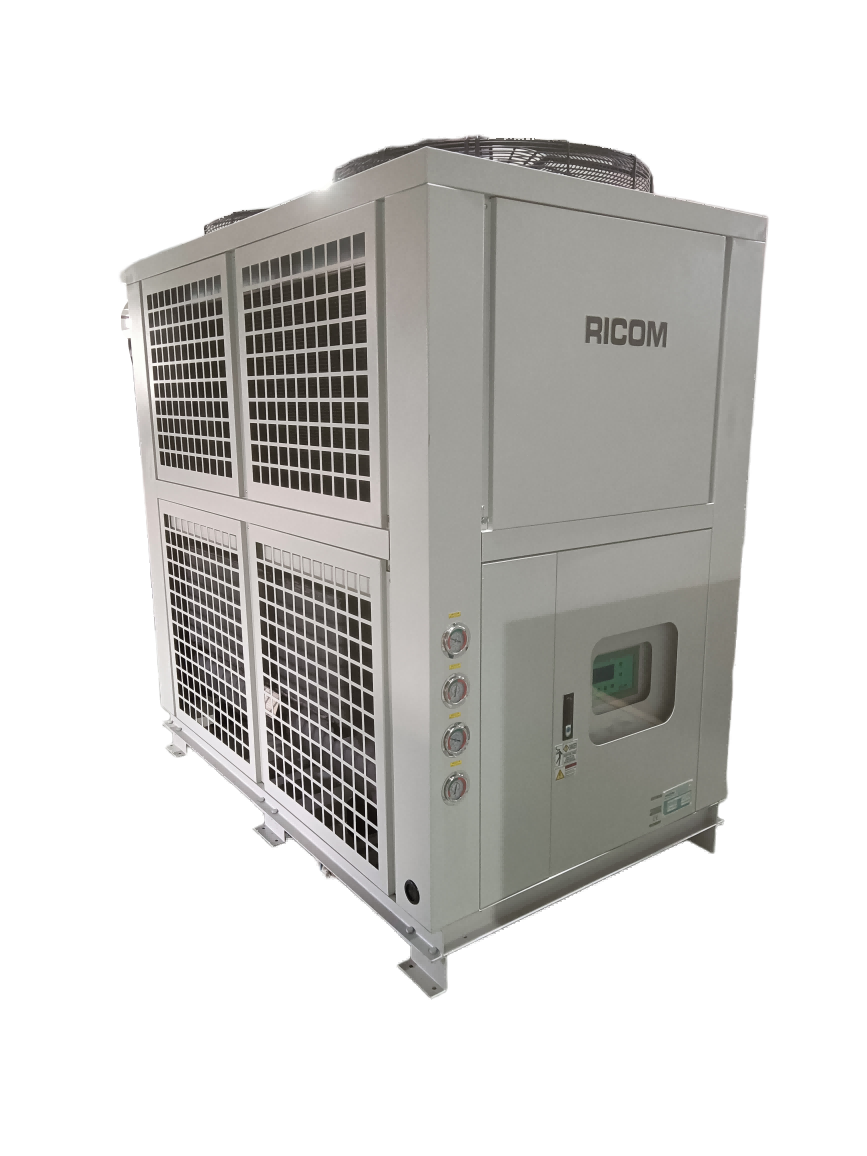
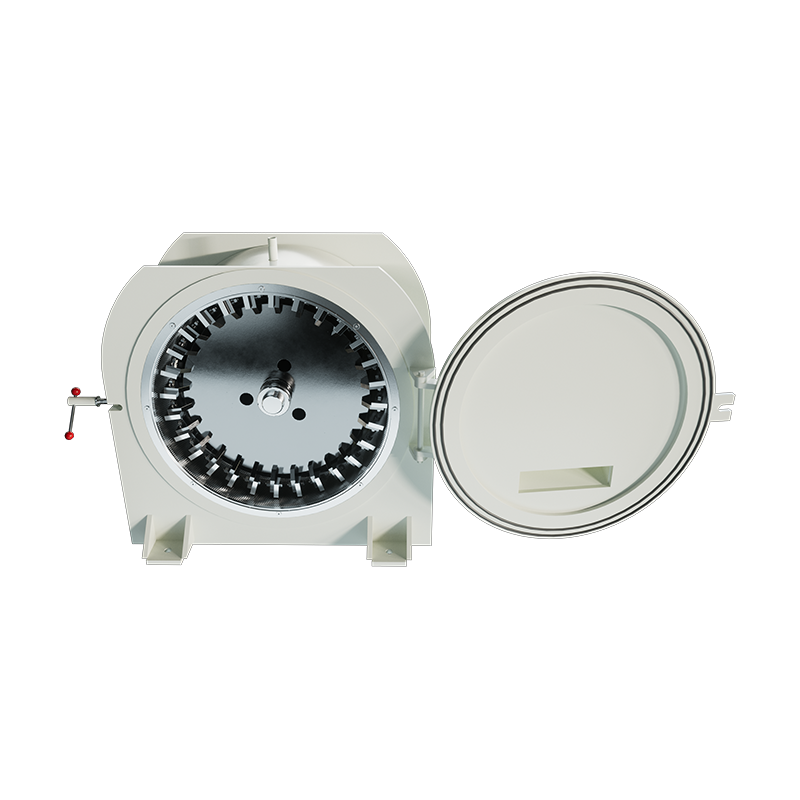
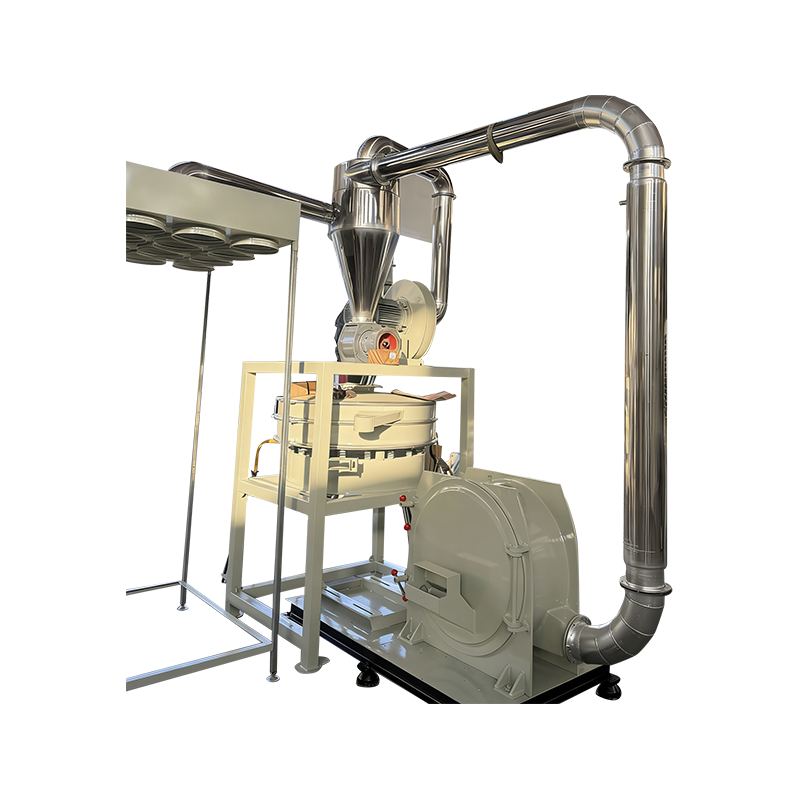
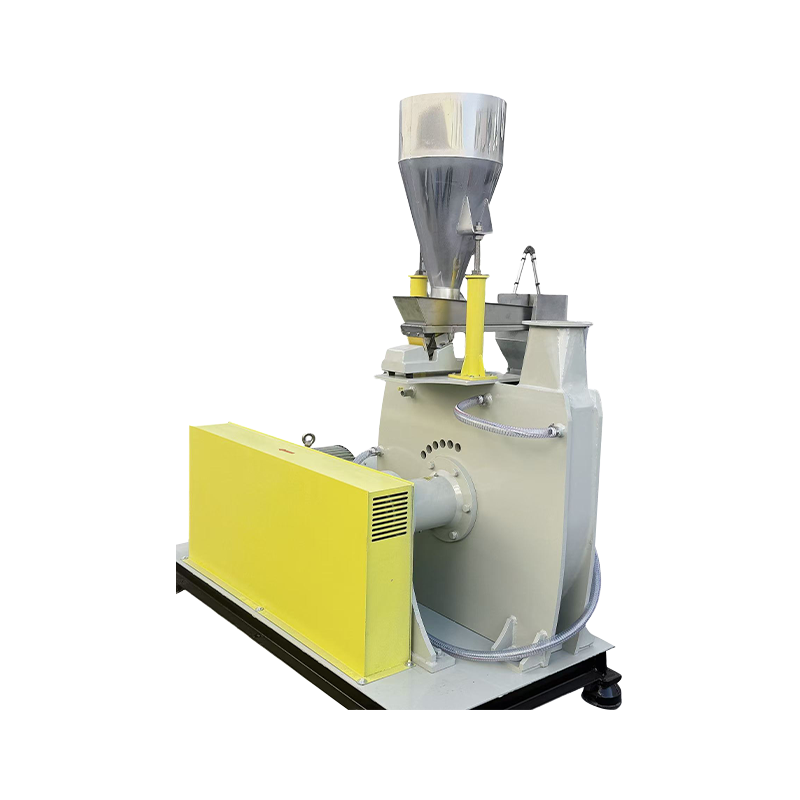
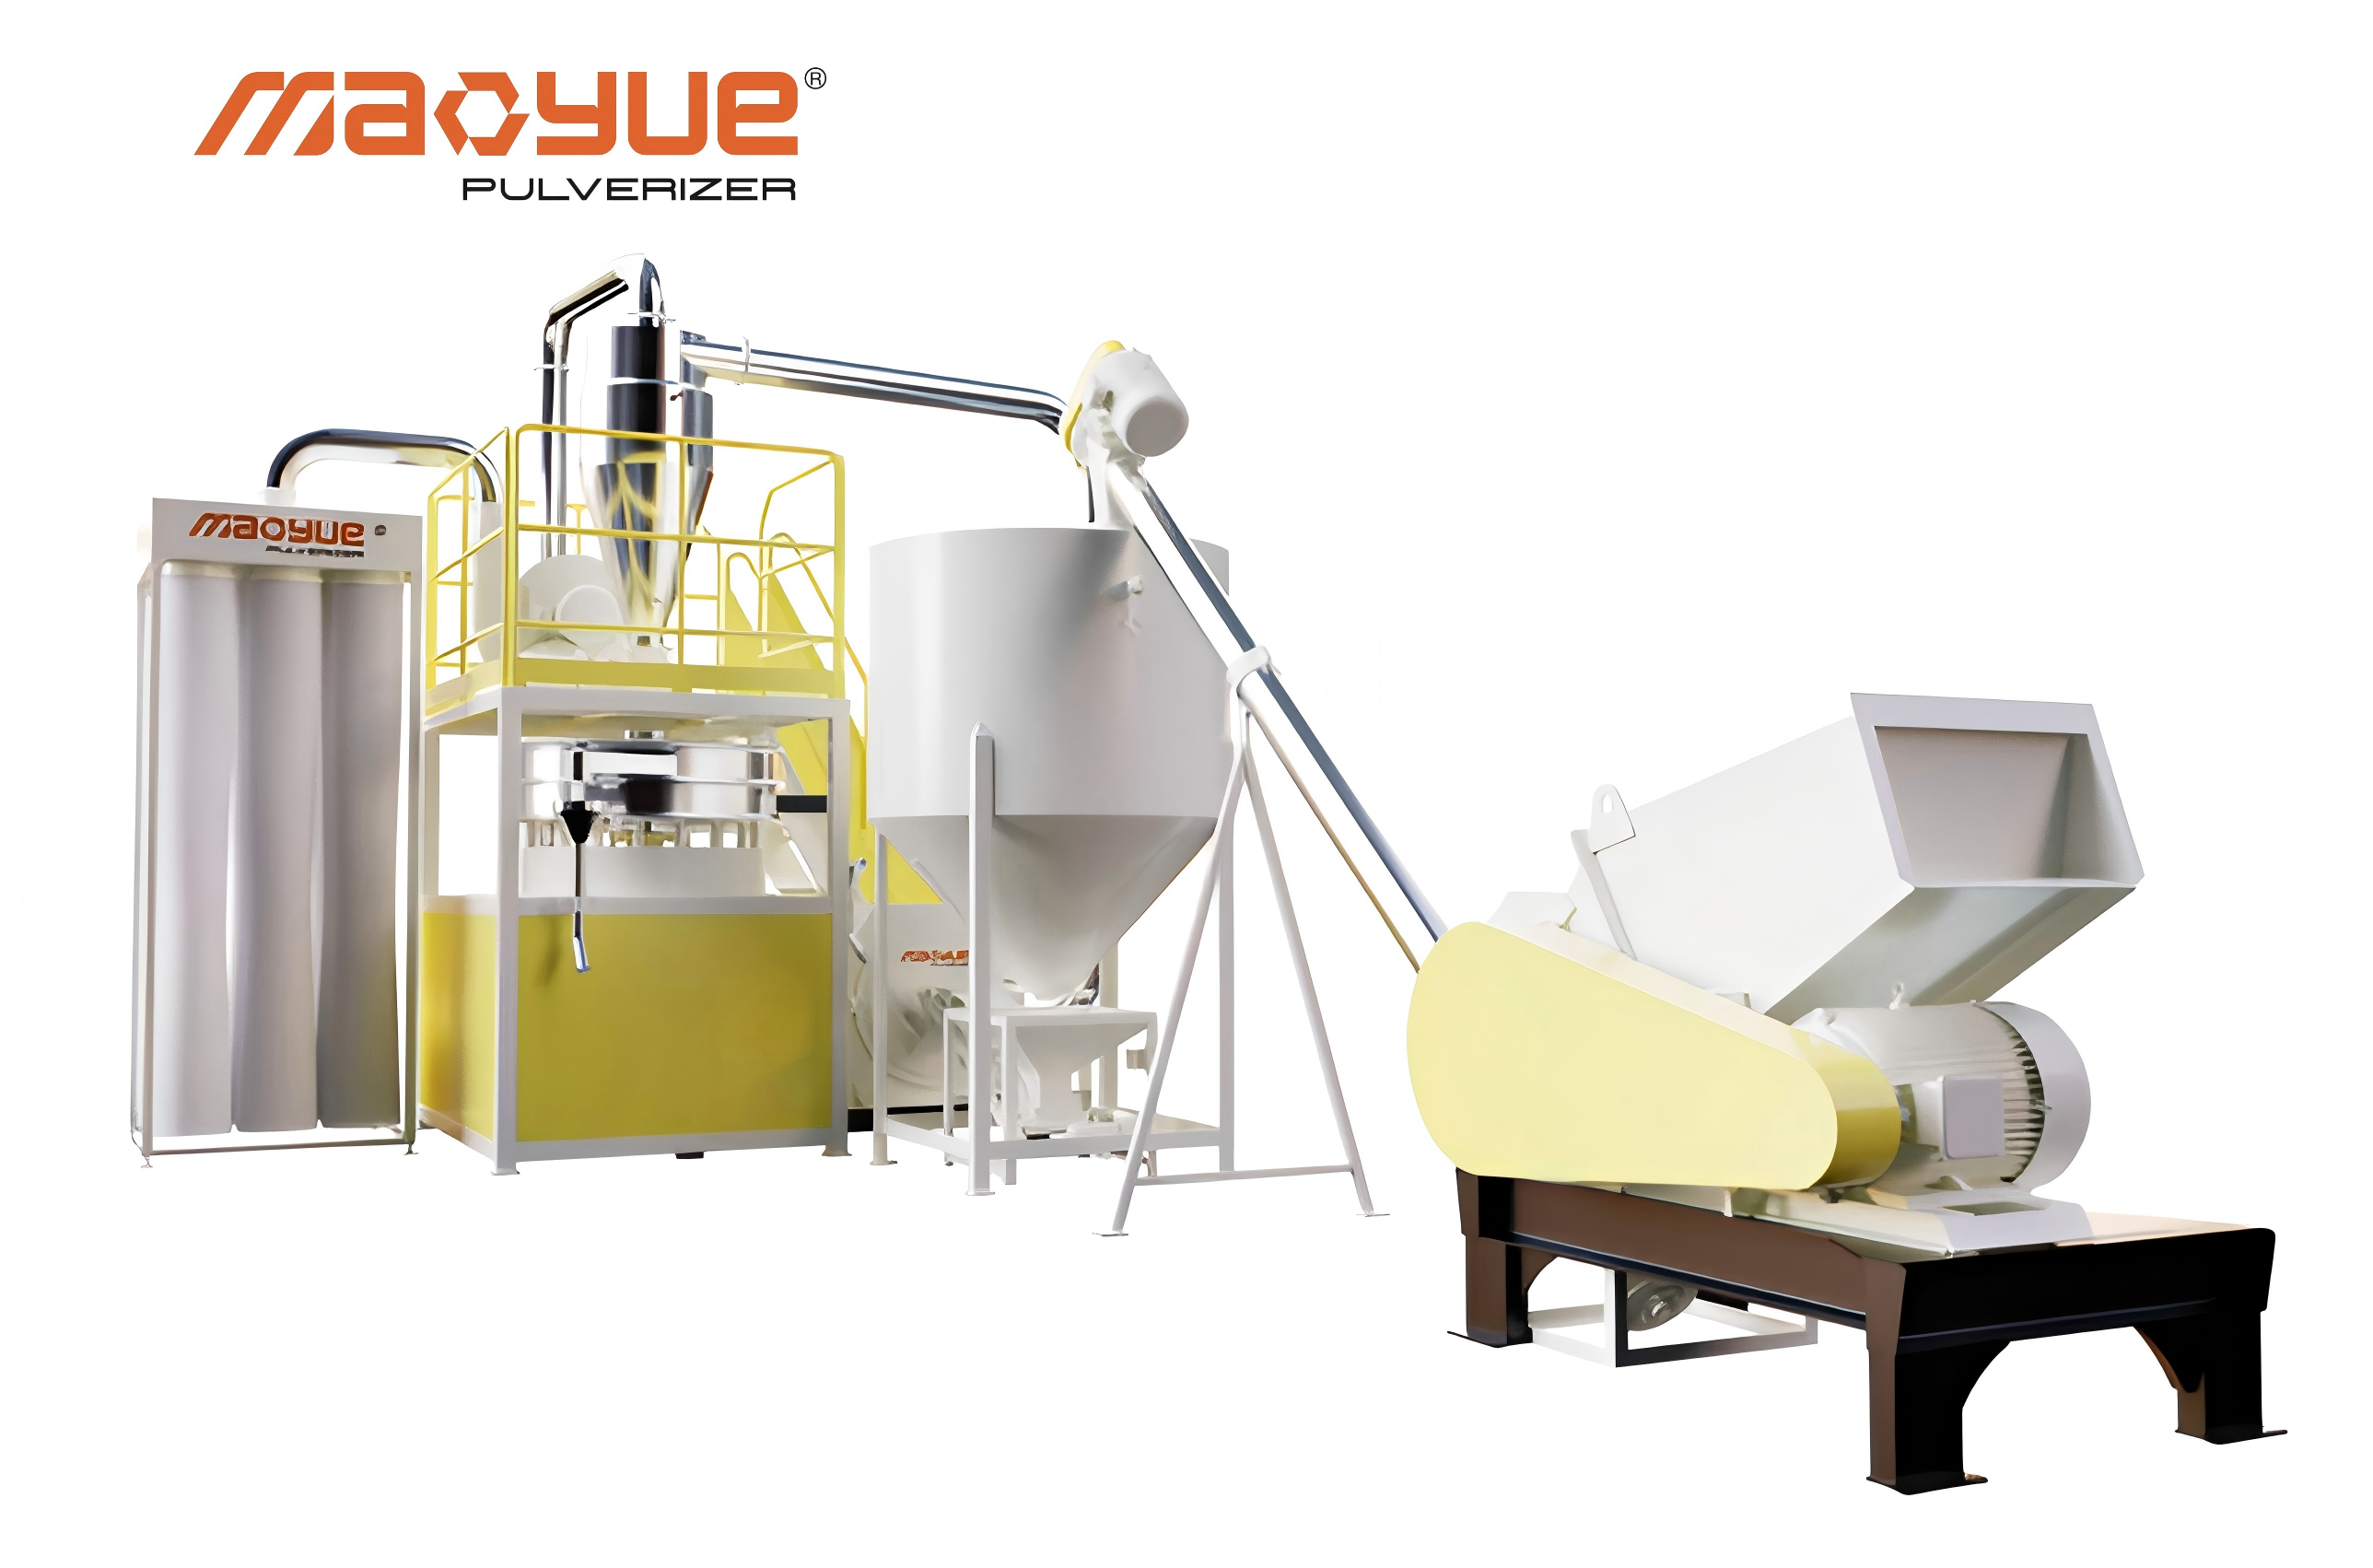
Mao Yue PVC-Pulverisierer verfügen über eine Rotor-Stator-Mahlstruktur und sind entsprechend den tatsächlichen Anwendungsanforderungen mit entsprechenden Kühlsystemen ausgestattet.
Verschiedene PVC-Materialien unterscheiden sich in Abmessungen, Formulierung, Zufuhrbedingungen und Zielpartikelgröße. Daher sollte die Gerätekonfiguration nicht ausschließlich durch die Motorleistung oder die Nennkapazität bestimmt werden.
Bei der Gerätebewertung kann Mao Yue die Mahlstruktur, die Betriebsbedingungen und die Kühlkonfiguration basierend auf dem Materialzustand des Kunden, der Zielpartikelgröße und der erforderlichen Verarbeitungskapazität beurteilen.
Bei Materialversuchen können auch Verarbeitungstemperatur und Pulverpartikelgrößenverteilung aufgezeichnet werden, um zu beurteilen, ob die gewählte Konfiguration den erwarteten Verarbeitungsanforderungen entspricht.
Diese materialbasierte Konfigurationsbewertung hilft Kunden, Kaufrisiken zu reduzieren, die mit der Auswahl von Geräten nur auf der Grundlage technischer Spezifikationen verbunden sind.
Überprüfung der Geräteleistung durch tatsächliche Materialtests
Was Kunden wirklich bestätigen müssen, ist nicht nur, ob ein Pulverisierer normal funktioniert, sondern auch, ob er ihre tatsächlichen PVC-Fensterprofilabfälle zu Pulver verarbeiten kann, das für ihre Recyclinganforderungen geeignet ist.
Mao Yue kann Pulverisierungsversuche mit tatsächlichen, von Kunden bereitgestellten PVC-Materialien durchführen und die Ergebnisse in den folgenden Phasen bewerten.
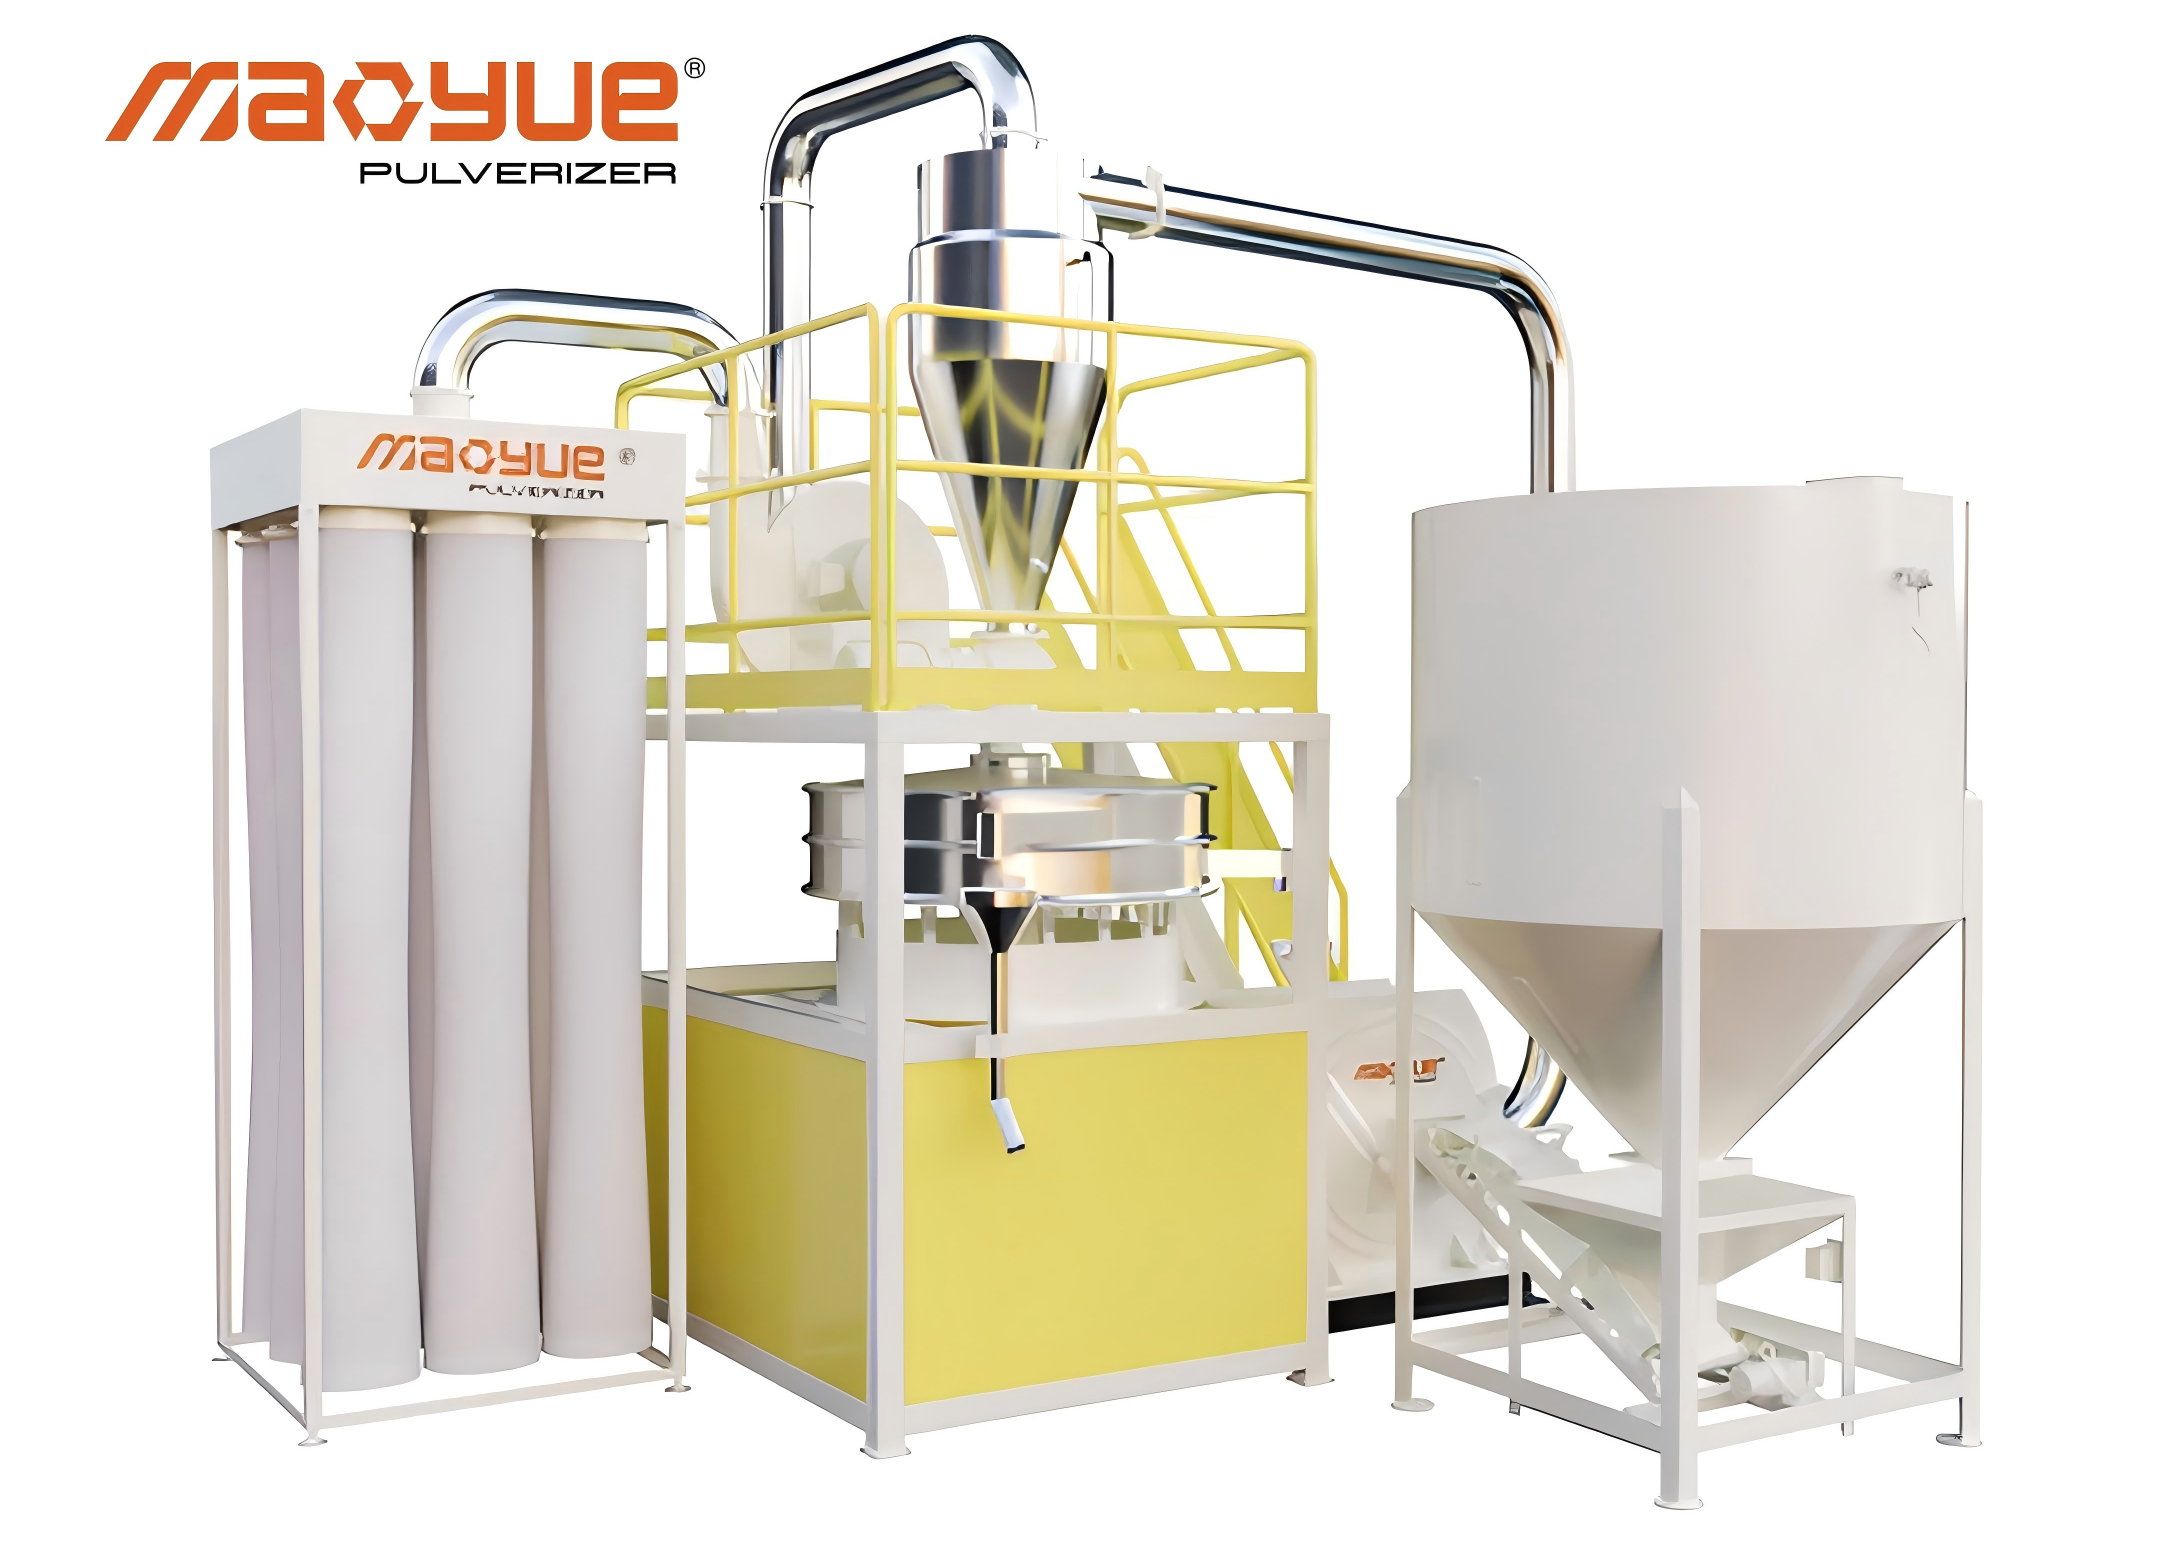
Vor dem Test: Definieren Sie die Testbedingungen
-
Herkunft und Grundzusammensetzung des PVC-Materials
-
Rohstoffabmessungen und Zufuhrbedingungen
-
Zielgrößenverteilung des Pulvers
-
Erwartete Verarbeitungskapazität
Während des Tests: Geräteleistung aufzeichnen
-
Tatsächliche Fütterungsrate
-
Verarbeitungstemperatur
-
Schleif- und Kühlleistung
-
Kontinuierliche Betriebsleistung
Nach dem Test: Bewerten Sie die Ergebnisse der Pulververarbeitung
-
Partikelgrößenverteilung und Grobpartikelanteil
-
Tatsächliche Pulverrückgewinnung
-
Qualifizierte Pulverproduktion
-
Aussehen des Pulvers und andere vereinbarte Spezifikationen
Mithilfe dieser Ergebnisse können Kunden die Geräteleistung mit ihren tatsächlichen Produktionsanforderungen vergleichen und feststellen, ob die ausgewählte Konfiguration für ihre Recyclinganwendung geeignet ist.
Für Hersteller von Fensterprofilen sollte das Versuchspulver auch im Rahmen des vorgesehenen nachgelagerten Extrusionsprozesses bewertet werden, um die Materialverträglichkeit und die Qualität des fertigen Profils weiter zu überprüfen.
Es ist wichtig klarzustellen, dass ein Pulverisierungsversuch die Pulververarbeitungsfähigkeit der Ausrüstung überprüft. Es kann nicht eigenständig gewährleistet werden, dass die fertigen Profile frei von Oberflächenfehlern sind. Rohstoffformulierung, Extrusionsbedingungen und Düsenbedingungen müssen weiterhin separat bewertet werden.
Häufig gestellte Fragen zu recyceltem PVC-Pulver
Kann recyceltes PVC-Pulver in Fensterprofilen verwendet werden?
Ja. Recyceltes PVC kann in geeigneten Prozessen zur Herstellung von Fensterprofilen verwendet werden, wenn seine Materialzusammensetzung, sein Verschmutzungsgrad, seine thermische Stabilität und andere erforderliche Eigenschaften den relevanten technischen Spezifikationen entsprechen.
Einige Hersteller verwenden recyceltes PVC in der Innenstruktur von Profilen und verwenden gleichzeitig geeignete Materialien auf den freiliegenden Außenflächen.
Die konkrete Anwendung hängt vom Produktdesign, den Verarbeitungsbedingungen und den geltenden Qualitätsanforderungen ab.
Erzeugt feineres PVC-Pulver glattere Fensterprofiloberflächen?
Nein. Feineres PVC-Pulver führt nicht unbedingt zu glatteren Fensterprofiloberflächen.
Die Partikelgröße ist nur ein Faktor, der das Mischen, Zuführen und Verschmelzen beeinflusst. Übermäßige Feinanteile können die Handhabung des Pulvers erschweren, während ungeeignete Formulierungen oder instabile Extrusionsbedingungen dennoch zu Oberflächenfehlern führen können.
Die geeigneten Pulverspezifikationen sollten durch tatsächliche Verarbeitungsversuche ermittelt werden.
Kann ein PVC-Pulverisierer schwarze Flecken beseitigen?
Ein PVC-Pulverisierer kann nicht alle schwarzen Flecken beseitigen.
Eine verbesserte Mahlkontrolle kann dazu beitragen, die mit dem Pulverisierungsprozess verbundenen Schwankungen der Pulverqualität zu reduzieren. Wenn schwarze Flecken jedoch auf unverträgliche Verunreinigungen, zuvor zersetztes Material oder Ablagerungen im Extruder zurückzuführen sind, sind andere Korrekturmaßnahmen erforderlich.
Die Quelle der schwarzen Flecken sollte identifiziert werden, bevor entschieden wird, welche Ausrüstung oder Verarbeitungsstufe angepasst werden muss.
Wie sollte recyceltes PVC-Pulver vor dem Kauf eines PVC-Pulverisierers getestet werden?
Käufer sollten die erforderlichen Pulverspezifikationen definieren und repräsentative Muster ihrer tatsächlichen Materialien bereitstellen.
Pulverisierungsversuche können zur Bewertung der Partikelgrößenverteilung, der Temperaturleistung, der Pulverrückgewinnung und der qualifizierten Pulverausbeute eingesetzt werden.
Das resultierende Pulver sollte dann unter den vorgesehenen Extrusionsbedingungen getestet werden, um zu bestätigen, ob es die erforderlichen Profilaussehens- und Produktleistungsspezifikationen erfüllt.
Fazit: Die Verbesserung der PVC-Pulverqualität erfordert eine bessere Prozesskontrolle
Oberflächenfehler bei recycelten PVC-Fensterprofilen können auf Verunreinigungen, ungeeignete Partikelgrößenverteilung, thermischen Materialabbau, Formulierungsunterschiede oder instabile Extrusionsbedingungen zurückzuführen sein.
Effektive Lösungen sollten damit beginnen, die tatsächliche Ursache des Problems zu identifizieren, anstatt automatisch recyceltes Pulver oder die Pulverisiermaschine dafür verantwortlich zu machen.
Für Hersteller, die PVC-Fensterprofilreste recyceln, sind ordnungsgemäße Sortierung, kontrollierte Pulverisierung, Temperaturmanagement und Materialtests wichtige Schritte zur Verbesserung der Pulverkonsistenz.
Beim Kauf einer PVC-Mühle sollten sich Käufer auf messbare Pulverspezifikationen, qualifizierte Pulverausbeute, Qualität der Mahlkomponenten und langfristige Wartungsanforderungen konzentrieren, anstatt nur die Nennkapazität oder die minimale Mahlfeinheit zu vergleichen.
Kontaktieren Sie Mao Yue für Versuche zur Pulverisierung von PVC-Fensterprofilabfällen
Recyceln Sie PVC-Fensterprofilreste, stellen aber eine ungleichmäßige Pulverqualität, übermäßig grobe Partikel oder eine instabile Verarbeitungsleistung fest?
Mao Yue kann Ihr tatsächliches PVC-Material, die gewünschte Partikelgrößenverteilung und die erforderliche Verarbeitungskapazität bewerten, um eine geeignete Pulverisierungskonfiguration zu ermitteln.
Mit selbst hergestellten PVC-Rotoren, Zahnplatten und Mahlkomponenten sowie tatsächlichen Materialtestmöglichkeiten hilft Mao Yue seinen Kunden, die Mahlleistung, die Pulverkonsistenz, die qualifizierte Pulverausbeute und zukünftige Wartungsanforderungen zu bewerten, bevor sie in Ausrüstung investieren.
Bitte geben Sie Mao Yue die folgenden Informationen:
-
Fotos und Materialdetails Ihres PVC-Fensterprofilrestes
-
Zielgröße der Pulverpartikel
-
Erforderliche Verarbeitungskapazität
-
Aktuelle Herausforderungen in der Produktion