

 中文简体
Während der Farbmasterbatch-Pulverisierung kann eine Maschine beim Start die normale Leistung aufrechterhalten, nach einer Zeit des kontinuierlichen Betriebs kann die Produktion jedoch allmählich zurückgehen. In anderen Fällen scheinen die Betriebsbedingungen unverändert zu sein, die Menge des gesammelten Pulvers schwankt jedoch zwischen den Produktionsperioden.
Eine instabile Produktion erschwert die Produktionsplanung, die tatsächliche Kapazitätsbewertung und das kontinuierliche Produktionsmanagement. Ein Rückgang des letztendlich gesammelten Pulvers bedeutet jedoch nicht zwangsläufig, dass dem Pulverisierermotor nicht genügend Leistung zur Verfügung steht oder dass die Mahlscheiben abgenutzt sind.
Mögliche Ursachen sind instabile Zufuhr, Materialanhaftungen, Veränderungen im Zustand der Schleifscheibe, Temperaturschwankungen und Verstopfungen im Austrags- oder Pulversammelsystem. Bei der Fehlerbehebung sollte zunächst ermittelt werden, welche Phase für die Änderung verantwortlich ist, bevor entschieden wird, ob Betriebsparameter angepasst oder Komponenten ausgetauscht werden sollen.
Was sind die häufigsten Anzeichen einer instabilen Farb-Masterbatch-Pulverisiererleistung?
Der Zeitpunkt und die Merkmale von Ausgabeänderungen können dabei helfen, die möglichen Ursachen einzugrenzen.
Bei diesen Symptomen handelt es sich eher um Hinweise zur Fehlerbehebung als um endgültige Diagnosen. Betriebsaufzeichnungen und tatsächliche Materialbedingungen müssen ebenfalls überprüft werden, um die zugrunde liegende Ursache zu ermitteln.
Häufige Ursachen für Produktionsschwankungen bei Farbmasterbatch-Pulverisierern
Instabiler Vorschub oder ein Missverhältnis zwischen Vorschubgeschwindigkeit und Verarbeitungskapazität

Eine unzureichende Zufuhr begrenzt den tatsächlichen Durchsatz der Maschine, während häufige Änderungen der Vorschubgeschwindigkeit zu Schwankungen bei der Schleiflast und der Leistung führen können.
Was zu überprüfen ist:
-
Unabhängig davon, ob die Materialzufuhr kontinuierlich erfolgt oder durch Brückenbildung, Verstopfungen oder zeitweilige Unterbrechungen beeinträchtigt wird.
-
Ob Änderungen der Vorschubgeschwindigkeit mit Änderungen der Leistung einhergehen.
-
Ob die aktuellen Zuführbedingungen für die Materialform und die Verarbeitungskapazität der Maschine geeignet sind.
Empfohlene Maßnahmen:
Überprüfen Sie zunächst den Betriebszustand des Zuführsystems. Passen Sie dann die Vorschubgeschwindigkeit entsprechend der tatsächlichen Bearbeitungsleistung an. Wenn die Leistung weiterhin abnimmt, nachdem die Zufuhr stabil geworden ist, überprüfen Sie den Pulverisierungsprozess und die nachgeschalteten Systeme, anstatt einfach die Zufuhrrate zu erhöhen.
Materialadhäsion oder Pulveragglomeration
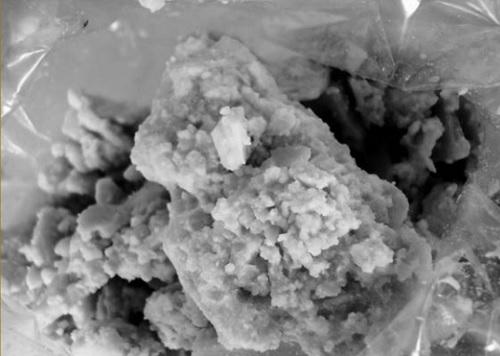
Verschiedene Polymerträger, Formulierungen und Additive können die Erweichungs-, Haftungs- und Fließeigenschaften von Farbmasterbatch-Materialien beeinflussen. Wenn Material an den Mahlscheibenoberflächen oder den Innenwänden der Mahlkammer anhaftet, kann es sich nach und nach ansammeln und die kontinuierliche Bearbeitung und den Austrag beeinträchtigen.
Was zu überprüfen ist:
-
Ob sich auf den Mahlscheiben oder im Inneren der Mahlkammer sichtbare Materialablagerungen gebildet haben.
-
Ob das ausgetragene Pulver Agglomerate enthält.
-
Ob sich die Verarbeitungsleistung ändert, nachdem eine Materialcharge oder eine Rezeptur geändert wurde.
Empfohlene Maßnahmen:
Bewerten Sie die Temperatur-, Zufuhr- und Kühlbedingungen in Bezug auf den Ort der Materialansammlung und den beobachteten Materialzustand. Führen Sie bei Formulierungen, die wiederholt zu Adhäsionen führen, Materialtests durch, um geeignete Verarbeitungsbedingungen zu ermitteln, anstatt eine niedrigere Vorschubgeschwindigkeit als Universallösung zu betrachten.
Falscher Schleifscheibenspalt oder Verschleiß kritischer Komponenten

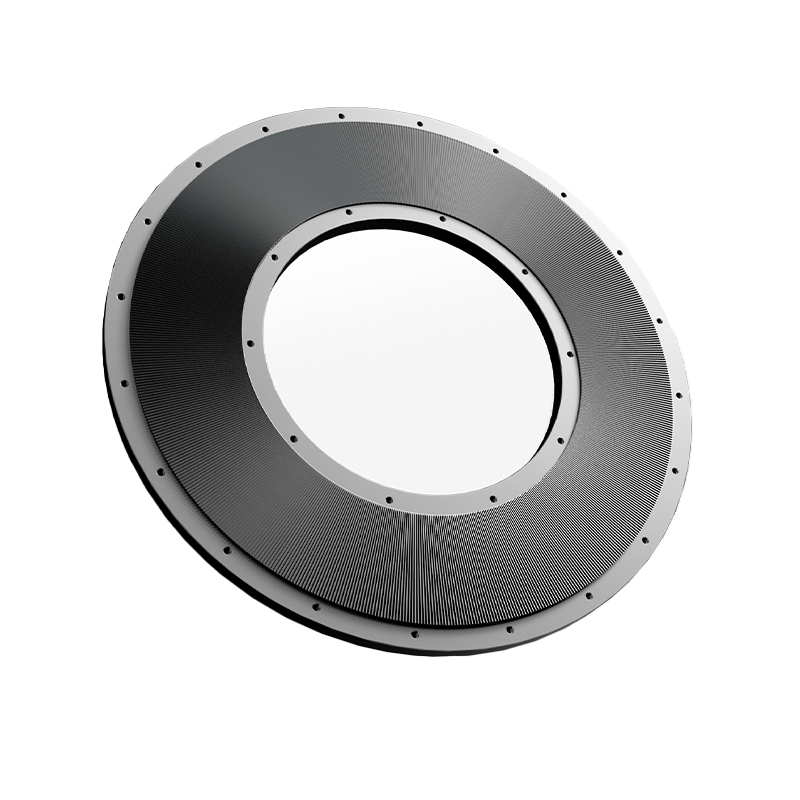
Der Schleifscheibenspalt und der Zustand der Arbeitsfläche beeinflussen den Mahlvorgang und die Feinheit des resultierenden Pulvers. Eine ungeeignete Spalteinstellung, Scheibenverschleiß oder Oberflächenschäden können die Verarbeitungsleistung der Maschine beeinträchtigen.
Eine sinkende Leistung allein ist jedoch kein Beweis dafür, dass die Mahlscheiben verschlissen sind oder ausgetauscht werden müssen.
So diagnostizieren Sie das Problem:
-
Stellen Sie sicher, dass der Schleifscheibenspalt den Betriebs- und Wartungsanforderungen des jeweiligen Maschinenmodells entspricht.
-
Überprüfen Sie die Schleifscheibenoberflächen auf ungewöhnlichen Verschleiß oder Beschädigungen.
-
Vergleichen Sie die Pulverfeinheit und die Partikelgrößenverteilung vor und nach der Leistungsänderung.
-
Wenn gleichzeitig ungewöhnliche Vibrationen oder Geräusche auftreten, führen Sie weitere Inspektionen gemäß den Wartungsverfahren der Maschine durch.
Empfohlene Maßnahmen:
Nachdem Sie die Maschine heruntergefahren und die erforderlichen Sicherheits- und Wartungsverfahren befolgt haben, überprüfen Sie die Schleifscheiben und zugehörigen Komponenten und überprüfen Sie die Spalteinstellung. Vergleichen Sie die Testergebnisse vor und nach jeder Anpassung. Passen Sie Komponenten nur dann an oder ersetzen Sie sie, wenn die Inspektionsergebnisse darauf hindeuten, dass ihr Zustand oder die Spalteinstellung die Produktionsleistung beeinträchtigen könnten.
Unzureichende Kühlung oder instabile Temperaturregelung

Die beim Pulverisieren entstehende Wärme wird von den Materialeigenschaften, den Verarbeitungsbedingungen und der Maschinenbelastung beeinflusst. Bei Materialien, die leicht erweichen, können Temperaturschwankungen die Haftung und Entladungsleistung zusätzlich beeinträchtigen.
Ein Temperaturanstieg weist nicht unbedingt auf einen Ausfall des Kühlsystems hin. Es kann auch mit Änderungen der Futtermenge oder der Materialeigenschaften zusammenhängen.
Was zu überprüfen ist:
-
Ob sich Material- oder Mahlraumtemperaturen vor und nach der Leistungsänderung deutlich unterscheiden.
-
Ob die Luftkühlungs- und Wasserkühlungssysteme ordnungsgemäß funktionieren.
-
Ob Kühlkanäle verstopft sind oder sich die tatsächliche Kühlleistung geändert hat.
Empfohlene Maßnahmen:
Vergleichen Sie Temperaturaufzeichnungen mit Leistung, Materialhaftung und Zuführbedingungen. Wenn neben Änderungen der Verarbeitungsleistung auch ein Temperaturanstieg auftritt, untersuchen Sie die Kühlkapazität und die damit verbundenen Betriebsbedingungen, um die Ursache zu ermitteln.
Eingeschränkte Entladung oder Pulversammlung

Die endgültige gesammelte Leistung hängt nicht nur vom Pulverisierungsprozess ab, sondern auch von der Pulverförderung, -trennung und -sammeleffizienz. Materialansammlungen in Rohrleitungen, Verstopfungen in Zyklonabscheidern oder Sammeltrichtern sowie Anomalien im Staubsammelsystem können die letztendlich gesammelte Pulvermenge verringern.
Was zu überprüfen ist:
-
Ob Pulver kontinuierlich ausgetragen wird.
-
Ob sich Material in Förderleitungen, Zyklonabscheidern oder Sammelbehältern angesammelt hat.
-
Ob Luftstrom-, Dichtungs- und Staubsammelgeräte ordnungsgemäß funktionieren.
Empfohlene Maßnahmen:
Überprüfen Sie den gesamten Weg von der Entladung bis zur endgültigen Sammlung, um Materialrückstände oder -verluste festzustellen. Wenn die Hauptmaschine keine offensichtliche Änderung des Betriebszustands zeigt, während die gesammelte Leistung weiterhin abnimmt, sollten Sie vorrangig das nachgelagerte System überprüfen, um eine Fehldiagnose eines Sammelproblems als unzureichende Verarbeitungskapazität der Hauptmaschine zu vermeiden.
Eine Diskrepanz zwischen Materialeigenschaften, Gerätekonfiguration und Produktionsanforderungen
Die Nennkapazität einer Maschine bedeutet nicht, dass mit jedem Material und unter allen Verarbeitungsbedingungen die gleiche Leistung erzielt werden kann. Materialeigenschaften, Zielfeinheit, erforderlicher Durchsatz und kontinuierliche Betriebsanforderungen können sich alle auf die Eignung der Ausrüstung auswirken.
Kurzfristige Tests können ein erstes Verständnis der Materialverarbeitungsleistung vermitteln, sie geben jedoch möglicherweise nicht vollständig die Bedingungen während eines längeren Betriebs wieder.
Was zu überprüfen ist:
-
Ob das aktuelle Material mit dem Material übereinstimmt, das bei den Erstausrüstungsauswahltests verwendet wurde.
-
Ob die tatsächlichen Pulvereigenschaften den angestrebten Feinheitsanforderungen entsprechen.
-
Ob die vorhandenen Hauptmaschinen und Hilfsanlagen für die erforderliche Leistung und Betriebsdauer geeignet sind.
Empfohlene Maßnahmen:
Bewerten Sie die Gerätekonfiguration erneut anhand der tatsächlichen Material- und Produktionsanforderungen. Wenn die Eignung der Ausrüstung nicht ausreichend überprüft wurde, definieren Sie die erforderliche Feinheit, Leistung und Betriebsbedingungen, bevor Sie entscheiden, ob Konfigurationsänderungen erforderlich sind.
So messen Sie die Leistung eines Pulverisierers genau
Nach der anfänglichen Fehlerbehebung ist eine konsistente Messmethode erforderlich, um zu bestätigen, ob die gesammelte Leistung tatsächlich zurückgegangen ist, und um zu ermitteln, welche Stufe dafür verantwortlich ist.
Schritt 1: Messen Sie die tatsächliche Pulversammelrate
Wählen Sie einen klar definierten Messzeitraum und erfassen Sie die tatsächliche Betriebszeit der Maschine und das Nettogewicht des gesammelten Pulvers.
Wenn die Maschine beispielsweise während 30 Minuten tatsächlicher Betriebszeit 120 kg Nettopulver aufnimmt:
Durchschnittliche Pulversammelrate = 120 kg ÷ 0,5 h = 240 kg/h
Dies stellt die durchschnittliche Pulversammelrate während dieses Zeitraums dar. Sie entspricht nicht unbedingt dem tatsächlichen Materialdurchsatz des Pulverisierers, da einige Materialien vorübergehend in der Maschine oder im Fördersystem verbleiben können, während andere Materialien möglicherweise verloren gehen, bevor sie den Sammelpunkt erreichen.
Schritt 2: Vergleichen Sie die Daten, um Hauptmaschinenprobleme von Erfassungsproblemen zu unterscheiden
Vergleichen Sie die während des stabilen Betriebs aufgezeichneten Daten mit den Daten, die nach einem Leistungsrückgang erfasst wurden. Überprüfen Sie gleichzeitig die Zufuhr-, Temperatur-, Pulverzustands- und Austragsaufzeichnungen.
Sofern die Voraussetzungen es zulassen, kann zur Überprüfung eine vereinfachte Stoffbilanz herangezogen werden:
Materialeingabe während des Zeitraums = gesammeltes Pulver während des Zeitraums. Verbuchte Materialverluste. Erhöhung des Materialbestands im System
Die Erhöhung des Materialbestands errechnet sich aus der am Ende des Messzeitraums im System verbleibenden Materialmenge abzüglich der zu Beginn verbleibenden Menge. Wenn die im System zurückgehaltene Materialmenge abnimmt, kann dieser Wert negativ sein.
Die Messzeiträume und Systemgrenzen müssen über alle Begriffe hinweg konsistent sein, auch Messfehler sollten berücksichtigt werden.
Wenn der tatsächliche Durchsatz während der Pulverisierungsphase nicht direkt gemessen werden kann, sollte das Ergebnis als durchschnittliche Pulversammelrate angegeben werden und nicht als tatsächliche Verarbeitungskapazität der Maschine.
Schritt 3: Überprüfen Sie die Ursache durch kontrollierte Vergleichstests
Passen Sie auf der Grundlage der in den beiden Schritten identifizierten vermuteten Faktoren jeweils eine relevante Variable an und wiederholen Sie den Test unter vergleichbaren Betriebsbedingungen. Halten Sie Materialcharge, Zielfeinheit und Messmethode möglichst konsistent und dokumentieren Sie alle Bedingungen, die nicht konstant gehalten werden können.
Bewerten Sie gemeinsam die folgenden Indikatoren:
-
Ausstoß oder durchschnittliche Pulversammelrate.
-
Pulverfeinheit und Partikelgrößenverteilung.
-
Temperaturänderungen und Materialanhaftungen.
-
Entladungs- und Pulversammelbedingungen.
Eine Anpassung sollte nur dann als wirksam angesehen werden, wenn die Verbesserung wiederholbar ist und keine anderen inakzeptablen Produktionsprobleme verursacht.
Wie hilft Mao Yue Kunden bei der Bewertung von Problemen mit der Pulverisiererleistung?
Für Farbmasterbatch-Verarbeitungsprojekte, bei denen Produktionsschwankungen ein Problem darstellen, Mao Yue konzentriert sich auf mehr als nur die Empfehlung eines Pulverisierers. Durch tatsächliche Materialtests, Anpassung der Gerätekonfiguration, interne Fertigung kritischer Komponenten und Bewertung der gesamten Verarbeitungslinie hilft Mao Yue seinen Kunden bei der Beurteilung, ob die Ausrüstung für ihre tatsächlichen Produktionsanforderungen geeignet ist.

Überprüfen Sie die Eignung der Ausrüstung durch Materialtests und kontinuierliche Betriebsbewertung
Mao Yue bewertet die Ausrüstung anhand der tatsächlichen Materialien und Produktionsanforderungen der Kunden, anstatt sich ausschließlich auf Materialnamen oder die Nennkapazität der Maschine zu verlassen.
Durch das Testen von von Kunden gelieferten Materialproben und die Berücksichtigung der Zielfeinheit, der erwarteten Leistung und der Anwendungsanforderungen kann Mao Yue die Pulverqualität, die Partikelgrößenverteilung, die Fließfähigkeit des Materials und Temperaturänderungen unter den Testbedingungen bewerten.
Für Anwendungen, die einen Dauerbetrieb erfordern, können Testdauer und Bewertungskriterien auch vorab vereinbart werden.
Diese Testergebnisse bieten Kunden eine zuverlässigere Grundlage für die Beurteilung der Geräteeignung vor dem Kauf.
Passen Sie den Pulverisierer und die Hilfssysteme an die Testergebnisse an

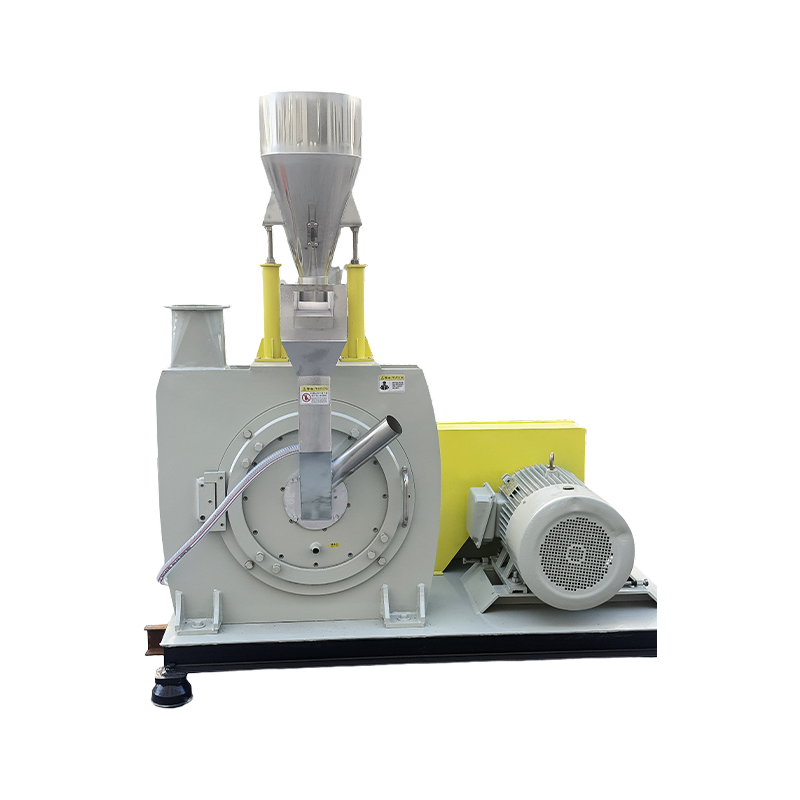
Testergebnisse können dabei helfen, herauszufinden, welche Teile der Produktionslinie einer genaueren Bewertung bedürfen. Abhängig von der Zielleistung und den Pulverspezifikationen des Kunden kann die Bewertung der Gerätekonfiguration den Hauptpulverisierer, das Zuführsystem, das Kühlsystem, die Siebausrüstung sowie die Pulverförder- und -sammeleinheiten umfassen.
Wenn das Pulver beispielsweise bereits die erforderliche Feinheit erreicht, die endgültige Sammelleistung jedoch niedrig bleibt, sollten die Austrags- und Sammelstufen untersucht werden, anstatt sich ausschließlich auf den Hauptpulverisierer zu konzentrieren.
Wenn neben der Materialhaftung auch Temperaturerhöhungen auftreten, sollten Materialeigenschaften, Zufuhrbedingungen und Kühlkonfiguration gemeinsam bewertet werden.
Mao Yue konzentriert sich darauf, die komplette Verarbeitungslinie an die Material- und Produktionsanforderungen des Kunden anzupassen, anstatt einfach eine Maschine mit einer höheren Nennkapazität auszuwählen.
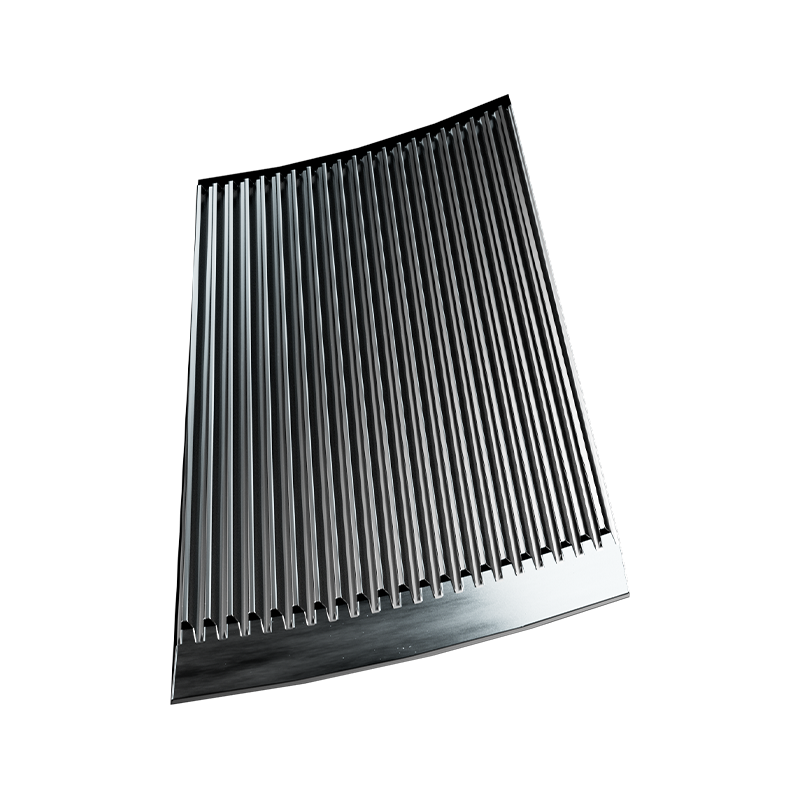
Eigene Herstellung von Schleifscheiben und -blättern zur Steuerung der Produktion kritischer Komponenten

Mao Yue stellt seine eigenen Schleifscheiben und Klingen her und ermöglicht so eine bessere Kontrolle über wichtige Herstellungs- und Prüfprozesse für diese kritischen Komponenten.
Das Design der Schleifscheibe, die Bearbeitungsgenauigkeit, der Oberflächenzustand und der Verschleiß können sich alle auf die Pulverisierungsleistung während des Betriebs auswirken. Durch die Verwaltung der Herstellung kritischer Komponenten und die Prüfung des Komponentenzustands kann Mao Yue gezielteren technischen Support bieten, wenn Kunden den Verschleiß der Schleifscheibe, den Wartungsbedarf oder den Zeitpunkt des Austauschs bewerten.
Für Kunden bietet dies eine klarere Grundlage, um den Zustand kritischer Verschleißkomponenten zu verstehen und Wartung und Austausch während des Maschinenbetriebs zu planen.
Welche Informationen sollten Sie vorbereiten, bevor Sie einen Gerätehersteller kontaktieren?
Wenn die Leistung Ihrer Farbmasterbatch-Pulverisiermaschine sinkt, die Pulversammelraten schwanken oder der kontinuierliche Betrieb instabil ist, bereiten Sie die folgenden Informationen vor, um eine gezieltere Bewertung zu unterstützen:
-
Materialinformationen: Polymerträger, relevante Formulierungsdetails und Materialcharge.
-
Fütterungsbedingungen: Materialform, Partikel- oder Pelletgröße, Zufuhrmethode und ungefähre Zufuhrrate.
-
Pulverbedarf: Zielfeinheit und erforderliche Partikelgrößenverteilung.
-
Produktionsziele: Erforderliche Leistung in kg/h und voraussichtliche Betriebsstunden pro Tag.
-
Problembeschreibung: Anfangsproduktion, Folgeproduktion, tatsächliche Betriebsdauer und Beginn des Rückgangs.
-
Betriebsbedingungen: Temperaturaufzeichnungen, Materialanhaftungen, Betriebsunterbrechungen oder Materialansammlungen.
-
Vorhandene Ausrüstung: Pulverisierermodell und Motorleistung, Kühlmethode, Austragskonfiguration und Einrichtung der Pulversammlung.
Bewerten Sie die Konfiguration Ihres Farbmasterbatch-Pulverisierers
Wenn bei Ihrer Farbmasterbatch-Pulverisiermaschine während der kontinuierlichen Produktion eine sinkende Leistung, schwankende Pulversammelraten oder Materialanhaftungen auftreten, Kontaktieren Sie Mao Yue.
Geben Sie Ihren Materialtyp, die gewünschte Pulverfeinheit, die aktuelle Leistung, die gewünschte Kapazität und die Betriebsbedingungen an. Basierend auf Ihren tatsächlichen Produktionsanforderungen kann Mao Yue Ihnen bei der Beurteilung der Gerätekonfiguration helfen und gegebenenfalls einen Materialtestplan besprechen.
Die Testergebnisse gelten für die spezifischen verwendeten Materialien und Testbedingungen. Die tatsächliche Produktionsleistung kann dennoch von der Rezeptur, den Betriebsparametern und den Bedingungen vor Ort beeinflusst werden.