

 中文简体
Die Agglomeration von Farbmasterbatch-Pulvern und das Anhaften von Material beim Pulverisieren können die Pulverkonsistenz, den Materialtransport und die kontinuierliche Produktion beeinträchtigen. Beim Mahlen kann Material an den Mahlscheiben haften bleiben, sich im Mahlraum ansammeln oder nach dem Austrag Klumpen bilden.
Diese Probleme können mit den Eigenschaften des Polymerträgers, unterschiedlichen Formulierungen, Reibungswärme, instabiler Zuführung, unzureichender Kühlung oder Veränderungen im Zustand der Schleifscheibe zusammenhängen.
Um die Agglomeration zu reduzieren, ist es wichtig, herauszufinden, wo es zu Verklebungen kommt, die potenziellen Einflussfaktoren zu untersuchen und durch tatsächliche Materialtests zu überprüfen, ob Anpassungen die Pulverqualität und die Produktionsstabilität verbessern.
Warum neigt Farbmasterbatch-Pulver beim Pulverisieren zur Agglomeration?
Die Formulierungen von Farb-Masterbatches variieren, daher sollte die Agglomeration anhand des tatsächlichen Materials untersucht werden, anstatt davon auszugehen, dass sich alle Formulierungen beim Pulverisieren gleich verhalten.
Reibungswärme führt zum Erweichen des Polymers
Beim mechanischen Pulverisieren entsteht durch Reibung zwischen dem Material und den Mahlflächen Wärme. Wenn sich die Temperatur dem Erweichungs- oder Klebrigkeitsbereich einer bestimmten Formulierung nähert, können einige Polymerträger klebrig werden und sich schwieriger effektiv abbauen lassen.
Das erweichte Material kann an den Mahlscheiben oder Kammeroberflächen haften bleiben. Auf diesen Ablagerungen kann sich dann feines Pulver ansammeln, das nach und nach größere Klumpen bildet.
Unterschiede in den Rohstoffeigenschaften und -formulierungen
Verschiedene Polymerträger reagieren unterschiedlich auf Temperatur und mechanische Kräfte. Auch Pigmente, Füllstoffe, Wachse, Schmiermittel und andere Zusatzstoffe können die Pulverisierungsleistung beeinflussen.
Daher sind Mahlbedingungen, die für eine Farbmasterbatchformulierung geeignet sind, möglicherweise nicht für eine andere geeignet. Um geeignete Betriebsbedingungen zu ermitteln, sind tatsächliche Materialtests erforderlich.
Instabile Zuführung oder Materialansammlung
Eine übermäßige Zufuhr kann die Materialbelastung und die Wärmeentwicklung erhöhen, während schwankende Zufuhrgeschwindigkeiten den Schleifprozess instabil machen können.
Wenn Material schneller in die Mahlkammer gelangt, als es verarbeitet und ausgetragen werden kann, kann es zu Ansammlungen kommen. Diese Ablagerungen können zusätzliches Pulver ansammeln und die Gefahr einer Agglomeration erhöhen.
Unzureichende Kühlleistung
Wenn der Kühlluftstrom nicht ausreicht, die Kühlkanäle blockiert sind oder das Kühlsystem die tatsächliche Produktionslast nicht bewältigen kann, kann es im Dauerbetrieb zu einem Wärmestau kommen.
Pulver, das während eines kurzen Maschinentests gute Ergebnisse liefert, kann bei längerer Produktion immer noch Klebeprobleme entwickeln. Temperaturänderungen im Dauerbetrieb liefern daher nützlichere Informationen als Beobachtungen, die nur während des Anlaufs gemacht werden.
Schleifscheibenzustand und Scheibenspalteinstellungen
Schleifscheibenverschleiß, unebene Arbeitsflächen oder ungeeignete Scheibenspalteinstellungen können die Schleifleistung und die Reibungsbedingungen verändern. Abhängig von den Materialeigenschaften und Betriebsparametern können sich diese Änderungen auf Temperatur, Leistung und Partikelgrößenverteilung auswirken.
Daher sollte der Zustand der Schleifscheibe zusammen mit der Vorschub- und Kühlleistung bewertet werden, um festzustellen, ob mechanische Veränderungen Auswirkungen auf die Produktion haben.
Wie können Agglomeration und Verklebungen beim Pulverisieren von Farbmasterbatches reduziert werden?
Ein effektiver Ansatz besteht darin, die Materialeigenschaften mit geeigneten Schleifbedingungen und Kühlkapazität abzustimmen und die Ergebnisse dann durch gezielte Tests zu überprüfen.
Schritt 1: Testen Sie das tatsächliche Farb-Masterbatch-Material
Beginnen Sie mit der Prüfung des für die Produktion vorgesehenen Materials. Notieren Sie den Polymerträger, die verfügbaren Formulierungsinformationen, die Zufuhrgröße, die Zielfeinheit und die erforderliche Leistung.
Beobachten Sie während des Tests, wo es zu Verklebungen kommt, und vergleichen Sie das resultierende Pulver mit der angestrebten Partikelgrößenverteilung. Dies hilft festzustellen, ob das Hauptproblem mit den Materialeigenschaften, der Wärmeansammlung, den Zuführbedingungen oder der Schleifleistung zusammenhängt.
Schritt 2: Passen Sie die Schleifbedingungen an die Materialeigenschaften an

Überprüfen Sie den Mahlscheibenspalt, die Vorschubgeschwindigkeit, gegebenenfalls die einstellbare Drehzahl und die Zielfeinheit.
Wenn das Material klebrig wird, verringern Sie nicht automatisch den Scheibenspalt oder erhöhen Sie die Schleifintensität. Unter bestimmten Bedingungen können diese Anpassungen zu einer Erhöhung der Reibung und der Temperatur führen.
Passen Sie jeweils einen wichtigen Parameter an und vergleichen Sie die Ergebnisse vor und nach jeder Änderung. Ziel ist es, die erforderliche Feinheit zu erreichen und gleichzeitig unnötige Wärmeentwicklung und Materialansammlungen zu vermeiden.
Schritt 3: Kontrollieren Sie den Temperaturanstieg während der kontinuierlichen Produktion

Überwachen Sie Temperaturänderungen während des Startvorgangs und des längeren Betriebs. Sollte die Verklebung mit zunehmender Betriebsdauer stärker werden, vergleichen Sie den Temperaturverlauf mit der Lage und dem Ausmaß der Materialablagerungen.
Überprüfen Sie außerdem den Kühlluftstrom, gegebenenfalls die Wasserzirkulation und den Zustand der Kühlkanäle. Je nach Material, Maschinenkonfiguration und Produktionslast kann Luftkühlung oder kombinierte Luft-Wasser-Kühlung dabei helfen, die beim Pulverisieren entstehende Wärme abzuleiten.
Eine Erhöhung der Kühlleistung beseitigt jedoch nicht automatisch die Agglomeration. Die Eignung der Kühlkonfiguration muss noch unter tatsächlichen Material- und Betriebsbedingungen überprüft werden.
Schritt 4: Sorgen Sie für eine stabile Zufuhr und Materialabgabe

Sorgen Sie für eine stabile Zuführung und stellen Sie sicher, dass die Förder-, Sieb- und Sammelsysteme die tatsächliche Produktionsleistung bewältigen können.
Überprüfen Sie die Zufuhr- und Abfuhrkanäle, die Siebausrüstung und die Staubsammelkomponenten auf Verstopfungen oder Materialansammlungen.
Wenn die Mahlkammer relativ sauber bleibt, aber nach dem Entleeren Klumpen auftreten, untersuchen Sie die Bedingungen der nachgeschalteten Förder-, Sieb-, Sammel- und Materialhandhabung, anstatt anzunehmen, dass das Problem ausschließlich innerhalb der Mahlkammer entsteht.
Schritt 5: Überprüfen Sie den Zustand der Schleifscheibe und überprüfen Sie die Ergebnisse

Überprüfen Sie den Verschleiß der Schleifscheibe, die Gleichmäßigkeit der Arbeitsfläche und alle Veränderungen im Scheibenspalt. Vergleichen Sie nach jeder Anpassung nach Möglichkeit die Betriebsergebnisse unter gleichbleibenden Bedingungen.
Konzentrieren Sie sich auf die folgenden Indikatoren:
-
Pulvertemperatur an konsistenten Probenahmepunkten
-
Materialklebe- und Ablageorte
-
Partikelgrößenverteilung und Anteil übergroßer Partikel
-
Tatsächliche Leistung während der kontinuierlichen Produktion
-
Pulveraustrag und Förderstabilität
Eine wirksame Einstellung sollte das Anhaften oder Agglomerieren reduzieren und gleichzeitig die erforderlichen Feinheits- und Ausgabeziele erreichen. Darüber hinaus sind kontinuierliche Produktionstests über einen angemessenen Zeitraum erforderlich, um zu bestätigen, dass die Verbesserung aufrechterhalten werden kann.
Leitfaden zur Fehlerbehebung bei Farbmasterbatch-Pulveragglomeration: Wo tritt das Problem auf?
Bei diesen Beobachtungen handelt es sich eher um Hinweise zur Fehlerbehebung als um endgültige Diagnosen. Da mehrere Faktoren zum selben Problem beitragen können, sind gezielte Tests erforderlich, um die tatsächlichen Ursachen zu ermitteln.
Wie können Pulverisierer von Mao Yue dabei helfen, die Agglomeration von Farb-Masterbatch-Pulvern zu bekämpfen?
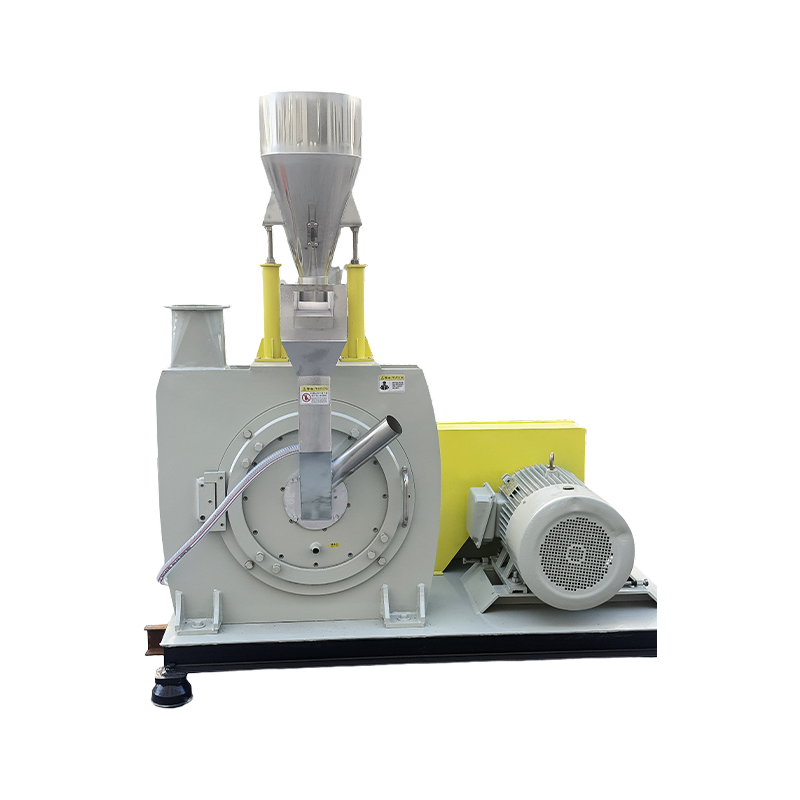
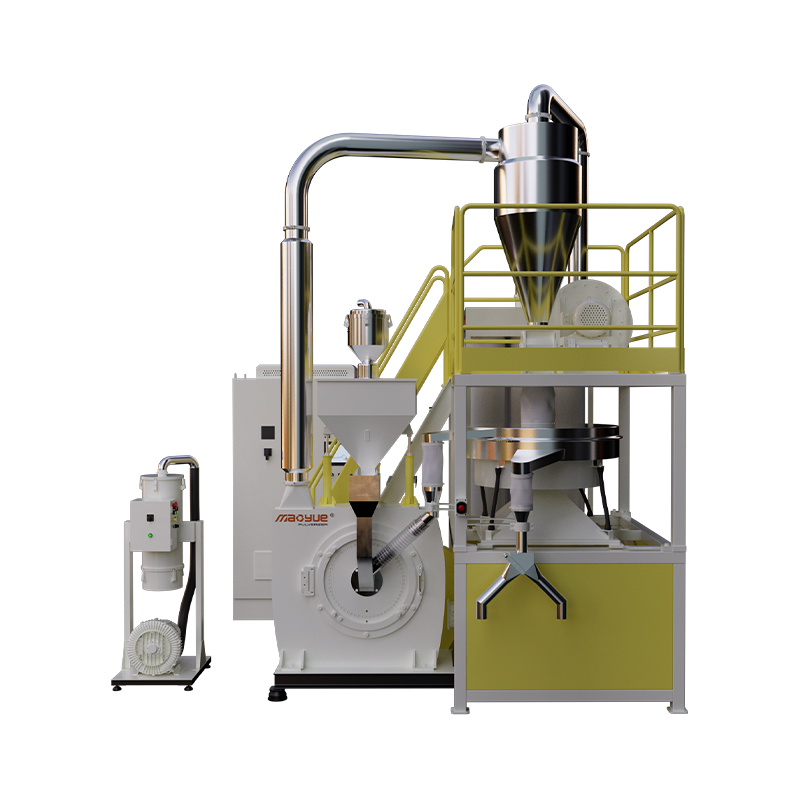
Die Agglomeration von Farbmasterbatch-Pulvern kann auf Unterschiede bei den Polymerträgern, Formulierungen und Produktionsbedingungen zurückzuführen sein. Durch tatsächliche Materialtests, Anpassung der Gerätekonfiguration und interne Fertigung wichtiger Funktionskomponenten, Mao Yue hilft Kunden, die Maschineneignung vor dem Kauf zu bewerten und fundiertere Entscheidungen zur Geräteauswahl zu treffen.

Tatsächliche Materialtests für eine fundiertere Geräteauswahl
Unterschiedliche Farb-Masterbatch-Formulierungen können beim Pulverisieren unterschiedliche Temperaturanstiege, Klebeneigungen und Pulvereigenschaften aufweisen. Maschinenspezifikationen allein können die tatsächliche Produktionsleistung nicht genau vorhersagen.
Mao Yue unterstützt Materialversuche mit den tatsächlichen Farb-Masterbatch-Materialien der Kunden. Basierend auf den angestrebten Feinheits- und Ausgabeanforderungen bewerten die Tests den Pulverzustand, die Ausgabe, Temperaturänderungen und das beobachtbare Anhaften unter den vereinbarten Testbedingungen.
Mithilfe dieser Tests können Kunden die Eignung der Maschine für ihre spezifischen Materialien vor dem Kauf beurteilen und bieten eine praktischere Grundlage für die Geräteauswahl, als sich nur auf allgemeine Spezifikationen zu verlassen.
Passen Sie Geräte- und Prozesskonfigurationen an die Produktionsanforderungen an
Die Auswahl der Ausrüstung erfordert mehr als nur die Berücksichtigung der Zielfeinheit und -leistung. Materialeigenschaften, Zuführbedingungen, Kühlanforderungen und nachgeschaltete Sammelsysteme müssen ebenfalls bewertet werden.
Basierend auf Materialtestergebnissen und Produktionsanforderungen bewertet Mao Yue geeignete Schleifscheibenkonfigurationen, Zuführmethoden, Kühllösungen und Materialsammelsysteme. Abhängig von der Anwendung kann eine Luftkühlung oder eine kombinierte Luft-Wasser-Kühlung in Betracht gezogen werden, wobei die Eignung anhand der tatsächlichen Betriebsleistung bewertet wird.
Dieser material- und prozessbasierte Ansatz hilft Kunden vor dem Kauf zu verstehen, wie sich unterschiedliche Konfigurationen auf die Pulverqualität, die Produktionskapazität und die Betriebsstabilität auswirken können, und verringert so die Unsicherheit bei der Auswahl von Geräten, die ausschließlich auf der theoretischen Kapazität oder Standardkonfigurationen basieren.
Eigene Fertigung von Schleifscheiben und Schlüsselkomponenten

Mahlscheiben und Klingen sind wichtige Arbeitskomponenten von Kunststoff-Pulverisierern vom Scheibentyp. Ihre Arbeitsgeometrie, Oberflächenbeschaffenheit und Verschleiß können sich auf die Schleifleistung, den Ausstoß und die Partikelgrößenverteilung auswirken.
Mao Yue stellt seine eigenen Schleifscheiben und Klingen her und behält dabei die Kontrolle über das Design wichtiger Komponenten, Herstellungsprozesse und Inspektionen. Dies trägt dazu bei, die Fertigungskonsistenz zu gewährleisten und macht den Zustand der Schleifscheibe zu einem wichtigen zu untersuchenden Faktor, wenn sich die Produktionsleistung ändert.
Wenn Partikelgrößenschwankungen, Ausstoßschwankungen oder erhöhtes Anhaften auftreten, können Materialeigenschaften, Betriebsparameter und der Zustand wichtiger Komponenten gemeinsam ausgewertet werden, um festzustellen, ob der Verschleiß der Schleifscheibe oder Änderungen im Arbeitszustand dazu beitragen, anstatt alle Agglomerationsprobleme automatisch der Maschine oder der Temperatur zuzuschreiben.
Für Kunden, die eine langfristige kontinuierliche Produktion benötigen, bietet diese Kontrolle über die Herstellung und Inspektion wichtiger Komponenten eine zuverlässigere Grundlage für die Wartung der Ausrüstung, die Bewertung des Produktionszustands und nachfolgende Prozessanpassungen.
Holen Sie sich eine Farbmasterbatch-Pulverisierungslösung für Ihr Material
Bei der Agglomeration von Farbmasterbatch-Pulvern können mehrere Faktoren eine Rolle spielen, darunter Materialeigenschaften, Mahlbedingungen und Gerätekonfiguration. Eine geeignete Lösung sollte sich an den tatsächlichen Material- und Produktionsanforderungen orientieren.
Kontaktieren Sie Mao Yue mit Ihrem Farb-Masterbatch-Typ, der Aufgabegröße, der Zielfeinheit, der erwarteten Leistung und aktuellen Agglomerationsproblemen, um einen tatsächlichen Materialversuch zu vereinbaren. Unter vereinbarten Testbedingungen kann Mao Yue die Pulverfeinheit, den Ausstoß, die Temperaturänderungen und das beobachtbare Anhaften bewerten, um die Auswahl der Ausrüstung und die Konfigurationsanpassung zu unterstützen.