

 中文简体
Auch wenn ein Pulverisierer scheinbar normal funktioniert, kann es sein, dass das Farbmasterbatch-Pulver inkonsistente Partikelgrößen aufweist. Manche Partikel sind möglicherweise zu grob, andere zu fein, oder die Partikelgrößenverteilung kann sich während der kontinuierlichen Produktion ändern.
Diese Schwankungen können sich auf die Pulverhandhabung, die Weiterverarbeitung und die Produktionsstabilität auswirken. Zu den häufigsten Ursachen gehören Schwankungen des Rohmaterials, Verschleiß der Schleifscheibe, Einstellungen des Scheibenspalts, Temperaturänderungen, instabile Zuführung und Siebprobleme. Um eine wirksame Verbesserungsmaßnahme auszuwählen, besteht der erste Schritt darin, zu ermitteln, wo die Partikelgrößenschwankung auftritt.
Sechs Hauptursachen für eine inkonsistente Partikelgröße des Farb-Masterbatch-Pulvers
Variationen in den Rohstoffeigenschaften
Der Polymerträger, die Pigmente, Füllstoffe und Additive im Farbmasterbatch können die Härte, Zähigkeit, thermischen Eigenschaften und das Schleifverhalten des Materials beeinflussen. Selbst wenn die Betriebsparameter des Pulverisierers unverändert bleiben, können daher Unterschiede in der Formulierung, der Materialcharge oder der Zufuhrgröße zu Schwankungen in der Größenverteilung der Pulverpartikel führen.
So prüfen und verifizieren Sie
-
Vergleichen Sie Rohstoffinformationen, Rezepturaufzeichnungen und Futtergrößen verschiedener Chargen.
-
Wenn die Gerätebedingungen dies zulassen, testen Sie Materialien aus verschiedenen Chargen und halten Sie dabei die anderen Betriebsbedingungen so konstant wie möglich.
-
Verwenden Sie dieselben Probenahme- und Partikelgrößentestmethoden, um die Ergebnisse jeder Charge zu vergleichen.
Wenn Änderungen der Partikelgröße mit Änderungen in den Rohstoffchargen einhergehen und die Unterschiede unter vergleichbaren Anlagenbedingungen bestehen bleiben, können die Rohstoffeigenschaften ein Faktor sein, der dazu beiträgt. Wenn sich sowohl die Rohstoffe als auch die Betriebsparameter gleichzeitig ändern, sind weitere Tests erforderlich, um die einzelnen Auswirkungen zu unterscheiden.
Der Verschleiß der Schleifscheibe verändert die Schleifleistung
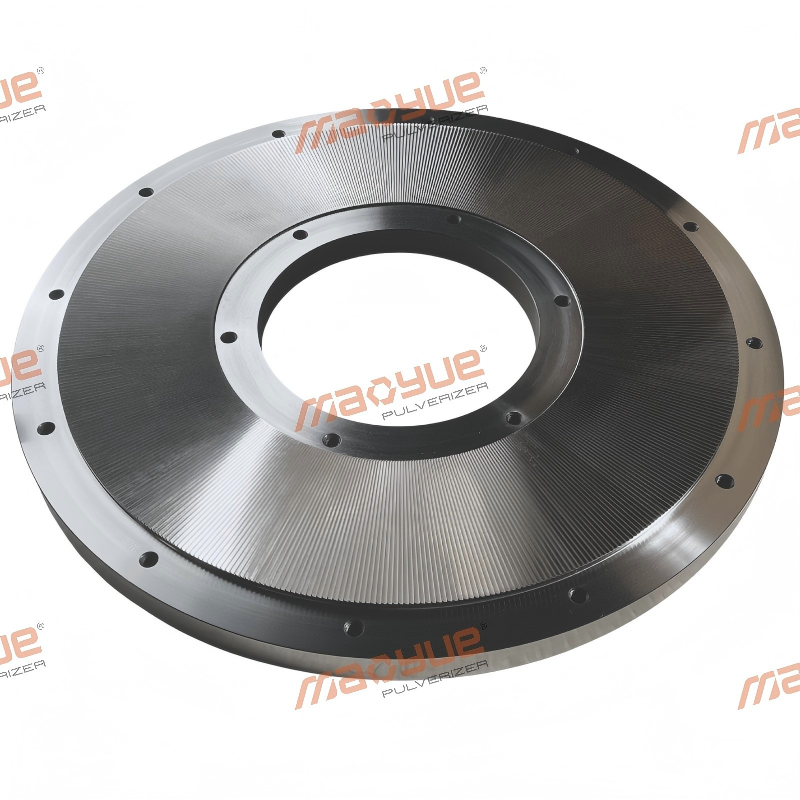
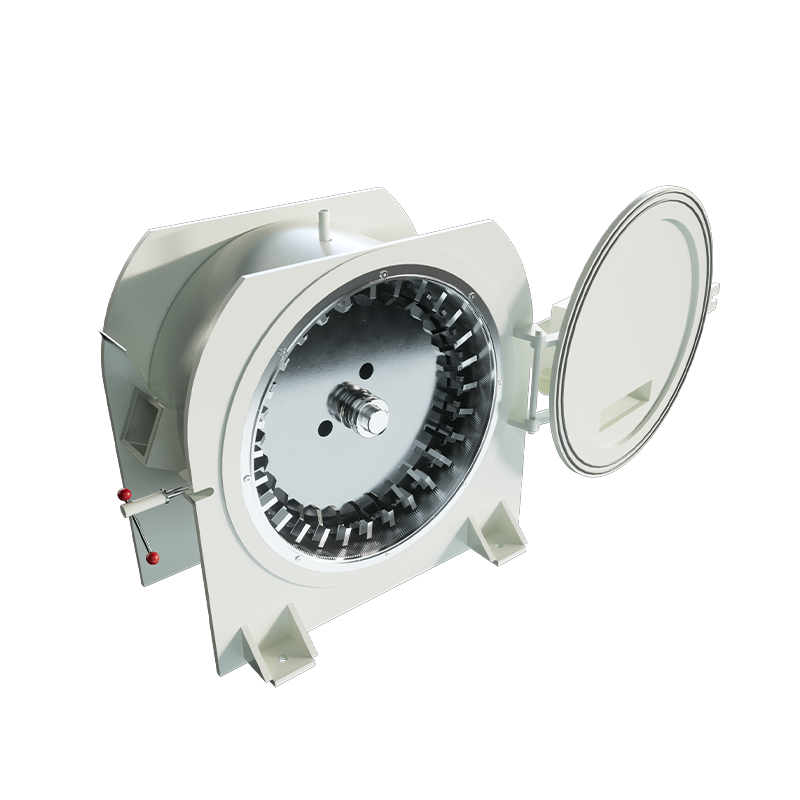
Die Geometrie der Arbeitsfläche der Schleifscheibe beeinflusst den Schleifprozess. Da die Scheibe im Laufe der Zeit verwendet wird, kann es zu Verschleiß, ungleichmäßigen Schäden oder Materialablagerungen kommen, die die Schleifleistung beeinträchtigen können.
Unter sonst gleichen Bedingungen können diese Veränderungen den Anteil an groben Partikeln erhöhen oder die Partikelgrößenverteilung beeinflussen. Die Ergebnisse der abnormalen Partikelgröße allein beweisen jedoch nicht, dass dies der Fall ist Schleifscheibe abgenutzt ist und nicht als alleinige Grundlage für den Austausch verwendet werden sollte.
So prüfen und verifizieren Sie
-
Überprüfen Sie die Arbeitsfläche der Schleifscheibe auf ungleichmäßigen Verschleiß, Beschädigungen oder Materialablagerungen.
-
Überprüfen Sie die Serviceaufzeichnungen der Komponenten, Wartungsaufzeichnungen und Pulverproben, die in verschiedenen Betriebsphasen gesammelt wurden.
-
Halten Sie das Rohmaterial, die Vorschubgeschwindigkeit und den Schleifscheibenspalt beim Vergleich der Ergebnisse des Partikelgrößentests so konsistent wie möglich.
Wenn auf der Arbeitsfläche sichtbare Anomalien festgestellt werden und die Partikelgrößenveränderungen unter vergleichbaren Betriebsbedingungen bestehen bleiben, kann der Zustand der Schleifscheibe ein wichtiger Faktor sein. Der Vergleich der Ergebnisse vor und nach der Wartung oder dem Austausch von Komponenten kann dabei helfen, diese Einschätzung zu überprüfen und gleichzeitig alle anderen Änderungen der Betriebsbedingungen zu berücksichtigen.
Ein falscher Schleifscheibenspalt beeinflusst die Partikelgröße

Der Mahlscheibenspalt beeinflusst die Mahlintensität und die Eigenschaften des resultierenden Pulvers. Wenn der Spalt nicht mit den Materialeigenschaften und der Zielpartikelgröße übereinstimmt, kann es sein, dass das fertige Pulver zu viele grobe Partikel oder einen ungeeigneten Anteil an Feinanteilen enthält.
Ein zu großer Spalt kann zu einer unzureichenden Größenreduzierung führen. Unter bestimmten Geräte- und Materialbedingungen kann ein zu enger Spalt zu erhöhter Reibung, Wärmeentwicklung oder mechanischer Belastung führen. Die Spalteinstellung muss daher die Partikelgrößenanforderungen, den Durchsatz und die kontinuierliche Betriebsstabilität in Einklang bringen und nicht einfach nur den kleinstmöglichen Spalt anstreben.
So prüfen und verifizieren Sie
-
Überprüfen Sie, ob die aktuelle Spalteinstellung mit den Zielpulverspezifikationen übereinstimmt.
-
Stellen Sie sicher, dass der Einstellmechanismus den eingestellten Abstand konstant beibehalten kann.
-
Stellen Sie innerhalb des zulässigen Betriebsbereichs des Geräts jeweils eine Hauptvariable ein und vergleichen Sie die Partikelgrößenverteilung vor und nach der Einstellung.
-
Erfassen Sie gleichzeitig Durchsatz und Temperatur, um festzustellen, ob Verbesserungen der Partikelgröße mit signifikanten Änderungen anderer Betriebsindikatoren einhergehen.
Wenn die angepasste Einstellung die Partikelgrößenverteilung näher an den Zielbereich bringt und bei Wiederholungstests unter vergleichbaren Bedingungen ähnliche Ergebnisse liefert, ist sie möglicherweise besser für die Anwendung geeignet. Wenn sich kaum eine Verbesserung einstellt, bewerten Sie andere beitragende Faktoren neu, anstatt die Lücke ohne ausreichende Beweise weiter zu verringern.
Zu hohe Temperaturen führen zum Erweichen oder Agglomerieren des Materials
Beim mechanischen Schleifen entsteht Wärme. Abhängig vom Polymerträger und der Formulierung steigende Temperaturen kann dazu führen, dass das Material weicher wird, seine Neigung zum Anhaften an der Arbeitsfläche der Schleifscheibe erhöht wird oder dass feine Partikel zusammenkleben und Agglomerate bilden.
Daher sind ungewöhnlich große Partikel im fertigen Pulver nicht unbedingt auf eine unzureichende Mahlung zurückzuführen. Sie können auch entstehen, wenn kleinere Partikel zusammenkleben. Die Unterscheidung zwischen diesen beiden Bedingungen hilft, unangemessene Anpassungen der Schleifparameter zu verhindern.
So prüfen und verifizieren Sie
-
Zeichnen Sie Temperaturänderungen während des Startvorgangs und des Dauerbetriebs auf.
-
Überprüfen Sie die Mahlkammer und die Arbeitsflächen auf Materialablagerungen oder Anhaftungen.
-
Vergleichen Sie die während des Anlaufs gesammelten Pulverproben mit denen, die nach einem längeren Maschinenbetrieb gesammelt wurden.
-
Verwenden Sie eine geeignete Testmethode, um festzustellen, ob sich die ungewöhnlich groben Partikel möglicherweise durch Agglomeration gebildet haben.
Wenn steigende Temperaturen mit erhöhter Adhäsion oder Agglomeration einhergehen, kann thermische Erweichung ein Faktor sein, der dazu beiträgt. Wenn keine offensichtliche Anhaftung zu beobachten ist, der Anteil an groben Partikeln jedoch hoch bleibt, sind weitere Kontrollen der Mahlbedingungen, des Bauteilzustands und der Siebleistung erforderlich.
Eine instabile Zuführung führt zu Schwankungen der Mahlbedingungen

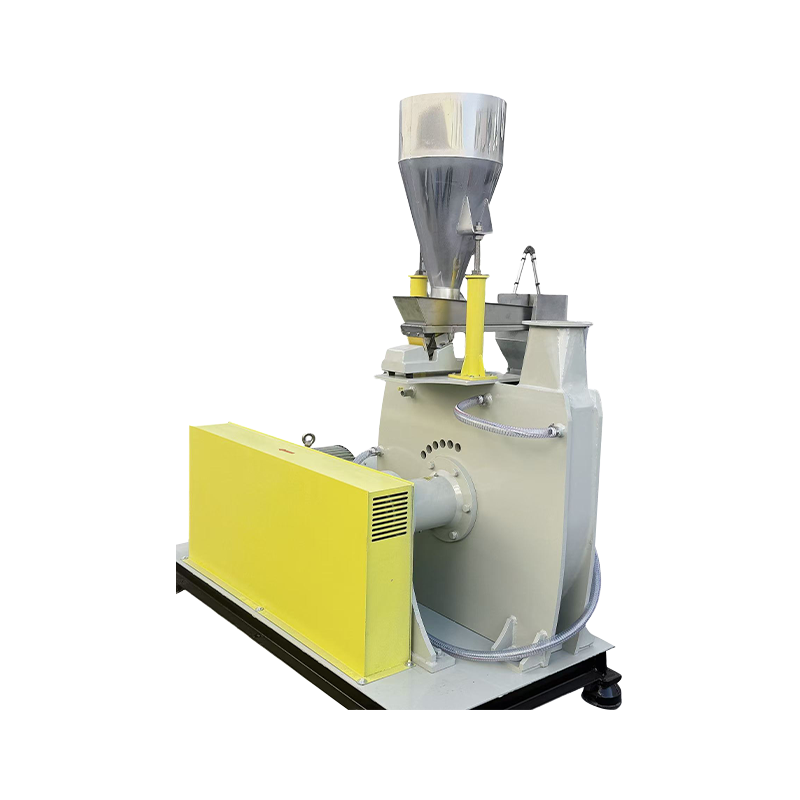
Eine stabile Zuführung trägt dazu bei, eine relativ konstante Betriebslast in der Mahlkammer aufrechtzuerhalten. Wenn Material intermittierend in den Pulverisierer gelangt, kann die Gerätebelastung schwanken und die Bedingungen, unter denen das Mahlen stattfindet, verändern.
Wenn Änderungen der Partikelgröße mit Schwankungen der Gerätelast oder der Vorschubgeschwindigkeit einhergehen, sollte das Zuführsystem überprüft werden, anstatt sofort davon auszugehen, dass die Schleifscheibe abgenutzt oder beschädigt ist.
So prüfen und verifizieren Sie
-
Beobachten Sie, ob das Material kontinuierlich und gleichmäßig in den Pulverisierer gelangt.
-
Überprüfen Sie das Zuführsystem auf Brückenbildung, Materialansammlungen oder eingeschränkten Austrag.
-
Vergleichen Sie die Aufzeichnungen zu Zufuhrgeschwindigkeit, Gerätebelastung und Durchsatz, um festzustellen, ob Änderungen der Partikelgröße etwa gleichzeitig mit Zufuhrschwankungen auftreten.
-
Nachdem Sie die Fütterungsstabilität verbessert haben, sammeln Sie neue Proben mit derselben Probenahmemethode und vergleichen Sie die Ergebnisse.
Wenn Fütterungsschwankungen einen klaren zeitlichen Zusammenhang mit Änderungen der Partikelgröße haben und das Pulver nach der Stabilisierung der Fütterung gleichmäßiger wird, können die Fütterungsbedingungen ein Faktor sein, der dazu beiträgt. Wenn das Problem weiterhin besteht, nachdem die Fütterung stabil geworden ist, untersuchen Sie andere Phasen des Prozesses.
Screening und Klassifizierung stimmen nicht richtig überein

Beim Mahlen wird die Materialgröße reduziert, beim Sieben werden die Partikel entsprechend den jeweiligen Trennbedingungen getrennt. Selbst wenn das Pulver, das die Pulvermühle verlässt, den Erwartungen entspricht, können eine ungeeignete Siebanordnung, beschädigte Siebmaschen, schlechte Abdichtung oder Materialumgehung das Endprodukt dennoch beeinträchtigen.
So prüfen und verifizieren Sie
Wenn es die Anlagenanordnung zulässt, entnehmen Sie nach dem Sieben getrennte Proben vom Auslass des Pulverisierers und vom fertigen Produkt. Vergleichen Sie sie mit derselben Testmethode.
-
Wenn die Auslassprobe des Pulverisierers bereits zu viele Partikel enthält, die nicht den Spezifikationen entsprechen, untersuchen Sie die Rohstoffe und Mahlbedingungen weiter.
-
Wenn die Auslassprobe die Anforderungen erfüllt, das fertige Produkt jedoch nicht, priorisieren Sie Prüfungen der Siebintegrität, der Siebspezifikationen, der Abdichtung und des Materialbypasses.
-
Wenn Anomalien der Partikelgröße auf Materialrückstände oder Verunreinigungen zurückzuführen sein könnten, überprüfen Sie auch die nachgeschalteten Förder-, Sammel- und Reinigungsprozesse.
Der Vergleich von Proben aus verschiedenen Prozessphasen hilft dabei, herauszufinden, wo die Partikelgrößenanomalie auftritt, und zu bestimmen, welche Bereiche zuerst untersucht werden sollten.
Wenn sich die Testergebnisse vor und nach dem Sieben erheblich unterscheiden, ist eine weitere Bewertung der Siebspezifikationen, der Siebeffizienz und des Materialzustands erforderlich. Die nominale Sieböffnung allein kann nicht garantieren, dass das fertige Pulver den angestrebten Partikelgrößenbereich erreicht.
So identifizieren Sie die tatsächliche Ursache für eine inkonsistente Partikelgröße des Farb-Masterbatch-Pulvers
Der einzige Schritt bei der Fehlerbehebung besteht darin, festzustellen, ob Partikelgrößenunterschiede zwischen Rohstoffchargen auftreten oder sich während der kontinuierlichen Produktion derselben Charge entwickeln. Es ist auch wichtig, das früheste Prozessstadium zu identifizieren, in dem die Anomalie auftritt.
Bei Unterschieden zwischen Chargen priorisieren Sie Vergleiche von Rohstoffinformationen, Rezepturaufzeichnungen und Futtergröße. Bei Schwankungen, die sich im Laufe der Zeit innerhalb derselben Charge entwickeln, bewerten Sie gemeinsam den Zustand der Schleifscheibe, die Materialtemperatur, die Vorschubgeschwindigkeit und die Betriebsaufzeichnungen der Ausrüstung.
Wenn das Problem möglicherweise beim Sieben oder bei der nachgelagerten Handhabung auftritt, vergleichen Sie nach Möglichkeit Proben aus dem Pulverisiererauslass mit denen aus dem fertigen Produkt. Dadurch wird vermieden, dass jede Abweichung von der Partikelgröße auf den Mahlprozess zurückzuführen ist.
Sobald die potenziell beitragenden Faktoren identifiziert wurden, kontrollieren Sie nach Möglichkeit die Hauptvariablen und führen Sie Vergleiche mit einheitlichen Stichproben- und Testmethoden durch. Bewerten Sie die Ergebnisse anhand der Zielpartikelgrößenspezifikationen und wählen Sie entsprechend der tatsächlichen Anwendung eine geeignete Methode wie Siebanalyse oder Laserbeugung aus. Ergebnisse verschiedener Testmethoden sollten ohne eine gültige Vergleichsbasis nicht direkt verglichen werden.
Vergleichen Sie nach einer Anpassung die Partikelgrößenverteilung, den Anteil nicht spezifikationsgerechter Partikel und relevante Betriebsdaten. Ergebnisse, die unter vergleichbaren Bedingungen reproduziert werden können, liefern stärkere Beweise für die Identifizierung der Ursache und die Bewertung der Anpassung. Ein einzelner Test kann nützliche Hinweise liefern, reicht jedoch möglicherweise nicht aus, um die Grundursache zu bestätigen.
Schnelldiagnosetabelle für Partikelgrößenprobleme
Diese Diagnosetabelle hilft bei der Priorisierung von Inspektionen. Es sollte nicht allein zur endgültigen Bestimmung der Grundursache verwendet werden.
Warum ist eine stabile Partikelgrößenverteilung wichtig?
Bei Farbmasterbatch-Pulvern besteht das Ziel nicht nur darin, feinere Partikel herzustellen. Das Pulver muss die Partikelgrößenanforderungen der spezifischen Formulierung, Anwendung und Weiterverarbeitungsmethode erfüllen.
Eine stabile Partikelgrößenverteilung trägt dazu bei, eine konsistente Pulverhandhabung und -zufuhr aufrechtzuerhalten, Abweichungen zwischen Produktionschargen zu reduzieren und sicherzustellen, dass das fertige Pulver näher an den erforderlichen Anwendungsspezifikationen bleibt.
Die Partikelgröße ist jedoch nicht der einzige Faktor, der die Pigmentdispersion oder die Qualität des Endprodukts bestimmt. Auch die Eigenschaften des Polymerträgers, die Pigmenteigenschaften, die Formulierung und die nachgelagerten Verarbeitungsbedingungen können einen Einfluss haben.
Daher sollte die Mahlleistung danach beurteilt werden, ob das Pulver dauerhaft die Zielspezifikationen und tatsächlichen Anwendungsanforderungen erfüllt, und nicht nur auf der durchschnittlichen Partikelgröße oder dem optischen Erscheinungsbild.

Wie Mao Yue dabei hilft, die Mahlkonsistenz von Farbmasterbatches zu verbessern
Eine inkonsistente Partikelgröße des Farbmasterbatch-Pulvers bedeutet nicht unbedingt, dass die gesamte Pulverisiermaschine ausgetauscht werden muss. Ein praktischerer Ansatz besteht darin, zuerst zu ermitteln, wo die Anomalie auftritt, und dann anhand der Testergebnisse zu bestimmen, ob die Rohmaterialvorbereitung, die Mahlbedingungen, die Kernkomponenten oder die nachgelagerte Siebung berücksichtigt werden sollten.
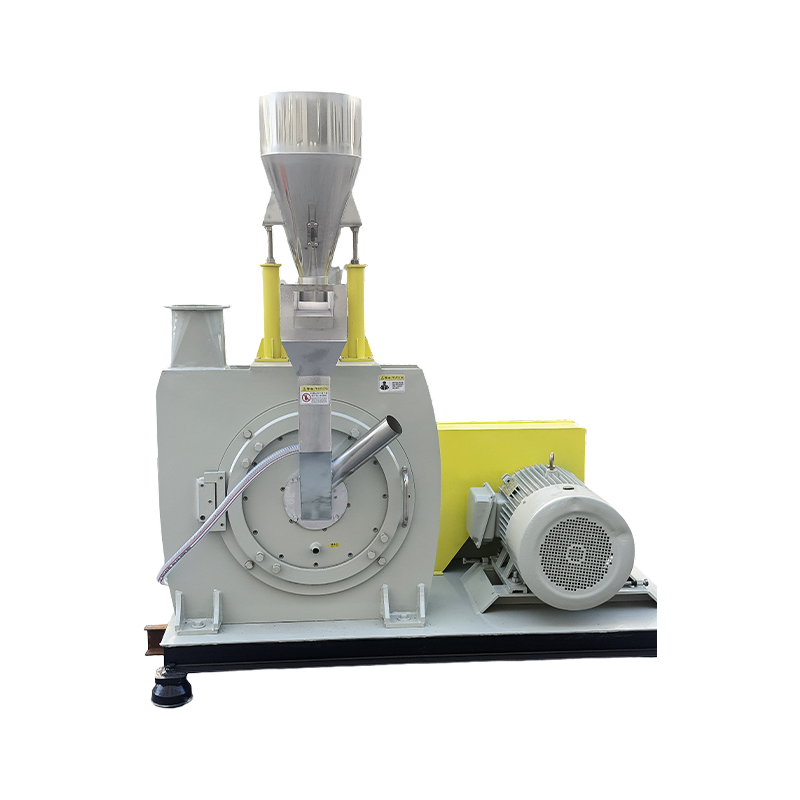
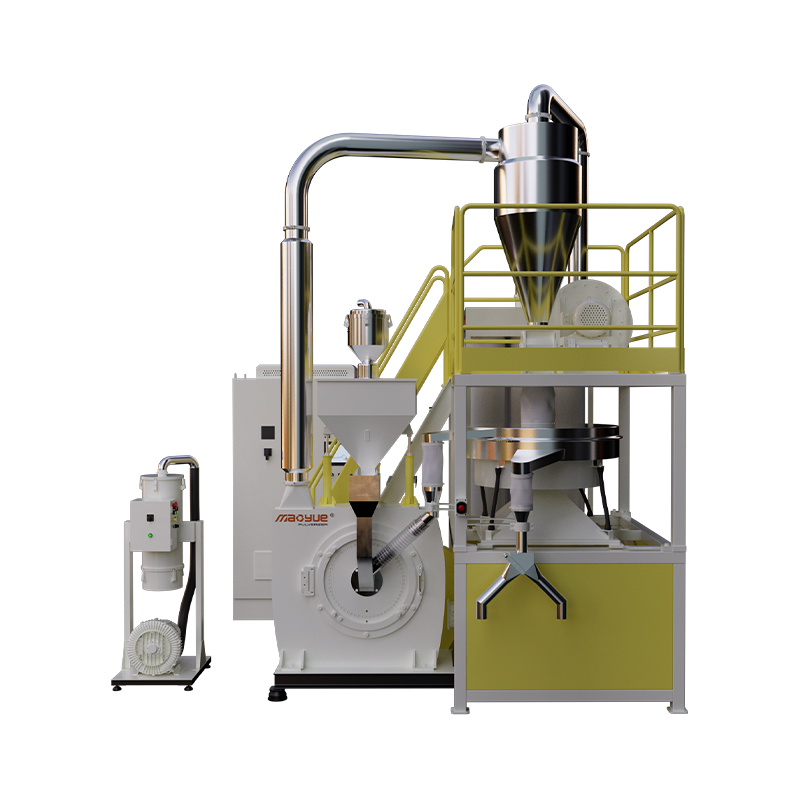
Mao Yue ist auf die Forschung und Entwicklung sowie die Herstellung von Scheibenzerkleinerern aus Kunststoff spezialisiert. Durch die Kombination tatsächlicher Materialtests, der hauseigenen Herstellung von Schleifscheiben und -blättern sowie der Anpassung der Betriebsbedingungen kann Mao Yue Kunden dabei helfen, die Schleifleistung und Gerätekonfigurationen basierend auf ihren spezifischen Anforderungen zu bewerten.
Testen Sie die tatsächlichen Materialien, bevor Sie die Ausrüstung auswählen

Unterschiedliche Farbmasterbatchformulierungen können sich beim Mahlen unterschiedlich verhalten. Der Materialname oder die angestrebte Maschenweite allein reicht nicht aus, um zu bestimmen, wie ein Pulverisierer unter tatsächlichen Produktionsbedingungen funktioniert.
Sofern die Testbedingungen dies zulassen, kann Mao Yue von Kunden gelieferte Materialien testen und relevante Ergebnisse, einschließlich Pulverfeinheit, Durchsatz, Temperaturänderungen und Betriebsbedingungen, entsprechend dem Testumfang aufzeichnen.
Der Vergleich dieser Ergebnisse mit den Zielvorgaben des Kunden hilft zu beurteilen, ob die aktuelle Gerätekonfiguration für die Anwendung geeignet ist und ob eine weitere Bewertung der Schleifparameter oder Kühlbedingungen erforderlich ist.
Bei Problemen, an denen mehrere Faktoren beteiligt sind, können zusätzliche Tests erforderlich sein. Ein einzelner Test sollte nicht als schlüssiger Beweis für die Grundursache angesehen werden.
Eigene Herstellung von Schleifscheiben und -blättern

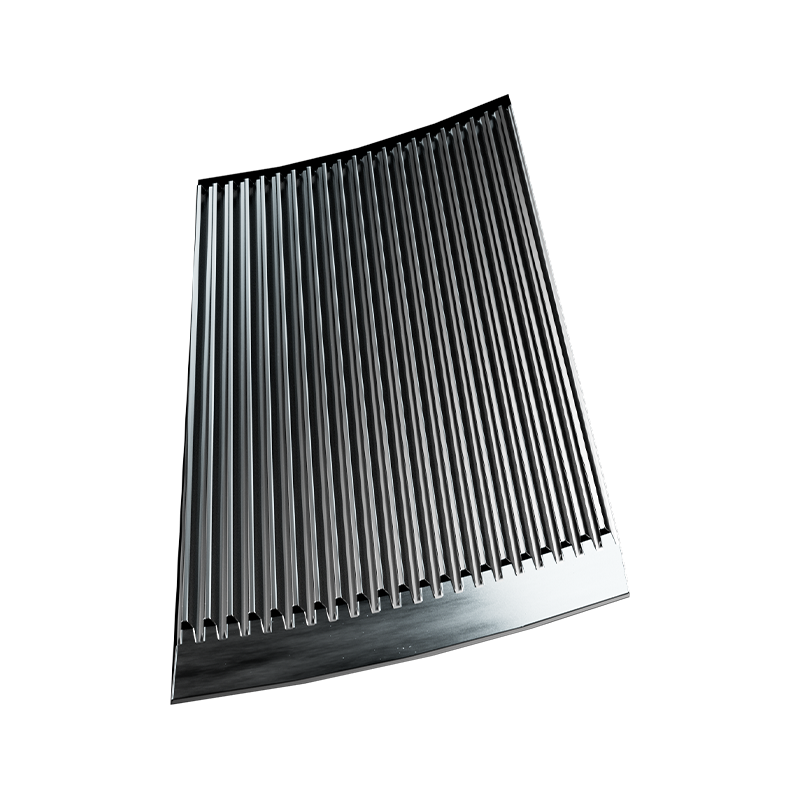
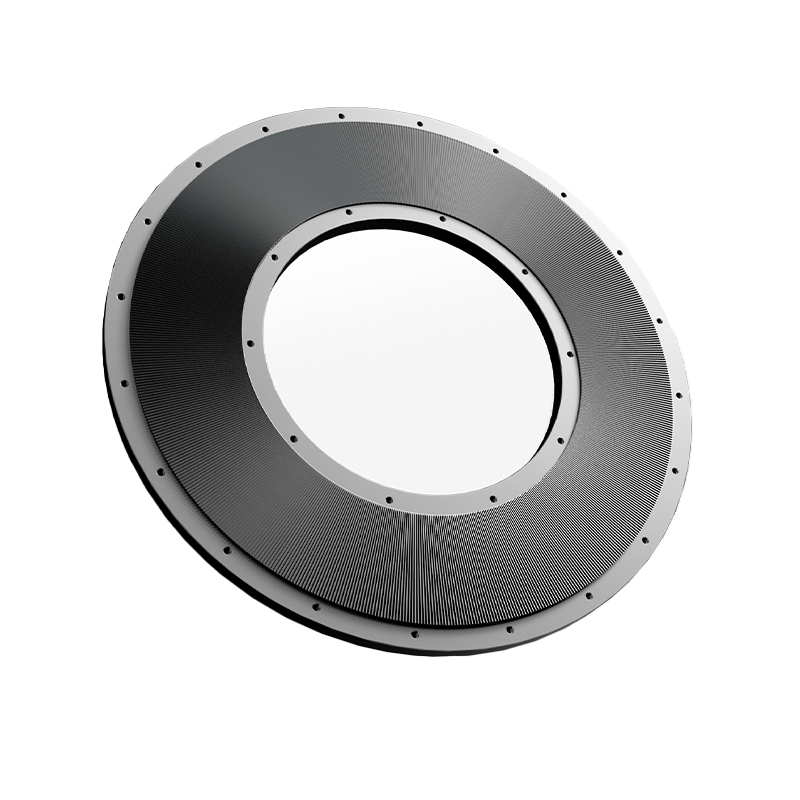
Der Zustand der Schleifscheiben und -messer beeinflusst die Arbeitsgeometrie und die Schleifleistung. Mao Yue stellt seine eigenen Schleifscheiben und Klingen her und trägt so dazu bei, die Kontrolle über die Herstellungs- und Prüfprozesse dieser Kernkomponenten zu behalten.
Wenn sich die Partikelgröße im Laufe der Zeit ändert, können Arbeitsflächeninspektionen, Komponentenwartungsaufzeichnungen und Pulvertestergebnisse gemeinsam ausgewertet werden, um festzustellen, ob der Komponentenzustand die Schleifleistung beeinträchtigen könnte.
Wenn die verfügbaren Beweise den Austausch von Komponenten nicht rechtfertigen, sollten zunächst andere Betriebsfaktoren untersucht werden. Der Vergleich der Ergebnisse vor und nach der Wartung oder dem Austausch kann eine zuverlässigere Grundlage für das zukünftige Komponentenmanagement bieten und dazu beitragen, den Austausch von Schleifscheiben allein aufgrund eines einzelnen Ergebnisses mit einer abnormalen Partikelgröße zu vermeiden.
Passen Sie die Mahlbedingungen an das Zielpulver an

Die Konsistenz der Partikelgröße hängt nicht nur vom Zustand der Mahlscheibe ab, sondern auch vom Scheibenspalt, den Zuführbedingungen, der Kühlkonfiguration und dem Siebaufbau.
Mao Yue kann relevante Gerätekonfigurationen und Betriebsbedingungen basierend auf den Materialeigenschaften, der Zielpartikelgröße und den Durchsatzanforderungen des Kunden bewerten. Sofern die Bedingungen dies zulassen, hilft der Vergleich der Partikelgrößenverteilung, des Durchsatzes und der Temperatur vor und nach den Anpassungen dabei, festzustellen, ob die Änderungen die beabsichtigten Ergebnisse erzielt haben.
Wenn die Anomalie tatsächlich auf das Sieb- oder Weiterverarbeitungssystem zurückzuführen ist, sollte das entsprechende System überprüft werden, anstatt die Parameter der Mahlscheibe weiter anzupassen.
Dieser auf tatsächlichen Materialtests und Betriebsdaten basierende Ansatz hilft Kunden bei der Auswahl geeigneter Gerätekonfigurationen und Fehlerbehebungsmaßnahmen und reduziert gleichzeitig unnötige Parameteranpassungen und den Austausch von Komponenten.
Holen Sie sich eine Farbmasterbatch-Pulverisierungslösung für Ihr Material
Wenn Ihre Farbmasterbatch-Pulverisiermaschine übermäßig grobe Partikel, einen abnormalen Feinanteil, Pulveragglomeration oder Partikelgrößenschwankungen zwischen den Chargen produziert, können Sie Mao Yue die folgenden Informationen für eine erste Beurteilung Ihrer Anwendungsanforderungen zur Verfügung stellen:
-
Materialtyp: Polymerträger und bekannte Formulierungsdetails.
-
Aufgabegröße: Ursprüngliche Partikel- oder Materialgröße.
-
Zielpartikelgröße: Erforderliche Maschenweite oder Partikelgrößenbereich.
-
Zieldurchsatz: Erwartete Verarbeitungskapazität in kg/h.
-
Aktuelles Problem: Das beobachtete Problem und wann oder wo es im Produktionsprozess auftritt.
Sofern verfügbar, können Sie auch Ergebnisse von Partikelgrößentests, Temperaturaufzeichnungen oder in verschiedenen Betriebsphasen gesammelte Proben bereitstellen. Diese Informationen können dabei helfen, die möglichen Ursachen einzugrenzen und festzustellen, ob tatsächliche Materialtests erforderlich sind.
Kontaktieren Sie Mao Yue um eine Kunststoff-Pulverisierungslösung zu besprechen, die auf Ihr Farb-Masterbatch-Material, Ihre Zielpartikelgröße und Ihre Produktionsanforderungen zugeschnitten ist.