

 中文简体
PE-Rotationsformpulver kann beim Pulverisieren zu heiß werden, wenn die während des Prozesses erzeugte Wärme die tatsächliche Wärmeableitungskapazität des Systems übersteigt. Mechanische Reibung, Stöße, Scherung, Zufuhrbedingungen, Pulverisierungsspalt, Zielpartikelgröße und kontinuierliche Betriebszeit können den Temperaturanstieg beeinflussen.
Der Schlüssel liegt nicht einfach darin, mehr Kühlausrüstung hinzuzufügen, sondern darin, ein stabiles Gleichgewicht zwischen Wärmeerzeugung, Wärmeableitung, Pulverqualität und kontinuierlicher Produktion aufrechtzuerhalten.
Was führt dazu, dass PE-Pulver beim Pulverisieren zu heiß wird?
Mechanische Reibung und Stöße
Beim Pulverisieren wird PE-Material kontinuierlich Stößen, Scherungen und Mahlungen ausgesetzt. Ein Teil der mechanischen Energie wird in Wärme umgewandelt.
Wenn der Pulverisierungsprozess eine übermäßige mechanische Einwirkung erfordert, kann mehr Wärme erzeugt werden, was zu einem Anstieg der Pulvertemperatur führt.
Feinere Zielpartikelgröße
Eine feinere Zielpartikelgröße erfordert in der Regel eine intensivere Pulverisierung, wodurch sich die mechanische Belastung und die Wärmeentwicklung erhöhen können.
Daher müssen Zielpartikelgröße und Temperaturkontrolle gemeinsam betrachtet und nicht als völlig separate Faktoren behandelt werden.
Instabile Fütterung
Eine instabile Zuführung kann zu Schwankungen der Materialbeladung in der Pulverisierungskammer führen.
Eine übermäßige Zufuhr kann die mechanische Belastung und die Wärmeerzeugung erhöhen, während eine unzureichende oder instabile Zufuhr dazu führen kann, dass der Pulverisierungsprozess weniger stabil ist.
Falscher Pulverisierungsspalt
Der Pulverisierungsspalt muss auf das PE-Material, die Aufgabegröße, die Zielpartikelgröße und die erforderliche Kapazität abgestimmt sein.
Ein kleinerer Mahlspalt ist nicht immer besser. Ein zu kleiner Spalt kann die mechanische Belastung, die Reibung und den Temperaturanstieg erhöhen.
Wärmestau im Dauerbetrieb
Die PE-Mühle kann zu Beginn der Produktion bei normaler Temperatur betrieben werden, die Temperatur kann jedoch im Dauerbetrieb allmählich ansteigen.
Dies kann passieren, wenn die Wärmeakkumulation die tatsächliche Wärmeableitungskapazität übersteigt. Daher sollte die Temperaturleistung unter realen kontinuierlichen Produktionsbedingungen bewertet werden.
Welche Probleme kann eine zu hohe PE-Pulvertemperatur verursachen?
Eine zu hohe Temperatur kann die Stabilität des PE-Pulverisierungsprozesses beeinträchtigen und den Endzustand des Pulvers weiter beeinträchtigen.
PE-Pulver kann weich werden oder kleben
Zu hohe Temperaturen können dazu führen, dass das PE-Material weich wird, wodurch sich das Risiko erhöht, dass das Material an der Pulverisierungskammer oder an internen Komponenten haften bleibt.
Dies kann zu Materialansammlungen führen und die kontinuierliche Pulverisierung erschweren.
Hohe Temperaturen können die Pulveragglomeration verstärken

Wenn PE-Pulver zu heiß wird, können feine Partikel beginnen, Agglomerate zu bilden.
Agglomeration kann die Fließfähigkeit des Pulvers, die Siebeffizienz und die Pulversammlung beeinträchtigen.
Pulverqualität Variation
Wenn Temperaturschwankungen mit Erweichen, Verkleben oder Agglomerieren einhergehen, können sich die Partikelgröße und das Fließverhalten des Pulvers verändern.
Daher beeinflusst die Temperaturkontrolle nicht nur den Gerätebetrieb, sondern auch die Endqualität des Pulvers.
Wie kann die PE-Pulverisierungstemperatur gesteuert werden?
Die Steuerung der PE-Pulverisierungstemperatur sollte nicht allein auf dem Kühlsystem beruhen. Die Erzeugung unnötiger Wärme sollte reduziert und anschließend die effektive Wärmeableitungskapazität des Systems verbessert werden.
Kontrollieren Sie die Fütterungsbedingungen

Die Zufuhrbedingungen sollten entsprechend den Eigenschaften des PE-Materials, der Zufuhrgröße, der Zielpartikelgröße und der erforderlichen Kapazität gesteuert werden, um Schwankungen in der Materialladung in der Pulverisierungskammer zu reduzieren.
Passen Sie den Pulverisierungsspalt an das Zielpulver an

Der geeignete Pulverisierungsspalt sollte entsprechend den tatsächlichen Material- und Zielpulverspezifikationen bestimmt werden.
Ziel ist es, die erforderliche Partikelgröße zu erreichen und gleichzeitig unnötigen mechanischen Energieeintrag zu vermeiden.
Wählen Sie eine geeignete Kühlmethode

Durch Luftkühlung kann die beim Pulverisierungsprozess entstehende Wärme kontinuierlich abgeführt werden.
Wenn die Wärmeentwicklung relativ hoch ist oder die Temperatur im Dauerbetrieb weiter ansteigt, kann eine Wasserkühlung hinzugefügt werden, um die Gesamtwärmeableitungskapazität zu erhöhen.
Daher sollte die Kühlmethode entsprechend den tatsächlichen Produktionsbedingungen ausgewählt werden, anstatt für jedes PE-Projekt die gleiche Konfiguration zu verwenden.
Warum reicht die Kühlleistung allein nicht aus?
Die PE-Pulverisierungstemperatur hängt im Wesentlichen vom Gleichgewicht zwischen Wärmeerzeugung und Wärmeableitung ab.
Der gesamte Prozess sollte als Ganzes betrachtet werden:
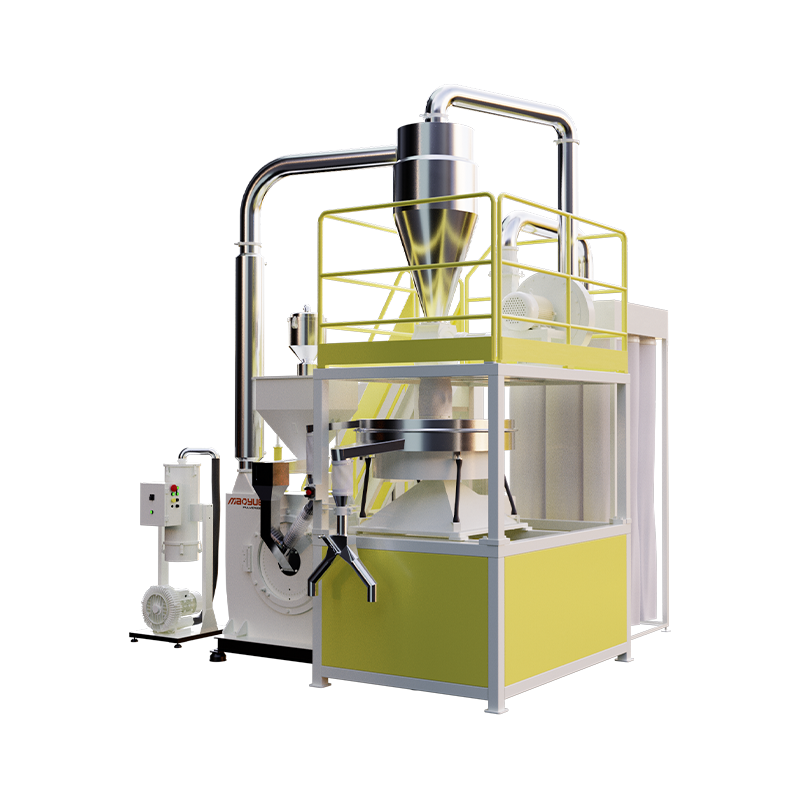
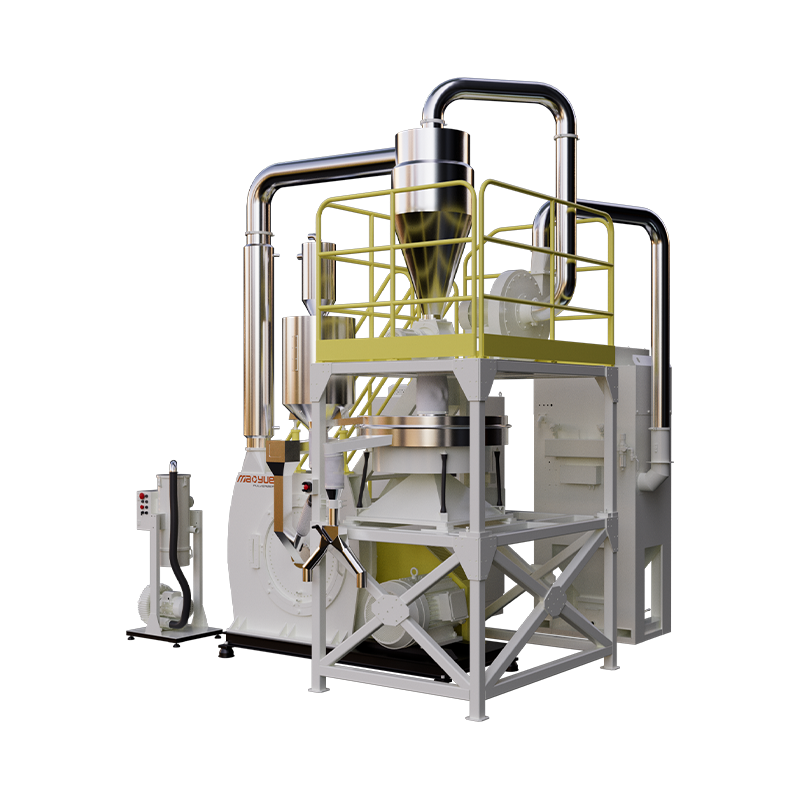
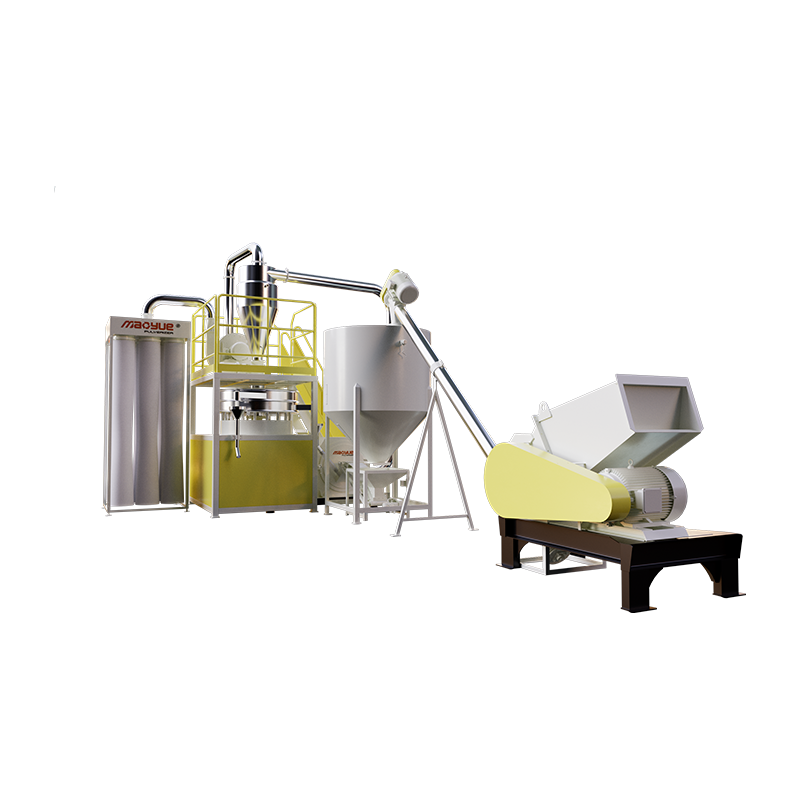
Zuführen → Eisenentfernung → Pulverisieren → Kühlen → Sieben → Sammeln
Die Zufuhr beeinflusst die Pulverisierungslast; Die Pulverisierungsbedingungen beeinflussen die Wärmeerzeugung. Kühlung beeinflusst die Wärmeableitung; während Siebung und Sammlung den Endzustand des Pulvers beeinflussen.
Wenn daher beim Pulverisieren bereits übermäßige Hitze erzeugt wird, kann der einfache Einbau eines größeren Kühlsystems die Ursache möglicherweise nicht beheben.
Wie kontrolliert Mao Yue die PE-Pulverisierungstemperatur?
Für PE-Rotomolding-Pulveranwendungen, Mao Yue löst Temperaturprobleme nicht einfach durch das Hinzufügen von Kühlgeräten.
Stattdessen bewertet Mao Yue das tatsächliche Material, die Pulverisierungsbedingungen, die Kernkomponenten, die Kühlkapazität und die kontinuierliche Produktionsleistung als Gesamtsystem.
Mao Yues Ansatz zur Steuerung der PE-Pulverisierungstemperatur umfasst:
Tatsächliche Materialtests → Anpassung der Pulverisierungsbedingungen → Stabile Kernkomponenten → Anpassung der Kühlkapazität → Kontinuierliche Produktionsüberprüfung

Tatsächliche Materialprüfung
Bevor Mao Yue die Ausrüstung und Prozesslösung festlegt, kann er das tatsächliche Material des Kunden unter den erforderlichen Produktionsbedingungen testen.
Zu den Tests können gehören:
Der Zweck der Tests besteht nicht nur darin, zu bestätigen, ob „PE pulverisiert werden kann“.
Es soll überprüft werden, ob die Ausrüstung die erforderliche Kombination aus Folgendem erreichen kann:
Zielpartikelgröße, erforderliche Kapazität, stabile Temperatur, kontinuierlicher Betrieb
Aus diesem Grund führt Mao Yue tatsächliche Materialtests durch, bevor er die Ausrüstungslösung festlegt.
Anpassung der Pulverisierungsbedingung
Mao Yue bestimmt die Pulverisierungsparameter nicht einfach anhand der Materialbezeichnung „PE“.
PE-Granulat, recyceltes PE, Folienkantenstreifen, Produktionsabfälle und verschiedene Qualitäten von rotationsgeformtem PE können sich beim Zuführen und Pulverisieren unterschiedlich verhalten.
Daher müssen die Pulverisierungsbedingungen an das tatsächliche Material, die Aufgabegröße, die Zielpartikelgröße, die erforderliche Kapazität und die Betriebsbedingungen angepasst werden.
Das Ziel besteht nicht einfach darin, feineres Pulver herzustellen, sondern die erforderliche Pulverspezifikation zu erreichen und gleichzeitig unnötige mechanische Einwirkungen und Temperaturanstiege zu reduzieren.
Stabile Kernpulverisierungskomponenten
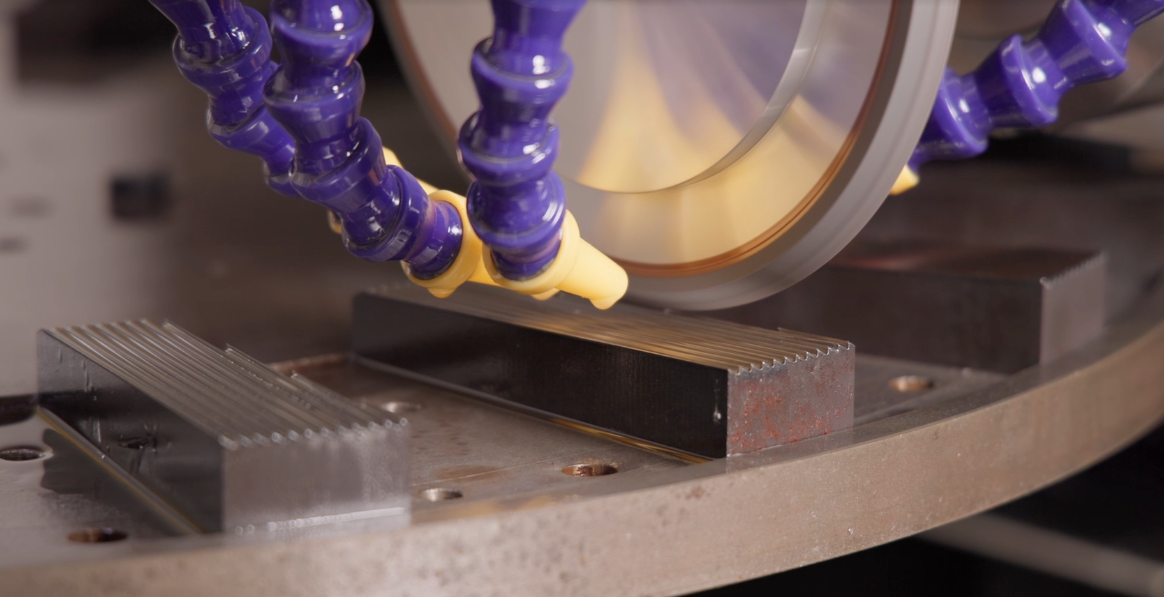
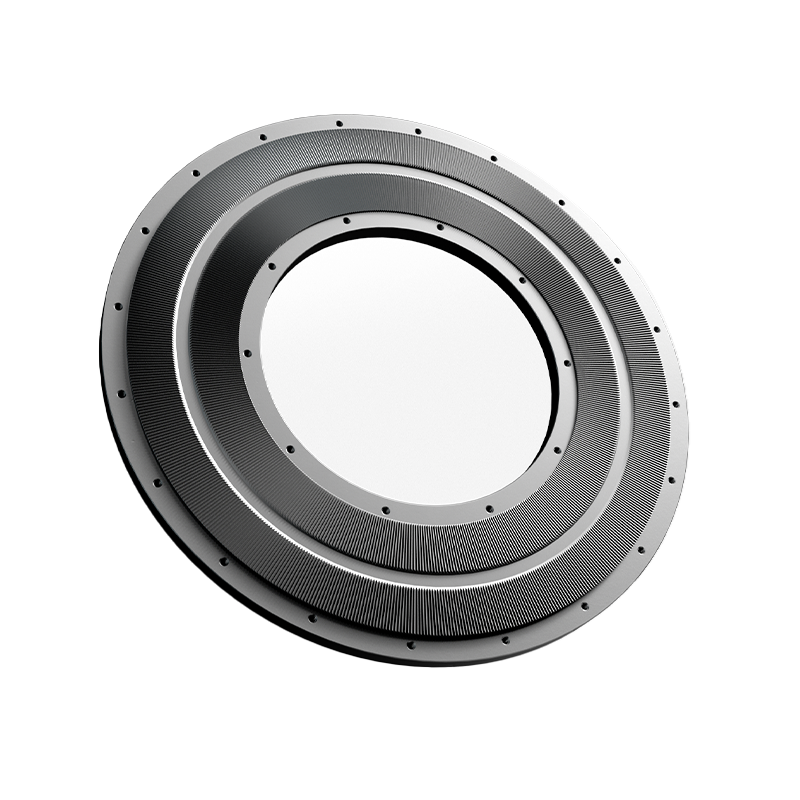
Mao Yue stellt seine eigenen Kernpulverisierungskomponenten her, darunter Pulverisierende Scheiben und Klingen.
Von der Bearbeitung über das Schleifen bis hin zur Inspektion unterliegen diese Kernkomponenten einer internen Qualitätskontrolle, um stabile Betriebsbedingungen aufrechtzuerhalten.
Beim PE-Pulverisieren beeinflusst die Stabilität der Kernkomponenten nicht nur die Lebensdauer, sondern auch die Stabilität des Pulverisierungsspalts, die mechanische Wirkung und die langfristige Betriebsleistung.
Stabile Kernkomponenten tragen zur Aufrechterhaltung konstanter Pulverisierungsbedingungen bei und erleichtern die Kontrolle der mechanischen Belastung und des Temperaturanstiegs.
Passen Sie die Kühlleistung an die tatsächliche Wärmeerzeugung an
Sobald die Pulverisierungsbedingungen festgelegt sind, muss die Kühlkapazität der tatsächlich während der Produktion erzeugten Wärme entsprechen.
Abhängig von den Produktionsbedingungen verschiedener PE-Projekte kann Mao Yue Folgendes bewerten:
Luftkühlung
Die Luftkühlung führt die beim Pulverisieren entstehende Wärme kontinuierlich ab und eignet sich für Produktionsbedingungen, bei denen der Temperaturanstieg relativ kontrollierbar ist.
Luft-Wasser-Kühlung
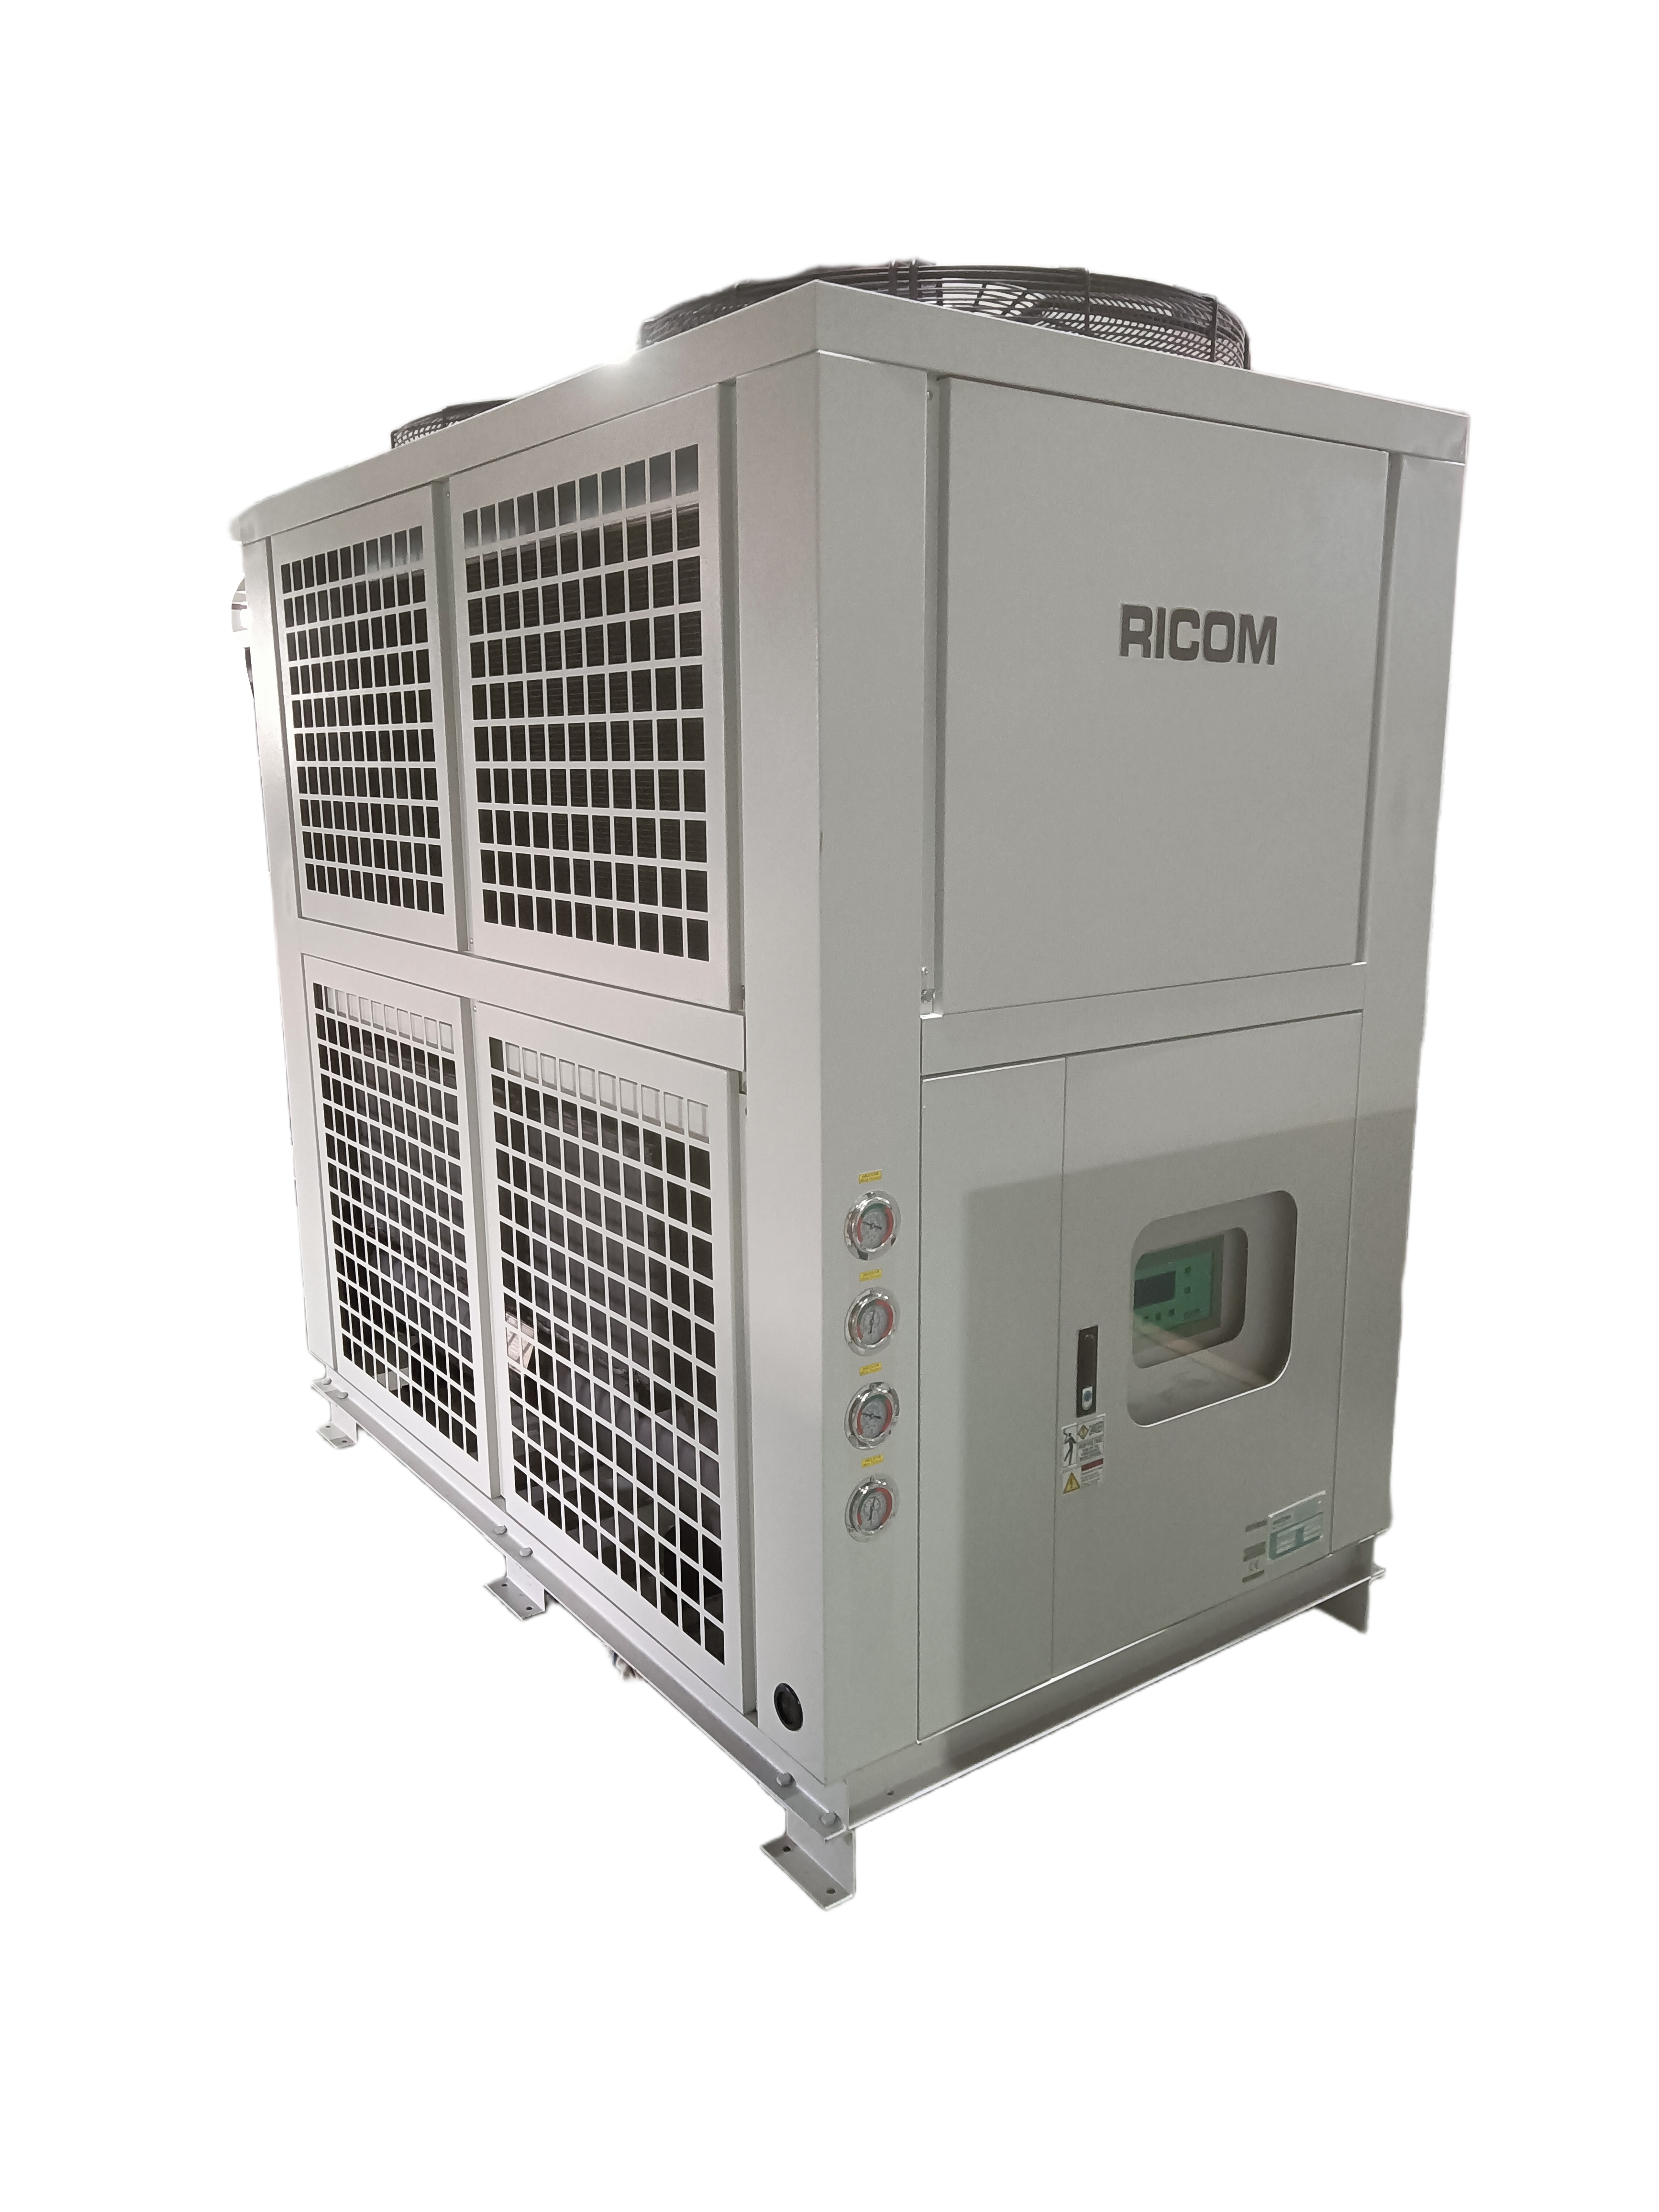
Wenn die Wärmeentwicklung relativ hoch ist oder die Temperatur im Dauerbetrieb weiter ansteigt, kann eine Wasserkühlung hinzugefügt werden, um die Gesamtwärmeableitungskapazität zu erhöhen.
Daher ist die Luft-Wasser-Kühlung nicht bei jedem PE-Pulverisierungsprojekt eine feste Konfiguration.
Mao Yue wertet die tatsächlichen Materialtestergebnisse, die Zielpartikelgröße, die erforderliche Kapazität, die Betriebszeit und die Temperaturanstiegsleistung aus, um eine geeignetere Kühlmethode zu ermitteln.
Kontinuierliche Produktionsüberprüfung
Eine PE-Mühle, die zu Beginn der Produktion bei normaler Temperatur läuft, bedeutet nicht zwangsläufig, dass die Temperatur auch im langfristigen Dauerbetrieb stabil bleibt.
Wenn mit zunehmender Betriebszeit die Wärmeerzeugungsrate höher bleibt als die Wärmeableitungskapazität, kann sich allmählich Wärme ansammeln, was schließlich dazu führt, dass die Pulvertemperatur ansteigt, weich wird, klebt oder agglomeriert.
Daher sollte die Temperaturregelung nicht nur anhand der Kurzzeitleistung nach dem Start bewertet werden.
Mao Yue achtet bei der tatsächlichen kontinuierlichen Produktion auf folgende Faktoren:
-
Änderungen der Pulvertemperatur
-
Temperaturanstiegstrend im Dauerbetrieb
-
Fütterungsstabilität
-
Pulverisierende Ladung
-
Pulverpartikelgröße
-
Fließfähigkeit des Pulvers
-
Kleben oder Zusammenballen
-
Kühlleistung
Anhand dieser Produktionsergebnisse lässt sich feststellen, ob die Pulverisierungsbedingungen und die Kühllösung richtig aufeinander abgestimmt sind.
Mao Yues Ansatz zur Steuerung der PE-Pulverisierungstemperatur
Bei PE-Rotationsformpulver hängt die Temperaturkontrolle nicht von einer einzelnen Komponente oder einer einzelnen Kühlmethode ab.
Mao Yue bewertet den gesamten Produktionszustand durch:
Tatsächliche Materialprüfung
↓
Anpassung der Pulverisierungsbedingung
↓
Stabile Kernkomponenten
↓
Anpassung der Kühlleistung
↓
Kontinuierliche Produktionsüberprüfung
Das Endziel besteht darin, eine stabile Temperatur und eine kontinuierliche Produktion aufrechtzuerhalten und gleichzeitig die Anforderungen an Zielpartikelgröße, Kapazität und Pulverqualität zu erfüllen.
Dies ist auch ein wichtiger Teil der Ausrüstungs- und Prozessbewertung von Mao Yue für PE-Rotomolding-Pulverprojekte.
Wie lässt sich die Ursache für eine Überhitzung des PE-Pulverisierers ermitteln?
Übermäßige Temperaturen beim PE-Pulverisieren können während der Produktion in unterschiedlicher Form auftreten.
Dieser Ansatz ist sinnvoller als die einfache Frage, ob der Pulverisierer über ein Kühlsystem verfügt.
FAQ
Warum wird PE-Pulver beim Pulverisieren heiß?
PE ist ein thermoplastisches Material. Beim Hochgeschwindigkeitspulverisieren wird das Material Stößen, Scherungen und Mahlungen ausgesetzt und mechanische Energie wird in Wärme umgewandelt.
Warum bleibt PE-Pulver in der Pulverisierungskammer haften?
Wenn PE-Pulver zu heiß wird, kann ein Teil des Materials weich werden, wodurch die Gefahr steigt, dass es im Inneren der Pulverisierungskammer kleben bleibt.
Wenn die Zufuhr instabil ist, die Pulverisierungslast hoch ist oder die Maschine über einen längeren Zeitraum ununterbrochen läuft, kann es zu einem weiteren Wärmestau kommen.
Reicht Luftkühlung für die PE-Pulverisierung aus?
Ob Luftkühlung allein ausreicht, hängt vom tatsächlichen PE-Material, der Zielpartikelgröße, der erforderlichen Kapazität und der Dauerbetriebszeit ab.
Bei Produktionsbedingungen mit relativ kontrollierbarem Temperaturanstieg kann die Luftkühlung die beim Pulverisieren entstehende Wärme kontinuierlich abführen.
Wenn die Wärmeentwicklung relativ hoch ist oder eine strengere Temperaturkontrolle während des Dauerbetriebs erforderlich ist, kann eine Wasserkühlung hinzugefügt werden, um die Gesamtwärmeableitung zu verbessern.
Ob eine Wasserkühlung erforderlich ist, kann daher nicht allein anhand der Tatsache festgestellt werden, dass es sich beim Material um PE handelt.
Kann Mao Yue PE-Material vor der Auswahl der Ausrüstung testen?
Ja. Mao Yue kann das tatsächliche PE-Material des Kunden anhand der Aufgabegröße, der Zielpartikelgröße, der erforderlichen Kapazität und der Betriebsbedingungen testen, um die Pulverisierungsbedingungen, die Temperaturleistung und die Kühllösung zu bewerten.
Benötigen Sie Hilfe bei der Steuerung der PE-Pulverisierungstemperatur?
Wenn bei Ihrem PE-Rotationsformpulver eines der folgenden Probleme auftritt:
-
Die Pulvertemperatur steigt beim Pulverisieren zu schnell an
-
PE-Pulver bleibt an der Pulverisierungskammer hängen
-
Pulveragglomeration
-
Instabile Pulverfließfähigkeit
-
Variation der Pulverqualität
-
Reduzierte Screening-Effizienz
-
Schwierigkeiten, eine kontinuierliche Produktion aufrechtzuerhalten
Wählen Sie ein Kühlsystem nicht nur anhand der Gerätespezifikationen aus.
Senden Sie Maoyue Ihre tatsächlichen PE-Material- und Produktionsanforderungen.
Wir können die PE-Pulverisierungs- und Kühllösung basierend auf Ihrem Material, der Zielpartikelgröße, der erforderlichen Kapazität, der Betriebszeit und den Temperaturkontrollanforderungen bewerten.
Senden Sie Ihre PE-Materialinformationen
Material: PE / HDPE / LDPE / LLDPE
Futtergröße: _______
Zielpartikelgröße: _______
Kapazität: _______ kg/h
Tägliche Betriebszeit: _______ h/Tag
Endgültige Anwendung: Rotationsformen / Sonstiges
Aktuelles Problem: Übermäßige Temperatur / Kleben / Agglomeration / Sonstiges
Senden Sie Ihre PE-Materialinformationen an Mao Yue, um eine Pulverisierungs- und Kühllösung zu erhalten, die auf Ihre Produktionsbedingungen abgestimmt ist.