

 中文简体
Auswahl der richtigen Pulverisierscheibe für die Zielpartikelgröße
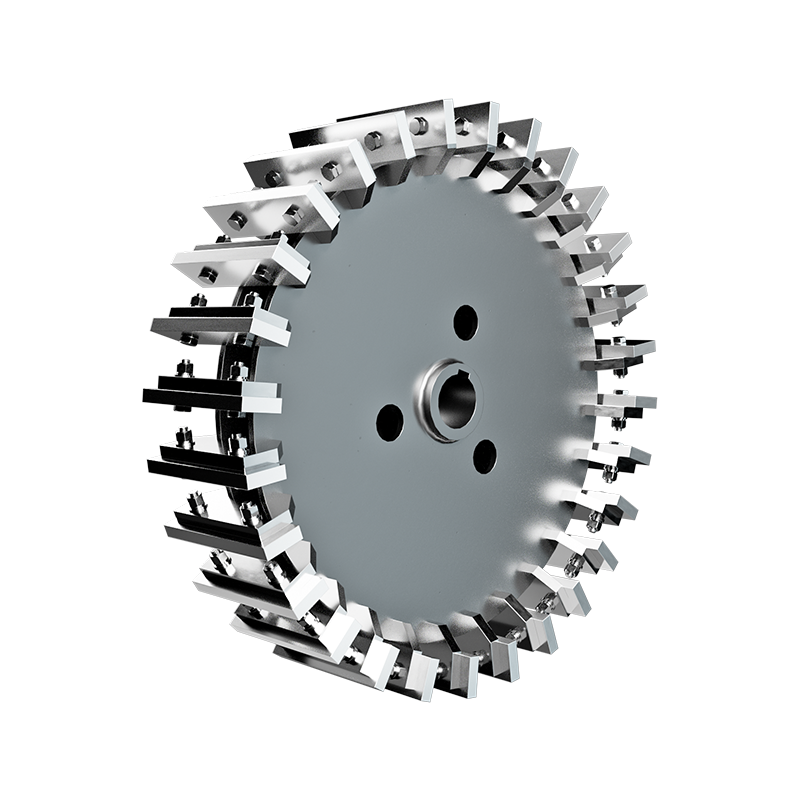
Die Pulverisierscheibe ist der Hauptfaktor für die endgültige Partikelgrößenverteilung, die Durchsatzkapazität und die Energieeffizienz in mechanischen Zerkleinerungsgeräten. Die Auswahl eines Scheibenprofils, das der Bröckeligkeit Ihres Materials und der angestrebten Maschenweite entspricht, ist wichtiger als die Motorleistung allein. Eine nicht passende Scheibe kann die Leistung um bis zu 40 % reduzieren und die Verschleißraten verdreifachen, unabhängig von den Maschinenspezifikationen.
Für die meisten industriellen Anwendungen, von Kunststoffen bis hin zu Mineralien, wird die optimale Scheibenkonfiguration erreicht 85–95 % Ausbeute innerhalb von ±10 % des Zielnetzes Dabei wird der spezifische Energieverbrauch unter 0,15 kWh/kg gehalten. Dieses Gleichgewicht wird durch die präzise Ausrichtung der Scheibengeometrie, Drehzahl und Spalteinstellungen erreicht und nicht durch rohes Schleifen.
Scheibengeometrieprofile und ihre Anwendungen
Pulverisierscheiben sind nicht austauschbar; Jedes Profil erzeugt eine unterschiedliche Bruchmechanik, die für bestimmte Materialklassen geeignet ist. Das Verständnis dieser Unterschiede vermeidet kostspielige Versuch-und-Irrtum-Tests und stellt eine gleichbleibende Produktqualität sicher.
| Disc-Typ | Beste Materialklasse | Typischer Mesh-Bereich | Entscheidender Vorteil |
|---|---|---|---|
| Gezahnt / Schlag | Spröde Mineralien, Keramik | 20–80 Maschen | Hoher Durchsatz, grobe Kontrolle |
| Gezahnt / Schere | Kunststoffe, Elastomere, Fasern | 40–200 Maschen | Sauberer Schnitt, minimale Wärmeentwicklung |
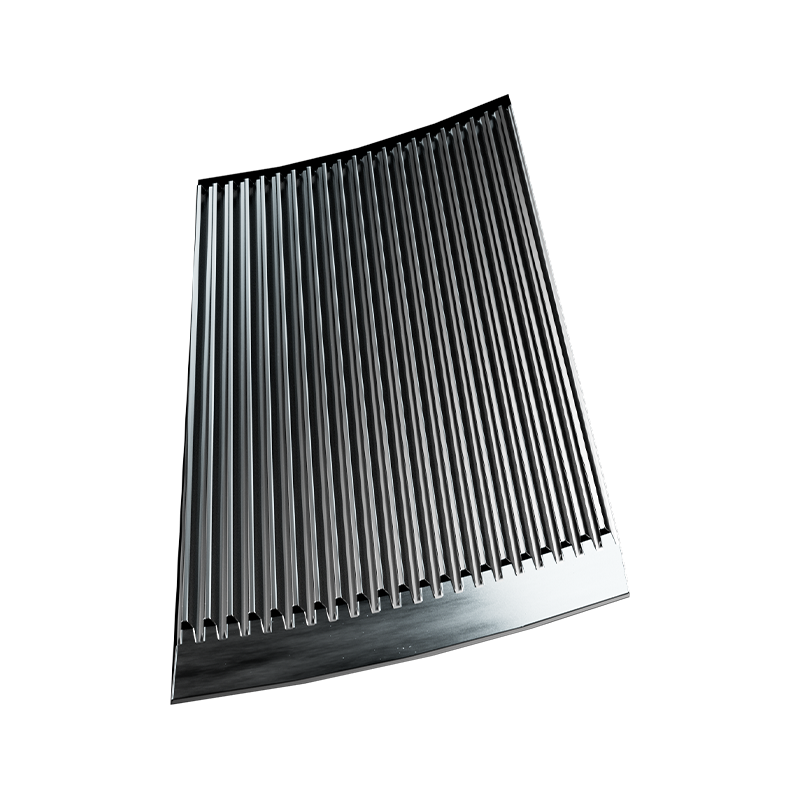
| Wellpappe / Abrieb | Lebensmittel, Chemikalien, Pigmente | 100–400 Maschen | Feines Pulver, schmales PSD |
| Glatt / Kompression | Wachsartige oder ölige Substanzen | Variabel | Verhindert Verstopfungen und Abplatzungen |
Warum gezackte Scheiben das Kunststoffrecycling dominieren
Diermoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15–30° Spanwinkel um Material sauber zu schneiden und zu erzeugen 60 % weniger Hitze als gezahnte Alternativen. Dieses Wärmemanagement verhindert das Schmelzen und erneute Agglomerieren, was die Hauptursache für Siebverstopfung bei der Kunststoffpulverisierung ist.
Materialauswahl für Verschleißfestigkeit und Kontaminationskontrolle
Die Scheibenmetallurgie wirkt sich direkt auf die Lebensdauer, die Produktreinheit und die Betriebskosten aus. Das optimale Material gleicht Härte und Zähigkeit basierend auf der Abrasivität des Ausgangsmaterials und den gesetzlichen Anforderungen aus.
- D2 Werkzeugstahl: Standardauswahl für allgemeines Schleifen; bietet gute Verschleißfestigkeit bei moderaten Kosten. Typische Lebensdauer von 800-1.200 Stunden auf nicht scheuernden Kunststoffen, bevor eine Oberflächenerneuerung erforderlich ist.
- Wolframkarbidbestückt: Unverzichtbar für kieselsäurereiche Mineralien, glasgefüllte Polymere oder Keramikpulver. Verlängert die Lebensdauer um 5-8x im Vergleich zu D2-Stahl, kostet aber im Voraus drei- bis viermal mehr. Begründet, wenn die Häufigkeit der Ausfallzeiten die monatlichen Intervalle überschreitet.
- Edelstahl (316L/420): Obligatorisch für Lebensmittel-, Pharma- und Chemieanwendungen, bei denen eine Eisenverunreinigung nicht akzeptabel ist. Geringere Verschleißfestigkeit als Werkzeugstahl, erfüllt aber die FDA/USP-Konformität. Erwarten 30–50 % kürzere Lebensdauer im Vergleich zu D2 unter äquivalenten Bedingungen.
- Keramikbeschichtet: Neue Option, die die Zähigkeit des Stahlsubstrats mit der Oberflächenhärte von Aluminiumoxid/Zirkonoxid kombiniert. Reduziert Metall-zu-Metall-Kontakt und statische Aufladung bei Feinpulveranwendungen. Am besten für <100 Mikron Ziele, bei denen elektrostatische Adhäsion zu Ertragsverlusten führt.
Lückenanpassung und Betriebsoptimierung
Die inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Festlegen der Baseline-Gap-Einstellungen
Beginnen Sie mit vom Hersteller empfohlenen Lücken als anfänglichen Sollwerten und verfeinern Sie sie dann empirisch. Beginnen Sie bei gewellten Scheiben mit einer Maschenweite von 200 bei 0,010–0,015 Zoll (0,25–0,38 mm) . In Schritten von 0,002 Zoll reduzieren und dabei die Stromaufnahme überwachen; a >15 % Stromspitze deutet auf Überschleifen oder Scheibenkontakt hin. Dokumentieren Sie den idealen Punkt, an dem der Ertrag ohne übermäßigen Stromverbrauch seinen Höhepunkt erreicht.
Kompensation des fortschreitenden Verschleißes
Wenn die Scheibenkanten stumpf werden, erhöht sich der effektive Schnittabstand, auch wenn der mechanische Spalt konstant bleibt. Implementieren Sie ein Verschleißverfolgungsprotokoll: Messen Sie alle Partikelgrößenverteilungen 50 Betriebsstunden und stellen Sie den Spalt um 0,001 bis 0,003 Zoll enger ein, um die Spezifikation beizubehalten. Wenn die Anpassung die Ziel-PSD nicht mehr wiederherstellt, planen Sie eine Oberflächenerneuerung oder einen Austausch. Wenn diese Drift ignoriert wird, können übergroße Partikel passieren, was nachgelagerte Prozesse verunreinigt und zur Ablehnung durch den Kunden führt.
Wartungsprotokolle zur Maximierung der Disc-Lebensdauer
Proaktive Wartung verlängert die Lebensdauer der Disc weit über reaktive Austauschzyklen hinaus. Die meisten vorzeitigen Ausfälle sind auf vermeidbare betriebliche Missbräuche und nicht auf normalen Verschleiß zurückzuführen.
- Tägliche Sichtprüfung: Überprüfen Sie das Gerät vor der Inbetriebnahme auf abgebrochene Zähne, gerissene Segmente oder eingebettete Fremdkörper. Eine einzelne Metallverunreinigung kann innerhalb von Minuten einen gesamten Disc-Satz zerstören.
- Überwachung der Lagertemperatur: Verschlissene Lager verursachen einen Axialschlag, der zu ungleichmäßigen Verschleißmustern der Scheiben führt. Ersetzen Sie die Lager, wenn die Temperatur übersteigt 70 °C über Umgebungstemperatur oder die Vibration überschreitet 4,5 mm/s RMS.
- Überprüfung des Kühlsystems: Stellen Sie sicher, dass die Luft- oder Wasserkühlkreisläufe frei sind. Überhitzung macht die Scheibenkanten weicher und beschleunigt den Verschleiß exponentiell; a 20°C Anstieg Eine über der Auslegungstemperatur liegende Temperatur kann die verbleibende Lebensdauer halbieren.
- Konsistenz der Vorschubgeschwindigkeit: Durch Hungerfütterung kommt es zu einem Kontakt von Scheibe zu Scheibe. Überfütterung führt zu Strömungsabrissen. Halten Sie die Belastung konstant 80-90 % der Nennstromstärke für optimale Trageeigenschaften.
- Geplanter Oberflächenerneuerung: Warten Sie nicht auf den völligen Misserfolg. Leichtes Schleifen bei 60-70 % Verschleißtiefe Stellt die Geometrie zu 20 % der Wiederbeschaffungskosten wieder her und verhindert katastrophale Schäden an den zugehörigen Komponenten.