

 中文简体
Funktion und entscheidende Rolle von Pulverisierscheiben
A Pulverisierscheibe ist eine rotierende Komponente mit hohem Verschleiß in Mühlen, die Druck- und Scherkräfte ausübt, um Schüttgüter wie Kohle, Kalkstein oder Mineralien in feines Pulver für die industrielle Verarbeitung zu zerkleinern. Diese Scheiben dienen als primäre Schnittstelle zwischen mechanischem Energieeintrag und Materialgrößenreduzierung und bestimmen direkt die Durchsatzeffizienz, die Partikelgrößenverteilung und die Betriebskosten. Die Verschleißraten der Scheiben liegen typischerweise zwischen 0,5 mm und 3 mm pro 1.000 Betriebsstunden Abhängig von der Abrasivität des Materials und der Scheibenmetallurgie sind sie das am häufigsten ersetzte Verbrauchsmaterial in Vertikalwalzenmühlen und Scheibenmahlwerken. Die Wahl der richtigen Scheibengeometrie, Legierungszusammensetzung und des Auftragungsmusters ist von entscheidender Bedeutung, um die Zielfeinheit aufrechtzuerhalten (z. B. 70–90 % durch 200 Mesh bei Kohle) und gleichzeitig ungeplante Ausfallzeiten und spezifischen Stromverbrauch zu minimieren.
Disc-Konfigurationen und anwendungsspezifische Designs
Pulverisierscheiben sind keine universellen Komponenten; Ihr Design muss den Eigenschaften des Aufgabematerials, dem Mühlentyp und den Produktionszielen entsprechen. Drei Hauptkonfigurationen dominieren industrielle Anwendungen:
- Flache Schleifscheiben: Wird in Raymond-Mühlen für weiche bis mittelharte Materialien (Kohle, Gips) verwendet. verfügen über austauschbare Auskleidungssegmente, die für eine kostengünstige Wartung mit einer Grundplatte aus Gussstahl verschraubt sind.
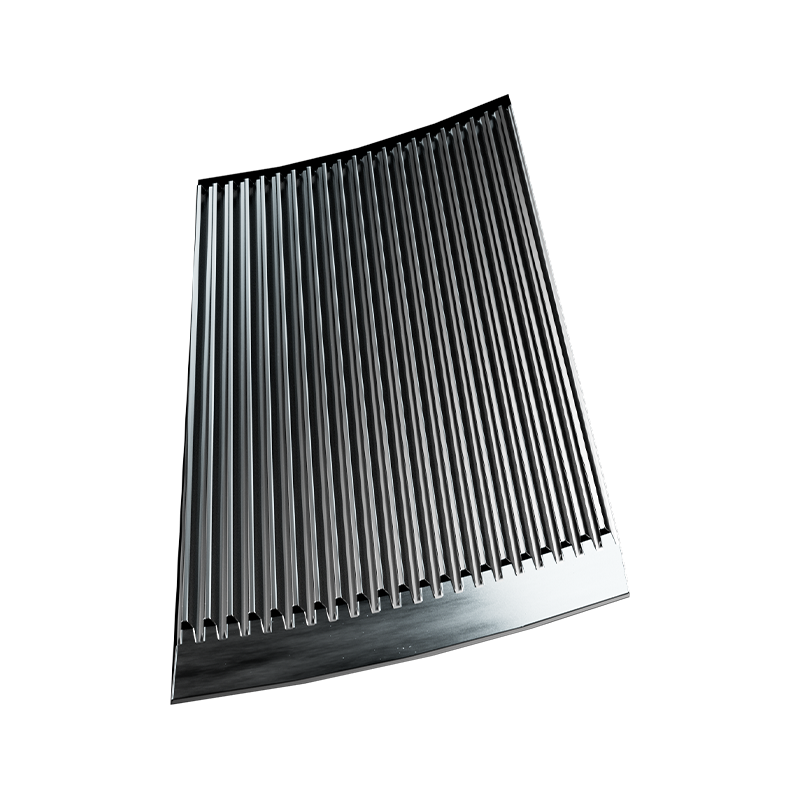
- Reifenförmige Scheiben: Einsatz in Loesche- und Pfeiffer-Vertikalwalzwerken für Zementrohmehl und Schlacke; Das gebogene Profil passt sich der Walzenkontur an und sorgt so für eine optimale Druckverteilung in der Walzenspaltzone über Durchmesser von 1.200 bis 2.000 mm.
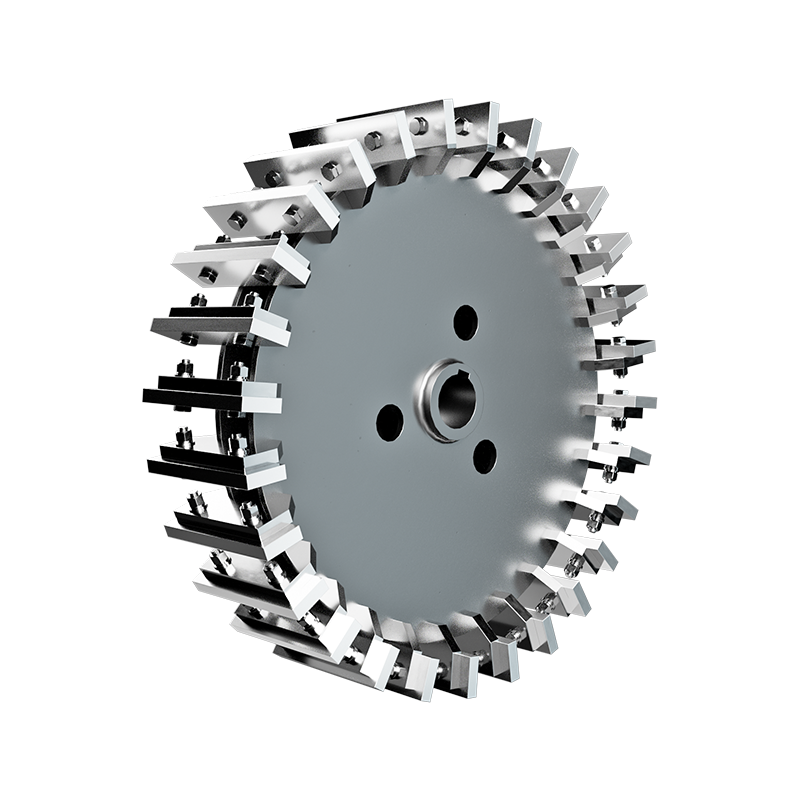
- Gezahnte/gezahnte Scheiben: Wird in Prallscheiben-Pulverisierern für die Kunststoff-, Chemie- und Lebensmittelverarbeitung verwendet. Ineinandergreifende Zähne erzeugen bei hitzeempfindlichen Materialien eine scherdominante Zerkleinerung bei 3.000–6.000 U/min.
Auswirkungen der Geometrie auf Leistungsmetriken
Die Topographie der Scheibenoberfläche hat direkten Einfluss auf die Schleifeffizienz. Gerillte oder geriffelte Muster erhöhen die Materialretentionszeit und das Rückführungsverhältnis, verbessern die Feinheitskontrolle, erhöhen aber die Leistungsaufnahme um 8–15 %. Glatte Profile reduzieren den spezifischen Energieverbrauch um 5–10 %, können jedoch zu gröberen Produktverteilungen führen. Moderne CFD-Modellierung (Computational Fluid Dynamics) ermöglicht benutzerdefinierte Nutgeometrien, die für bestimmte Ausgangsmaterialien optimiert sind und eine Ausbeute ermöglichen Durchsatzverbesserungen von 10–20 % gegenüber generischen Designs, ohne die Motorlast zu erhöhen.
Materialauswahl und Verschleißschutzstrategien
Die Langlebigkeit der Scheibe hängt vollständig von den metallurgischen Entscheidungen ab, die auf die abrasiven Bedingungen abgestimmt sind. Basismaterialien sorgen für strukturelle Integrität, während Oberflächenbehandlungen Erosion und Schlagermüdung widerstehen.
| Materialsystem | Härte (HRC/HV) | Beste Anwendung | Relativer Kostenfaktor |
|---|---|---|---|
| Ni-hartes Gusseisen | 45–55 HRC | Kohle, siliziumarme Mineralien | 1,0x (Basislinie) |
| Hochverchromtes Weißeisen | 58–65 HRC | Zementklinker, Eisenerz | 2,5–3,0x |
| Wolframcarbid-Overlay | 1.200–1.600 HV | Sand mit hohem Quarzgehalt, Bauxit | 4,0–6,0x |
| Keramik-Metall-Verbundwerkstoff | 1.800–2.200 HV | Extreme Abriebwirkung | 8,0–12,0x |
Wirtschaftlichkeit von Hartauftragschweißen im Vergleich zu Volllegierungen
Bei Scheiben mit großem Durchmesser (>1.500 mm) erweist sich die Aufpanzerung verschlissener Oberflächen mit Wolframcarbid-Schweißablagerungen oft als wirtschaftlicher als ein vollständiger Austausch. Eine ordnungsgemäß ausgeführte Überlagerung stellt die ursprünglichen Abmessungen wieder her 30–50 % der Kosten für eine neue Disc bei gleichzeitiger Verlängerung der Lebensdauer um 8.000–15.000 zusätzliche Stunden. Dieser Ansatz erfordert jedoch ein präzises Wärmemanagement während des Schweißens, um Risse im Grundmetall zu verhindern; Für Scheiben mit einer Dicke von mehr als 60 mm ist eine Spannungsabbau-Wärmebehandlung nach dem Schweißen obligatorisch.
Entscheidungskriterien für Verschleißüberwachung und Austausch
Proaktives Disc-Management verhindert katastrophale Ausfälle und sorgt für eine gleichbleibende Produktqualität. Zu den wichtigsten Indikatoren, die eine Inspektion oder einen Austausch auslösen, gehören:
- Erhöhung der Vibrationsamplitude: Ein Anstieg der Grundvibration um mehr als 25 % lässt auf ungleichmäßigen Verschleiß oder eine Lockerung des Segments schließen. Sofortige Abschaltung erforderlich, wenn die Beschleunigung 7,1 mm/s RMS gemäß ISO 10816-3 überschreitet.
- Abweichung der Leistungsaufnahme: Ein Anstieg des spezifischen Energieverbrauchs um mehr als 10 % über den Ausgangswert weist auf eine verringerte Schleifeffizienz aufgrund der verschlissenen Profilgeometrie hin.
- Produktfeinheitsdrift: Eine grobe Fraktion (200 Mesh), die trotz Anpassungen des Klassierers die Spezifikationsgrenzen überschreitet, weist auf eine unzureichende Kompressionszonentiefe hin.
- Schwellenwerte für die visuelle Inspektion: Die maximal zulässige Verschleißtiefe variiert je nach Design; Typische Grenzwerte liegen bei 40–60 mm für flache Scheiben und 25–35 mm für Reifenprofile, bevor die Aufbereitung unwirtschaftlich wird.
Implementieren Sie bei geplanten Ausfällen eine Ultraschall-Dickenkartierung, um den Verschleißfortschritt quantitativ zu verfolgen. Die Dokumentation der Verschleißraten im Vergleich zur verarbeiteten Tonnage ermöglicht eine vorausschauende Ersatzplanung und reduziert so die Ausfallzeit bei Notfällen um durchschnittlich 60–80 Stunden jährlich Promille gemäß Branchen-Benchmark-Studien.