

 中文简体
Eine Rotationsformanlage wechselt den Harzlieferanten und innerhalb einer Woche beginnt das Pulver über der Förderschnecke eine Brücke zu bilden. Die übliche Reaktion besteht darin, es stärker zu trocknen, einen Rüttler an den Trichter zu schrauben oder das neue Harz einzufüllen. Ein Pulverfließfähigkeitstest ersetzt dieses Raten durch Zahlen, die Sie in eine Kaufspezifikation schreiben können.
Der Test misst, wie sich ein loses Pulver unter den Belastungen verhält, denen Ihre Ausrüstung ausgesetzt ist, und nicht, wie es in einer Tüte aussieht oder sich zwischen Ihren Fingern anfühlt. Zwei Pulver mit identischen Siebergebnissen können sehr unterschiedlich ausgetragen werden, und die Lücke ist meist messbar, lange bevor es zu einer Ausschusscharge kommt.
Was ein Pulverfließfähigkeitstest tatsächlich misst
Fließfähigkeit ist die Fähigkeit eines Pulvers, sich so zu bewegen, wie es von einem bestimmten Gerät benötigt wird: aus einem Trichter, durch eine Förderschnecke, durch eine Form, in einen Extruder. Diese Definition ist bewusst gerätespezifisch, weshalb eine einzelne Zahl selten eine Diskussion zwischen Lieferant und Kunde entscheidet.
- Zusammenhalt – wie stark sich Teilchen ohne äußere Belastung aneinander festhalten. Feinstaub, Feuchtigkeit und Oberflächenklebrigkeit erhöhen den Wert.
- Innere Reibung – Widerstand, wenn Partikel aneinander vorbeigleiten. Eckige, gefräste Partikel erzeugen mehr davon als abgerundete.
- Wandreibung – Widerstand, wo Pulver auf Stahl trifft, der darüber entscheidet, ob ein Trichter einen 60-Grad-Kegel oder einen 70-Grad-Kegel benötigt.
- Kompressibilität und Permeabilität – Wie stark ändert sich die Schüttdichte unter Belastung und wie leicht bewegt sich die Luft durch das Bett? Beide beeinflussen Überschwemmungen und Rattenlöcher.
Die Bedingungen sind genauso wichtig wie die Methodee. Ein bei einer Konsolidierung von 10 kPa aufgezeichnetes Ergebnis sagt wenig über die Entladung bei 1 kPa in einem flachen Trichter aus. Geben Sie neben dem Durchflusswert immer auch die Spannung, den Feuchtigkeitsgehalt und die Partikelgrößenverteilung an; Ohne sie kann die Zahl nicht reproduziert oder verglichen werden.
Testmethoden und was jede einzelne zurückgibt
Die meisten Labore wählen zwischen einem schnellen Indextest für Routineprüfungen und einem Schertest für Designarbeiten. Die folgende Tabelle zeigt, was die gängigen Methoden tatsächlich liefern.
| Method | Was es zurückgibt | Praktische Hinweise |
|---|---|---|
| Ruhewinkel | Haufenwinkel in Grad | Schnell und günstig; Keine Spannungskontrolle und empfindlich gegenüber der Gießtechnik |
| Klopfdichte, Carr-Index, Hausner-Verhältnis | Kompressibilität in Prozent oder ein Verhältnis | Zehn Minuten mit einem Messzylinder; blind für Reibung und Durchlässigkeit |
| Öffnungs- oder Trichterfluss | Sekunden, um einen Standardbecher zu leeren | Gut für Granulat; kohäsive Kunststoffpulver verstopfen oft einfach |
| Scherzelle, direkt oder Ring (ASTM D6128, ASTM D6773) | Zusammenhalt, flow function, internal and wall friction angles | Grundlage für die Trichterkonstruktion; geschulter Bediener und einige hundert Gramm Probe |
| Dynamische Rheometrie | Energie oder Drehmoment pro Blattzyklus | Gut für Ranking- und Belüftungsstudien; nicht auf Silobauweise übertragbar |
| Rotierende Trommel oder Lawine | Lawinenwinkel und -ausbreitung | Eignet sich für den Fluss dünner Schichten, z. B. für die Verteilung von Pulver in einer Form |
| Wandreibung | Wandreibung angle against a named steel | Benötigt das echte Wandmaterial und die Oberflächenbeschaffenheit |
Zwei praktische Hinweise. Trichtermethoden, die für Granulat gut funktionieren, verstopfen häufig mit kohäsiven Kunststoffpulvern, sodass ein verstopfter Trichter eher ein Ergebnis als ein fehlgeschlagener Test ist. Scherzellendaten sind nur so gut wie die Probenvorbereitung: Durch übermäßiges Trocknen einer Probe kann ein grenzwertiges Pulver weitaus besser aussehen, als es sich auf dem Anlagenboden verhält.
Zahlen in eine Pass- oder Fail-Linie umwandeln
In Normen und Lehrbüchern veröffentlichte Grenzwerte sind Konventionen, die aus großen Stichprobenmengen abgeleitet wurden, und keine physikalischen Gesetze. Sie sind als Screening-Filter nützlich und sollten niemals der einzige Satz in einer Spezifikation sein.
| Indikator | Frei fließend (typisch) | Kohäsiv (typisch) |
|---|---|---|
| Hausner-Verhältnis | unter 1,25 | über 1,40 |
| Carr-Kompressibilitätsindex | unter 15 Prozent | über 25 Prozent |
| Ruhewinkel | unter 30 Grad | über 40 Grad |
| Strömungsfunktion ff (Scherzelle) | über 10 | unter 4 |
Lesen Sie die Flow-Funktion sorgfältig durch. In einem richtig dimensionierten Trichter lässt sich normalerweise ein Pulver zwischen etwa 4 und 10 verarbeiten; unter 4 ist mit einer Wölbung zu rechnen; unter 2 bewegt sich das Material nur durch Belüftung, Vibration oder mechanische Unterstützung. Behalten Sie die Konsolidierungsspannung im Auge, denn ein bei 20 kPa getestetes kohäsives Pulver ist nicht mit einem bei 1 kPa getesteten freifließenden Pulver vergleichbar.
Geben Sie für eine Kaufspezifikation eine Indexmethode für routinemäßige Chargenprüfungen und einen Schertest für die Qualifikationsprobe an und geben Sie dann im selben Dokument die Konditionierungsroutine, die Testspannung und den akzeptablen Bereich an.
Warum gemahlene Kunststoffpulver ein Sonderfall sind
Die Form ist wichtiger als die mittlere Größe. Ein Pulverisierer schneidet und schert, so dass die Ausgabe eckig ist und normalerweise einen plattenförmigen Anteil enthält. Die ineinandergreifende Reibung ist daher höher als bei einem sprühgetrockneten oder kristallisierten Pulver mit demselben D50-Wert, und zwei Proben können eine mittlere Größe haben, sich aber im selben Trichter völlig unterschiedlich verhalten.
Bußgelder dominieren das Verhalten. Bei Rotationsformsorten reicht oft ein geringfügiger Anstieg im Bereich unter 100 Mikron aus, um das Hausner-Verhältnis von etwa 1,2 in den Bereich von 1,35 bis 1,45 zu verschieben, wo die Brückenbildung beginnt. Geben Sie die Partikelgrößenverteilung und das Strömungsergebnis zusammen an, niemals eines ohne das andere.
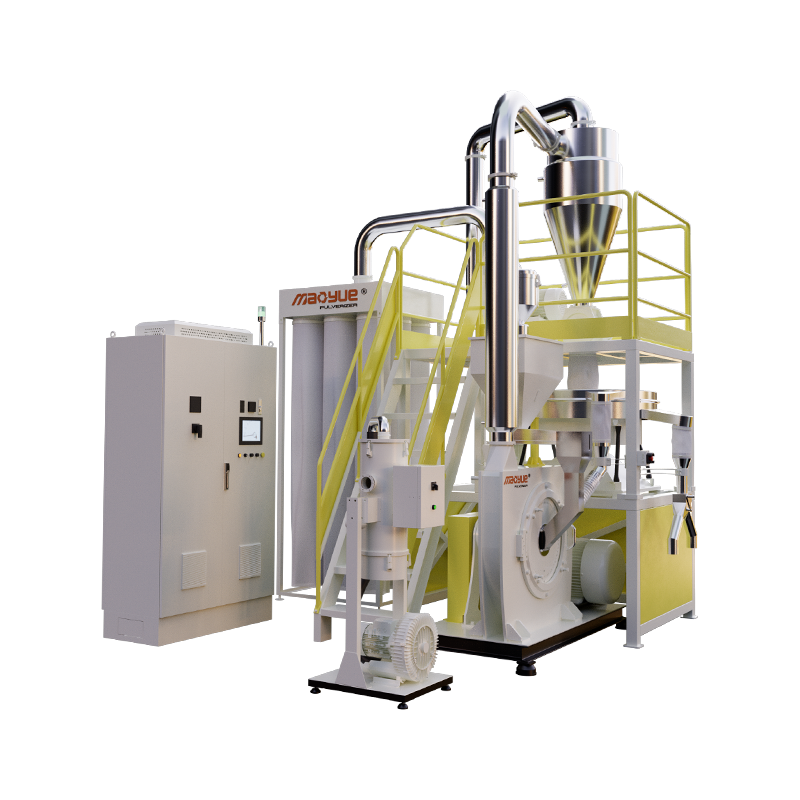
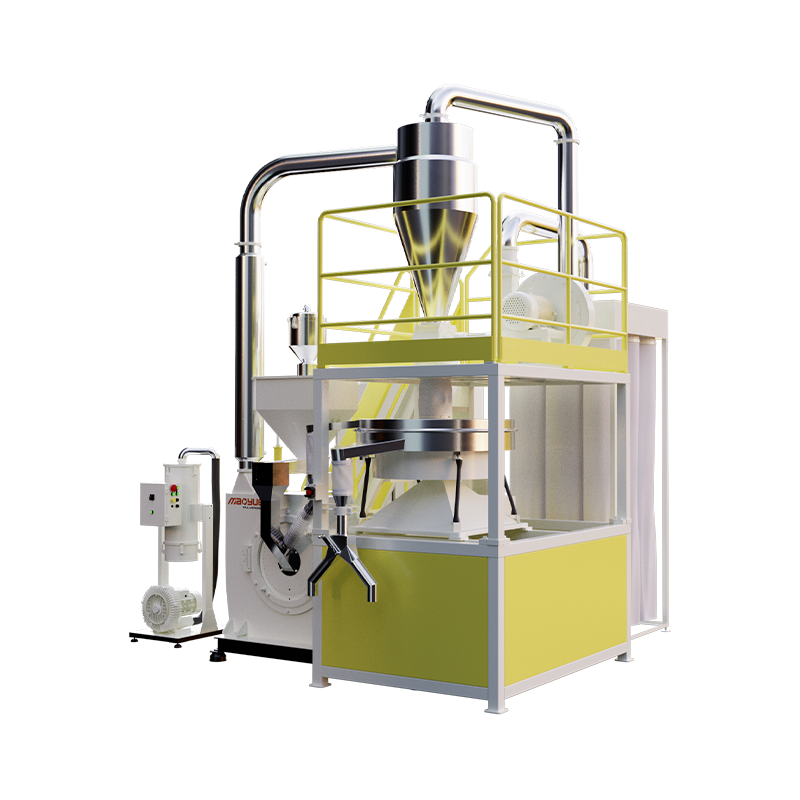 PE-Rotomolding-Pulverpulverisierer Modell 600 Ein 600-mm-Scheibenpulverisierer für PE-Rotationsformpulver mit einstellbarer Feinheit und temperaturgesteuertem Mahlen für eine konsistente, flussorientierte Produktion. Produkt anzeigen →
Die Chemie fügt ihre eigenen Effekte hinzu. Polyamid nimmt Feuchtigkeit aus der Luft auf und wird innerhalb weniger Stunden nach dem Mahlen spürbar kohäsiver. Polypropylen ist weniger hygroskopisch, erzeugt aber bei der pneumatischen Förderung statische Aufladung, was aus einem völlig anderen Grund das gleiche Symptom, nämlich Kleben und Lochbildung, hervorruft.
Formulierte Verbindungen sind noch schwieriger. Masterbatch und hochgefüllte Compounds tragen Wachse, Stearate und Pigmentagglomerate auf der Partikeloberfläche. Die Durchflussergebnisse können von Charge zu Charge abweichen, selbst wenn das Basisharz und die Mühleneinstellungen nicht geändert wurden. Deshalb ist eine gelagerte Referenzprobe der nützlichste Gegenstand im Labor.
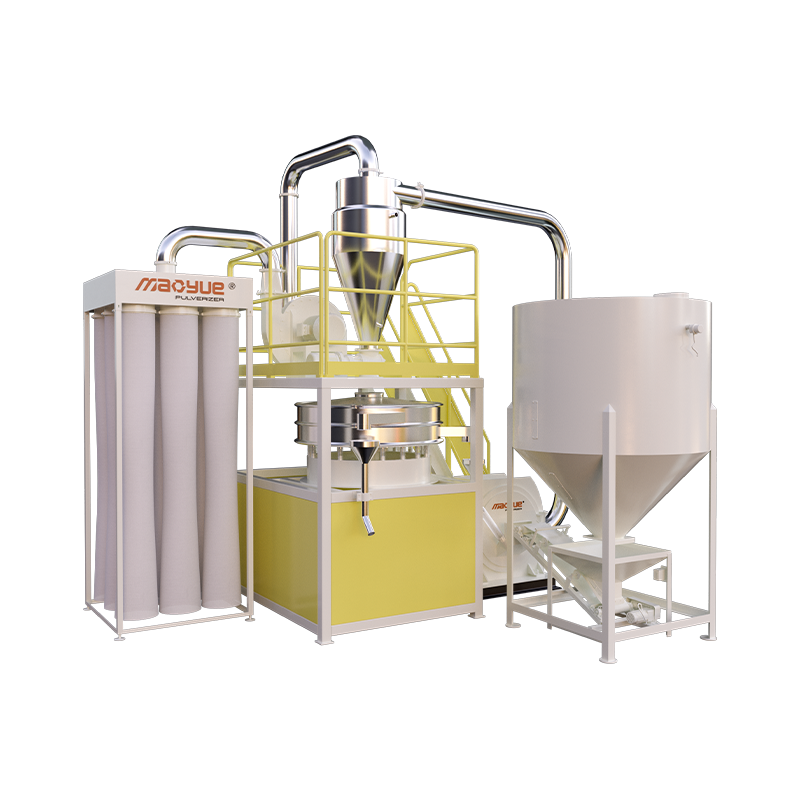
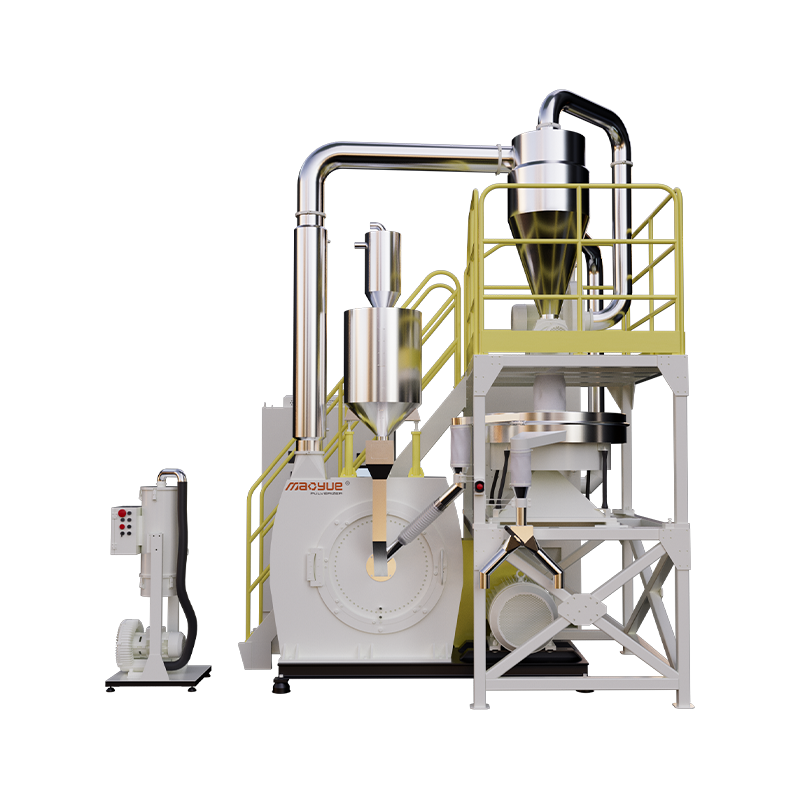 Hochleistungs-Masterbatch-Pulverisierer der Serie 800 Für Masterbatch- und Füllmischungslinien, bei denen es auf den Chargenfluss ankommt, bietet dieser Pulverisierer mit hoher Kapazität eine Inverter-Geschwindigkeitsregelung und eine doppelte Kühlung. Produkt anzeigen →
Vom Testergebnis bis zur Einstellung des Pulverisierers
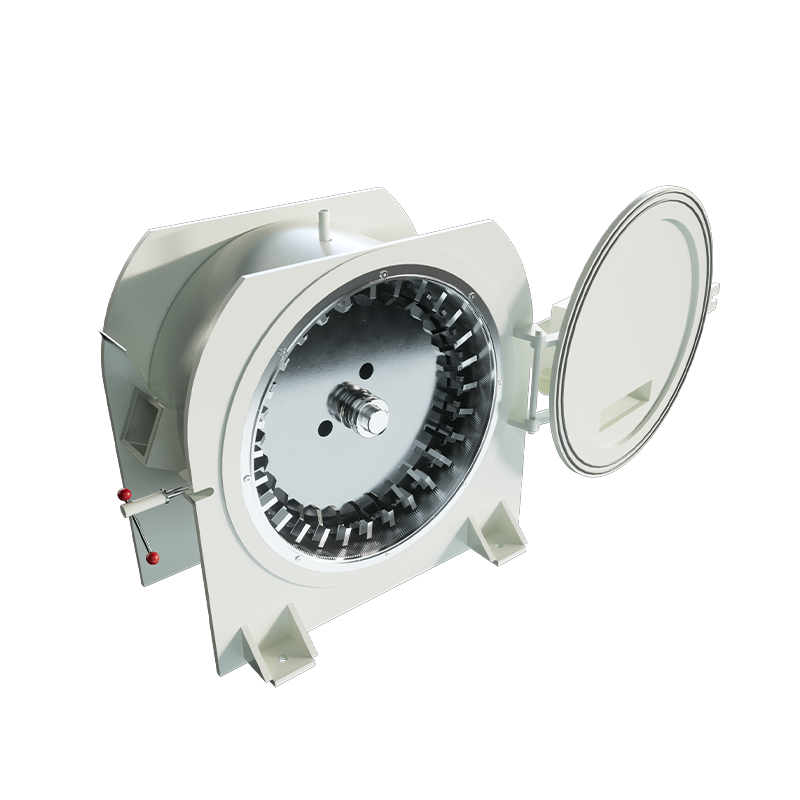
Durchflussdaten werden nützlich, wenn sie auf eine Maschinenanpassung hinweisen. Steigt die Kohäsion, weil der Feinanteil gewachsen ist, liegt die Ursache meist in der Klassierung, dem Siebzustand, der Vorschubgeschwindigkeit oder dem Abstand und der Schärfe der Mahlelemente. Der Zustand und das Design des Schleifscheibe verschiebt die gesamte Verteilung, daher sollte nach einem Messer- oder Scheibenwechsel immer eine erneute Durchflussprüfung erfolgen und nicht davon ausgegangen werden, dass die Leistung unverändert bleibt.
Auch die thermische Vorgeschichte zählt. Das Mahlen von Polyamid und Polypropylen bei Umgebungstemperatur ohne flüssigen Stickstoff hält die Betriebskosten niedrig, ein Heißmahlen kann jedoch die Partikeloberflächen runden und leicht verschmelzen lassen. Dies kann den Austrag verbessern und gleichzeitig die Schüttdichte und Dispergierbarkeit verringern, sodass beide Eigenschaften zu den Akzeptanzkriterien gehören. Geräte, die für die Verarbeitung bei Raumtemperatur ausgelegt sind, berücksichtigen diesen Kompromiss in der Kühl- und Zufuhrkonstruktion.
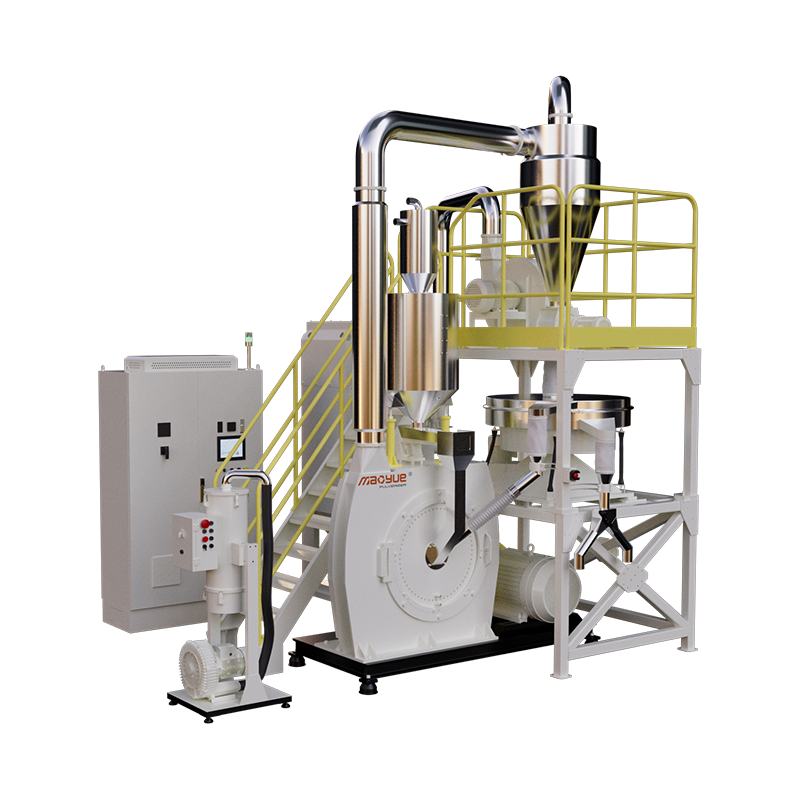 800PA/PP energiesparender Kunststoff-Pulverisierer bei Raumtemperatur Für das Mahlen von PA/PP, bei dem die Wärmeentwicklung die Pulverqualität beeinflusst, kombiniert dieser Pulverisierer bei Raumtemperatur eine hohe Kapazität mit einer Zweikreiskühlung und einer Temperaturregelung von ±2 °C. Produkt anzeigen →
Daraus ergibt sich ein einfacher Wartungsanstoß: Testen Sie das erste produzierte Pulver nach einem neuen Messersatz und wiederholen Sie es dann in festgelegten Abständen. Wenn die Kohäsion oder der Feinanteil über den vereinbarten Bereich hinausgeht, muss das Werkzeug überprüft werden. Das kostet weitaus weniger als ein abgelehntes Produktionslos und macht den Durchflusstest zu einem Planungstool und nicht zu einer Post-Mortem-Analyse.
Probenahme, Konditionierung und ein Testplan, den Sie nächste Woche ausführen können
Die schlechteste Reproduzierbarkeit ist meist auf die Probenahme zurückzuführen, nicht auf Instrumente. Nehmen Sie die Probe aus dem tatsächlichen Prozessstrom und nicht von der Oberseite eines Beutels, verschließen Sie sie sofort und zeichnen Sie neben dem Durchflusswert auch Feuchtigkeit, Schüttdichte und Partikelgrößenverteilung auf. Wenn Sie die Maschinenoptionen immer noch eingrenzen, finden Sie in dieser Übersicht Folgendes Pulverisierertypen und Kauftipps ist ein sinnvoller Ausgangspunkt, bevor Sie sich auf eine Spezifikation festlegen.
- Definieren Sie zunächst die Entscheidung: Trichterdesign, Chargenannahme oder Überwachung des Werkzeugverschleißes.
- Konditionieren Sie die Proben 24 Stunden lang bei 23 Grad Celsius und 50 Prozent relativer Luftfeuchtigkeit und überprüfen Sie dann die Feuchtigkeit erneut.
- Führen Sie die ausgewählte Indexmethode dreimal pro Probe aus und geben Sie den Mittelwert und den Bereich an. Unterschiede unter etwa 10 Prozent sind normalerweise Rauschen.
- Testen Sie die Qualifikationsprobe in einer Scherzelle bei der in Ihrer Ausrüstung gemessenen oder geschätzten Konsolidierungsspannung.
- Nach einer, vier und zwölf Wochen Lagerung erneut testen, um Zeitverfestigung und Zusammenbacken zu erkennen.
- Bewahren Sie von jeder genehmigten Charge eine versiegelte Referenzprobe auf, damit zukünftige Vergleiche eine Grundlage haben.
Das Fließverhalten ist eines der wenigen Qualitätsmerkmale, die Sie messen können, bevor ein einzelnes Teil geformt wird, und es ist im Vergleich zu einer Ausschusscharge kostengünstig. Wählen Sie die Methode, die der vor Ihnen liegenden Entscheidung entspricht, zeichnen Sie jedes Mal die Bedingungen auf und beobachten Sie den Trend über die Lose hinweg. Die Fahrtrichtung verrät Ihnen mehr als jede einzelne Lesung.