

 中文简体
Stellen Sie sich eine Rotationsformerei vor, deren Teile entlang der Schweißnaht immer wieder versagen. Der Pulverisierer läuft mit seiner Nennleistung, die Messer wurden letzten Monat ausgetauscht und der Bediener führt sauberes PE-Mahlgut zu. Das Problem ist nicht der Durchsatz. Es ist die Partikelgrößenverteilung des Pulvers, das die Mühle verlässt: Grobe Körner schmelzen zu langsam, feine Körner tragen Pigmente und Stabilisatoren weg und die Form füllt sich ungleichmäßig. Das ist der Punkt, an dem Kunststoff-Schleifgeräte nicht mehr nur ein Massenartikel sind, sondern zu einer Prozessentscheidung werden.
Die praktische Schlussfolgerung kommt zuerst: Passen Sie die Mahlkapazität an das engste Partikelgrößenfenster an, das Ihr nachgelagerter Prozess akzeptiert, und vergleichen Sie erst dann die Tonnagewerte. Zwei Maschinen mit identischen Produktionszahlen können sich sehr unterschiedlich verhalten, wenn man sie nebeneinander stellt, was die Pulververteilung, den Umgebungs- und den kryogenen Betrieb sowie die Abnutzungsgeschwindigkeit ihrer Schaufeln und Scheiben betrifft. In den folgenden Abschnitten wird erläutert, woher diese Unterschiede kommen und wie Sie sie bepreisen, bevor Sie eine Bestellung unterzeichnen.
Wenn Sie sich zunächst an den Kategorien orientieren möchten, klicken Sie hier Allgemeiner Leitfaden zu Kunststoff-Pulverisierertypen und Kauftipps deckt die wichtigsten Maschinenfamilien ab, bevor Sie sich auf ein einzelnes Modell beschränken.
Zuerst das Mahlen bei Umgebungstemperatur: Der Flüssigstickstoff-Werbeartikel, den die meisten Käufer vermissen
Das Pulverisieren bei Raumtemperatur ist die Standardwahl für PE, PVC, PA und PP, und der Grund ist eher rechnerischer Natur als Präferenz. Beim kryogenen Mahlen wird ein Polymer durch die Injektion von flüssigem Stickstoff in die Mühle spröde gehalten. Bei zähen PA- und PP-Typen kann der Verbrauch bei etwa einem Kilogramm Stickstoff pro verarbeitetem Kilogramm Polymer liegen. Bei Industriegaspreisen fallen diese Kosten Jahr für Jahr für jedes Kilo Pulver an, das Sie herstellen, ohne dass das Teil, das Sie letztendlich formen, verbessert wird.
Umgebungsmühlen steuern die Wärme stattdessen durch Rotorgeometrie, Luftstrom und Durchsatzdisziplin. Der Kompromiss ist real: Zu aggressiv dosieren und das Pulver verschmiert auf der Scheibe, verfärbt sich oder macht das Sieb blind. Die sinnvolle Regel lautet nicht „niemals kryogen“, sondern „kryogen nur, wenn das Mahlen bei Umgebungstemperatur das Material nicht unterhalb seines Erweichungsbereichs halten kann“. Niedrig schmelzende, hochdehnungsfähige Verbindungen bleiben die Ausnahme; Standard-PE, PP, PA und Hart-PVC sind es nicht.
Ein praktischer Test ist ein Versuch mit Ihren eigenen Flocken. Wenn eine Umgebungsmaschine die Leistung auf Ihrem Zielnetz hält, ohne Temperaturalarme oder Blendung des Bildschirms, wird die Stickstoffrechnung nie angezeigt. Raumtemperaturgeräte wie die PA/PP 500-Klasse, die ausdrücklich für den Betrieb ohne flüssigen Stickstoff ausgelegt ist, sind zunächst einen Benchmark wert, da sie die größten wiederkehrenden Kosten aus dem Vergleich entfernen.
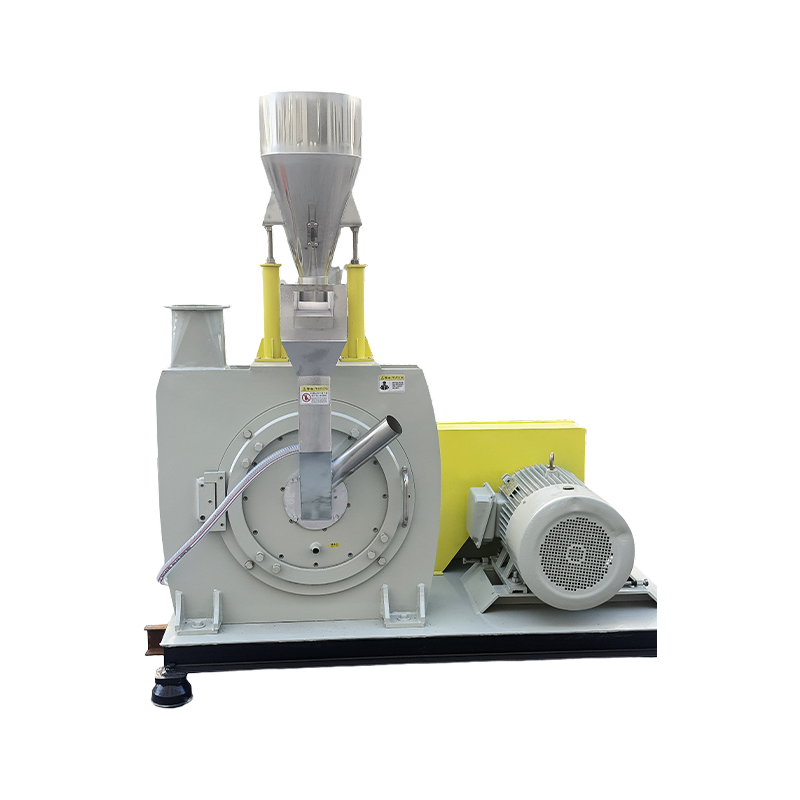
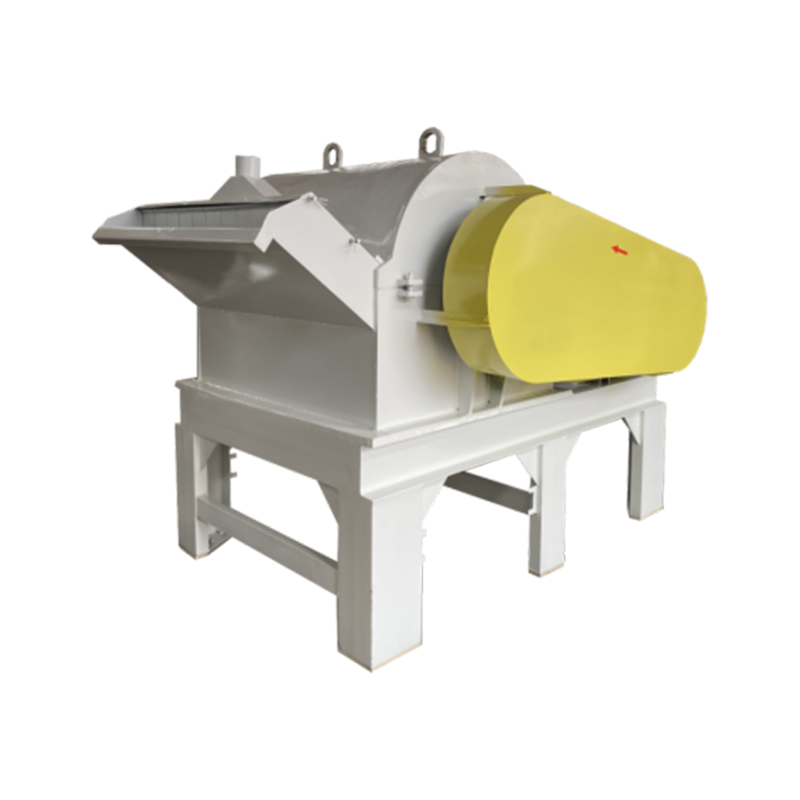
 500PA/PP-Umgebungstemperaturmühle zum Pulverisieren von PA und PP Umgebungszerstäuber aus PA/PP, der für den Betrieb ohne flüssigen Stickstoff ausgelegt ist; Ein Benchmarking lohnt sich für Recycling oder Forschung und Entwicklung, wo die Stickstoffkosten dominieren. Produkt anzeigen →
Ein Vorbehalt, den es klar zu erwähnen gilt: Beim Umgebungsschleifen werden die Kosten vom Gas auf die Verschleißteile und den Kühlluftstrom verlagert. Wenn Ihr Material abrasiv oder stark gefüllt ist, planen Sie eine häufigere Klingenwartung ein, bevor Sie sich über die Einsparungen freuen.
Dimensionierung der Maschine auf das Material, nicht nur auf die Tonnage
Modellnummern in dieser Geräteklasse spiegeln im Allgemeinen eine Rotor- oder Scheibendurchmesserklasse wider, nicht eine garantierte Leistung in Kilogramm pro Stunde. Die Leistung hängt von der Futterform, der Schüttdichte, der Zielmasche und davon ab, wie viel Feinanteil Sie tolerieren möchten. Verwenden Sie die folgende Tabelle als Screening-Tool und bestätigen Sie dann die tatsächlichen Zahlen bei einem Versuch.
| Materialfamilie | Typische Modellreihe | Was man in der Größenklasse normalerweise kauft |
|---|---|---|
| PE für Rotationsformen | 500, 600, 800 | Höhere Leistung und engere Verteilung; Größere Klassen eignen sich für Betriebe, die im Mehrschichtbetrieb und mit mehreren Formen gleichzeitig arbeiten. |
| Masterbatch- und Polymercompounds | 500, 600, 800 | Feinmahlung von Farbkonzentraten mit kontrolliertem Feinanteil, sodass Dispersion und Farbstärke wiederholbar bleiben. |
| PA und PP | 500, 600, 800, Umgebungstemperatur | Mahlen bei Raumtemperatur ohne flüssigen Stickstoff; Verschleißfeste und energiesparende Varianten erscheinen in den Klassen 600 und 800. |
| PVC | 500, 700, 800, 850, 900 | Die breiteste Streuung, von grober Zerkleinerung bis hin zu feinem Pulver; Maschinen der 850er-Klasse sind als verschleißfeste Maschinen der 900er-Klasse als Feinpulvermaschinen positioniert. |
Insbesondere beim Rotationsformen ist die Gleichmäßigkeit wichtiger als die Spitzenleistung. Eine Maschine, die ein schmales Band um Ihr Zielnetz erzeugt, füllt Formdetails und löst gleichmäßiger als eine größere Einheit, die am Limit läuft. Konfigurationen mit hoher Gleichmäßigkeit, wie etwa das Rotationsformmodell der 600er-Klasse, werden normalerweise dort spezifiziert, wo sowohl die Wandstärkenkonsistenz als auch die Zykluszeit unter Druck stehen.
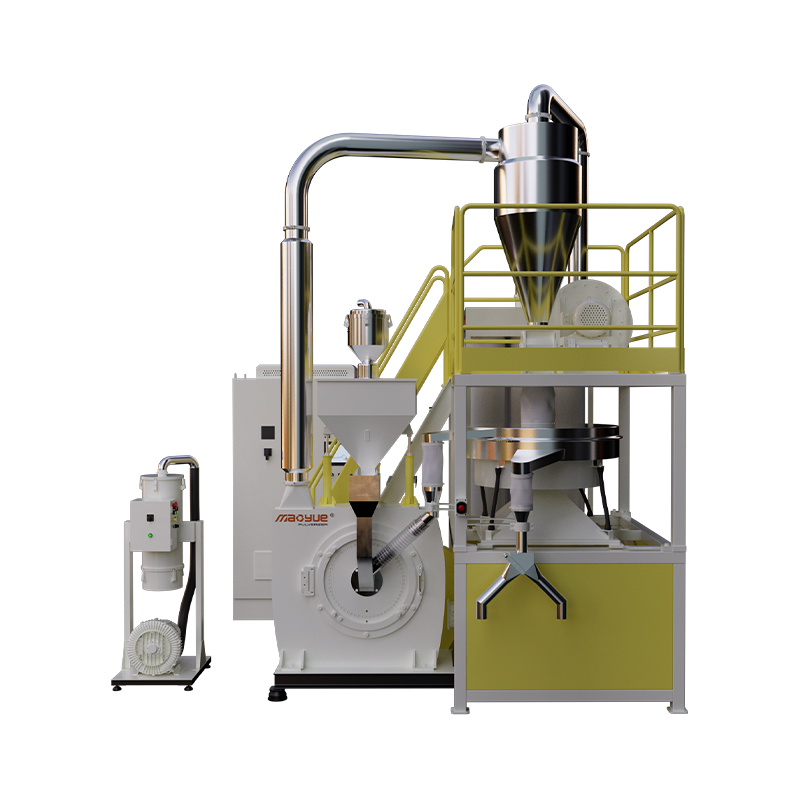
 600-Typ-PE-Rotomolding-Pulverpulverisierer für hohe Gleichmäßigkeit PE-Rotomolding-Pulverisierer für mittlere bis große Hersteller, geeignet für die kontrollierte Pulververteilung, bei der es auf Wanddickenkonsistenz und Zykluszeit ankommt. Produkt anzeigen →
Die Partikelgrößenverteilung ist die Spezifikation, die selten in einem Angebot erscheint
Wenn Sie drei Lieferanten nach „35-Mesh-Pulver“ fragen, erhalten Sie möglicherweise drei verschiedene Produkte. Ein Siebschnitt mit einer Maschenweite von 35 beträgt ungefähr 500 Mikrometer, aber die nützliche Frage ist, welcher Anteil der Charge über und unter dieser Linie liegt. Beim Rotationsformen wird im Allgemeinen eine Pulvermasse zwischen etwa 200 und 500 Mikrometern mit einem kontrollierten Feinanteil benötigt. Zu viele grobe Körner führen dazu, dass die Formecken unterfüllt bleiben; Zu viele Feinpartikel führen dazu, dass Zusatzstoffe für die Staubsammlung verloren gehen und es zu Blasenbildung in dicken Abschnitten kommt.
Zwei Messmethoden sind üblich und stimmen nicht perfekt überein. Die Siebanalyse ist kostengünstig, weit verbreitet und gut für Routinekontrollen geeignet. Die Laserbeugung ergibt eine vollere Verteilungskurve und fängt den unter 100 Mikrometer großen Schwanz auf, den Siebe tendenziell nicht ausreichend anzeigen. Was auch immer Sie verwenden, legen Sie die Methode in der Kaufspezifikation fest, sodass „innerhalb der Toleranz“ sechs Monate später für beide Parteien dasselbe bedeutet.
Bei feinen Pulveranwendungen wird die Gesamtverteilung nach unten verschoben. Masterbatch- und PVC-Compound-Arbeiten, bei denen es auf die Verteilung und den Fluss in einen Mischer ankommt, erfordern oft engere Oberschnitte und geringere Feinanteile. Dabei handelt es sich sowohl um ein Maschinenkonstruktions- als auch um ein Betriebsproblem, da die Scheibengeometrie, die Spalteinstellung und das Verhalten des Klassierers alle die Kurve formen.
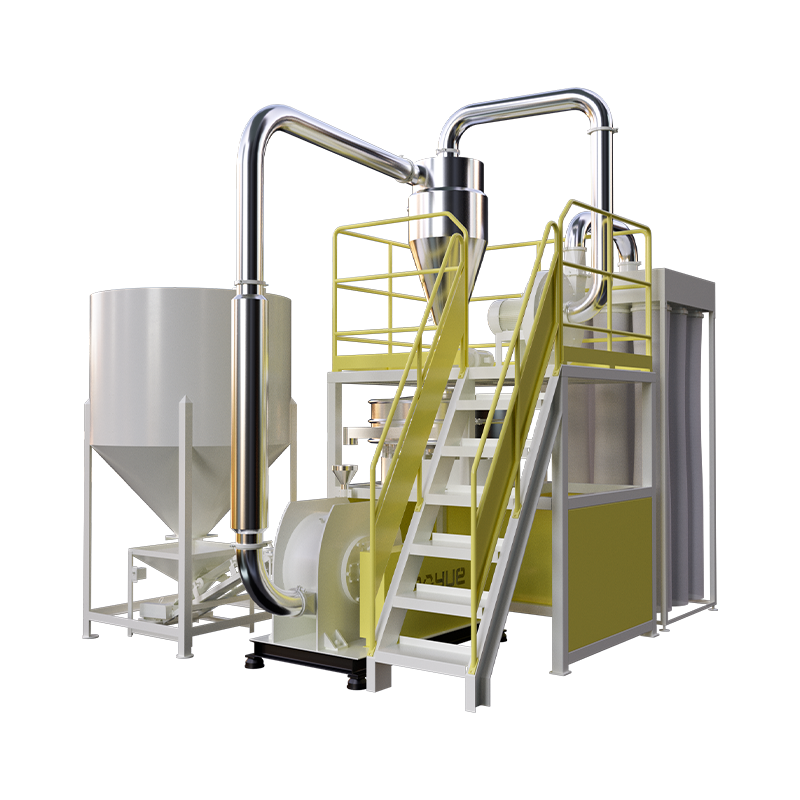
 Modell 900 PVC-Feinpulverzerkleinerer für die Zerkleinerung großer Mengen Feiner PVC-Pulverisierer für Verbindungen mit hohem Abrieb oder stark gefüllten Verbindungen, bei denen eine gleichmäßige Pulververteilung und langfristige Verschleißkosten die Produktionsökonomie beeinflussen. Produkt anzeigen →
Klingen, Scheiben und Rotoren: Wo die laufenden Kosten tatsächlich leben
Mahlgeräte werden anhand des Pulvers beurteilt, das sie im ersten Monat herstellen, und danach, wie viel es kostet, dieses Pulver im zwanzigsten Monat weiterhin herzustellen. Klingen, Scheiben und Rotoren aus legiertem Stahl sind Verbrauchsmaterialien und ihre Lebensdauer hängt von der Abrasivität des Materials, dem Füllstoffgehalt, der Spaltdisziplin und davon ab, wie sorgfältig der Rotor nach jedem Wechsel ausgewuchtet wird.
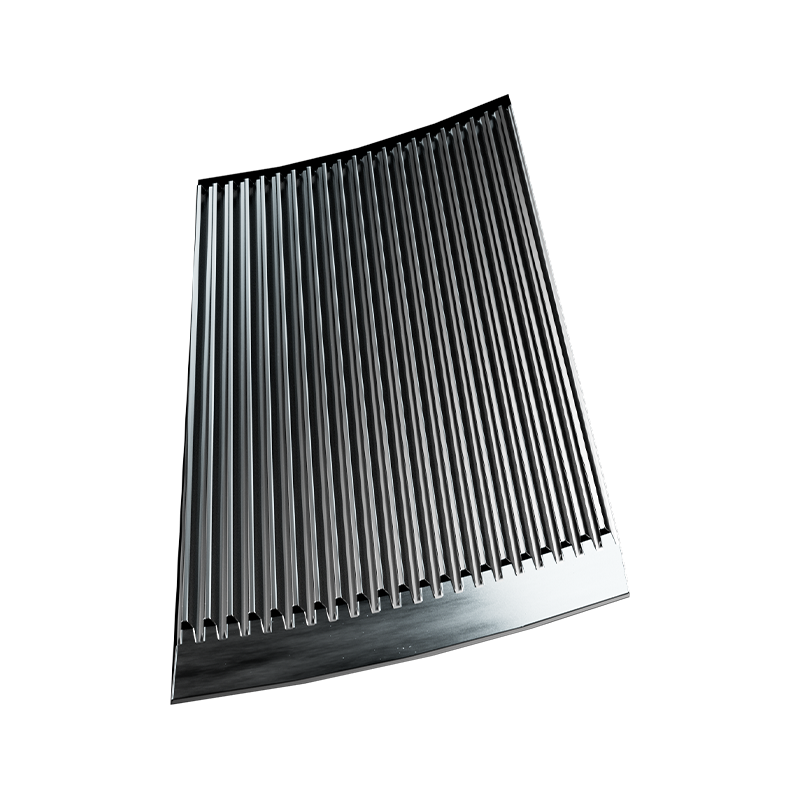
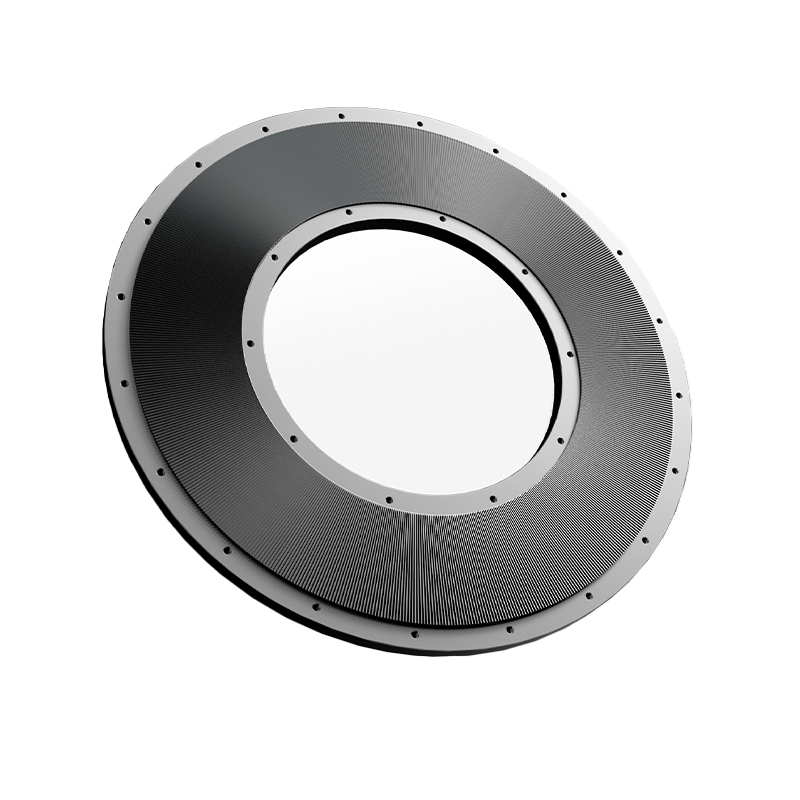
In dieser Kategorie tauchen immer wieder zwei Scheibendesigns auf. Eine Doppelzahnscheibe erhöht die Scherung und eignet sich für Materialien, die eine aggressive Zerkleinerung erfordern; Eine integrierte Scheibe tauscht etwas Biss gegen Stabilität und gleichmäßigen Verschleiß. Die Wahl zwischen ihnen ist eine Frage Ihres Ausgangsmaterials und Ihres Wartungsplans und nicht der Frage, welches allgemein besser ist. Die gleiche Logik gilt für Klingenstahl: Härtere Kanten halten den Spalt länger, splittern aber leichter gegen Fremdmetall.
Klingenmaterialqualitäten, Kantengeometrie und Nachschärfintervalle werden hier ausführlicher behandelt Materialien und Wartungsanleitung für Pulverisierklingen , das lesenswert ist, bevor Sie einen Ersatzteilvertrag abschließen.
Eine Checkliste vor dem Kauf, die kostspielige Revisionen verhindert
Arbeiten Sie die folgenden Punkte durch, bevor Sie eine Bestellung aufgeben. Die Klärung jedes einzelnen Problems ist jetzt günstig und die Korrektur kostspielig, nachdem die Maschine an Ihrem Boden festgeschraubt wurde.
- Zielmasche und akzeptabler Oberschnitt, angegeben in Mikrometern, mit benannter Testmethode.
- Maximaler Feinanteil, den Sie tolerieren können, ohne dass Additive oder Fließfähigkeit verloren gehen.
- Futterform und Schüttdichte: Flocken, Mahlgut, Pellets oder Agglomerate verhalten sich sehr unterschiedlich.
- Feuchtigkeitsgehalt, da feuchtes Futter die Siebe verdunkelt und den Durchsatz stark verringert.
- Der Durchsatz wird bei Ihrem Zielnetz gemessen, nicht bei der optimalen Einstellung der Maschine.
- Pulveraustrittstemperatur, die Ihnen sagt, ob die Mühle das Material zu stark verarbeitet.
- Klingen-, Scheiben- und Rotormaterialqualität sowie Vorlaufzeit und Preis für Ersatzteile.
- Anforderungen an die Staubabsaugung und den Kühlluftstrom und wie die Mühle damit verbunden ist.
- Zugang zur Verschleißprüfung, sodass eine Lückenprüfung nur wenige Minuten statt einer halbtägigen Demontage dauert.
Was eine Quellfabrik an der Kauferfahrung ändert
Verbrauchsmaterial ist das stille Risiko bei diesem Kauf. Eine Maschine ist nur so gut wie die Verfügbarkeit der Scheibe, des Rotors oder des Messersatzes, die sie den Spezifikationen entsprechend hält. Hersteller, die diese Teile intern fertigen, anstatt sie zuzukaufen, neigen dazu, die Vorlaufzeiten zu verkürzen und die Toleranzen über die Chargen hinweg konsistenter einzuhalten.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. präsentiert sich genau in dieser Position. Das Unternehmen gibt an, seit drei Jahrzehnten als Zulieferfabrik tätig zu sein, sechs Bearbeitungswerkstätten mit einer durchschnittlichen Fläche von jeweils etwa 1.400 Quadratmetern zu betreiben und neben den Montagearbeiten auch ein eigenes Rotorblattfertigungszentrum zu unterhalten. Die Modellpalette umfasst 500 bis 900 Klassen in den Bereichen PE-Rotationsformen, Masterbatch- und Polymercompounds, PA- und PP-Umgebungsmahlung sowie PVC. Darüber hinaus meldet das Unternehmen mehr als 5.000 globale Partner und gibt an, dass es nach europäischen Qualitätsstandards fertigt und regelmäßig Mitarbeiter ins Ausland entsendet, um Maschinenanwendungen zu studieren. Bei diesen Zahlen handelt es sich um eigene Angaben des Unternehmens, die bei einem Werksbesuch oder einem Probeversuch bestätigt werden sollten.
Was in der Spezifikationsphase überprüfbar ist, ist nützlicher als jede Marketingaussage: Fordern Sie einen Test Ihres Materials an, fordern Sie den Pulververteilungsbericht aus diesem Test an und lassen Sie sich die Preise für den Austausch von Klingen und Scheiben schriftlich mitteilen. Wenn diese drei Punkte mit Ihrem Prozessfenster und Ihrem Wartungsbudget übereinstimmen, ist die Entscheidung zur Maschinenauswahl bereits weitgehend richtig.