

 中文简体
Zwei Chargen desselben PE-Harzes werden auf derselben Pulverisiermühle gemahlen. Die erste Charge fließt gleichmäßig durch den Trichter, setzt sich in jeder Ecke der Form ab und erzeugt ein rotationsgeformtes Teil mit gleichmäßiger Wandstärke. Die zweite Charge bildet eine Brücke am Trichterhals, stoppt die Zufuhr und hinterlässt Hohlräume im fertigen Teil. Die Siebanalyse sieht für beide Chargen nahezu identisch aus. Der Fließfähigkeitsindex gilt nicht.
Der Fließfähigkeitsindex ist die praktische Zahl, die Ihnen sagt, wie sich ein Pulver in einer realen Produktionslinie verhält, und nicht, wie seine Partikelgrößen auf Papier durchschnittlich sind. Dabei handelt es sich nicht um einen einzelnen festen Wert, sondern um eine Familie von Messungen, die aus einigen einfachen Tests besteht. In diesem Artikel wird erklärt, was der Fließfähigkeitsindex ist, wie die gängigsten Versionen berechnet werden und warum diese Zahlen Einfluss auf die Art und Weise haben sollten, wie Sie Kunststoffpulverisierungsgeräte auswählen und betreiben.
Was ist ein Fließfähigkeitsindex?
Ein Fließfähigkeitsindex ist ein numerischer Wert, der beschreibt, wie leicht sich ein Pulver unter Schwerkraft, Luftdruck oder mechanischer Bewegung bewegt. Da kein einzelner Test jeden Aspekt des Durchflusses erfasst, umfasst der Begriff mehrere zusammengehörige Messungen, die jeweils eine andere Frage beantworten. Lässt sich das Pulver frei verteilen? Packt es sich bei Vibration zusammen? Wölbt es sich über eine Trichteröffnung? Entlädt es sich gleichmäßig durch eine Öffnung?
Die am häufigsten verwendete Verbundskala ist der Carr-Fließfähigkeitsindex, der in den 1960er Jahren entwickelt wurde. Es kombiniert vier Teilindizes mit jeweils einer Bewertung von 0 bis 25:
- Ruhewinkelindex
- Winkel des Spatelindex
- Kompressibilitätsindex, auch Carr-Index genannt
- Einheitlichkeitsindex
Die vier Werte ergeben zusammen eine Gesamtpunktzahl von 100. Eine höhere Summe bedeutet einen besseren Fluss. Die Interpretationsbänder sind unten dargestellt.
| Gesamtpunktzahl | Flussklassifizierung |
|---|---|
| 90-100 | Ausgezeichnet |
| 80-89 | Gut |
| 70-79 | Fair |
| 60-69 | Passabel |
| 40-59 | Arm |
| 20-39 | Sehr arm |
| 0-19 | Sehr, sehr arm |
Viele feine Kunststoffpulver liegen im Bereich von 60 bis 75, bevor Korrekturmaßnahmen ergriffen werden. Werte über 80 sind erreichbar, wenn die Partikelgrößenverteilung eng und die Partikelform regelmäßig ist, was genau das ist, was ein gut konzipierter Kunststoff-Pulverisierer liefern soll.
Carr-Index und Hausner-Verhältnis: Die zwei einfachsten Zahlen
Die meisten Qualitätskontrolllabore beginnen mit zwei Werten, die keine teuren Instrumente erfordern: dem Carr-Index, auch Kompressibilitätsindex genannt, und dem Hausner-Verhältnis. Beide werden aus der Schüttdichte und der Stampfdichte abgeleitet.
Die Schüttdichte wird gemessen, indem eine bekannte Pulvermasse in einen Messzylinder gegossen und das nicht abgesetzte Volumen abgelesen wird. Die Klopfdichte wird nach mechanischem Klopfen des Zylinders gemessen, bis sich das Volumen nicht mehr ändert. Die Formeln lauten:
Carr-Index = [(Stampfdichte – Schüttdichte) / Stampfdichte] x 100
Hausner-Verhältnis = Stampfdichte / Schüttdichte
Die Logik hinter beiden ist einfach. Ein Pulver, das sich nach dem Klopfen viel dichter verdichtet, weist eine hohe Reibung zwischen den Partikeln und eine mechanische Verzahnung auf, die beide dem Fließen entgegenwirken. Ein Pulver, dessen Schüttdichte und Schüttdichte nahezu gleich sind, weist eine geringe innere Reibung auf und fließt frei.
Hier ist ein funktionierendes Beispiel. Ein PE-Pulver hat eine Schüttdichte von 0,35 g/cm3 und eine Rütteldichte von 0,47 g/cm3. Der Carr-Index beträgt [(0,47 – 0,35) / 0,47] x 100, was 25,5 entspricht. Das Hausner-Verhältnis beträgt 0,47 / 0,35, was 1,34 entspricht. Beide Zahlen deuten auf einen passablen Durchfluss hin, was bedeutet, dass sich das Pulver bewegt, bei kritischen Trichtergeometrien jedoch möglicherweise Vibrationen oder eine Fließhilfe erforderlich sind.
| Carr-Index (%) | Hausner-Verhältnis | Flussklassifizierung |
|---|---|---|
| 10 oder weniger | 1.00-1.11 | Ausgezeichnet |
| 11-15 | 1.12-1.18 | Gut |
| 16-20 | 1,19-1,25 | Fair |
| 21-25 | 1,26-1,34 | Passabel |
| 26-31 | 1,35-1,45 | Arm |
| 32-37 | 1,46-1,59 | Sehr arm |
| 38 oder mehr | 1,60 oder mehr | Sehr, sehr arm |
Diese beiden Indizes sind so zuverlässig, dass die Pharmakopöe der Vereinigten Staaten sie zusammen mit mehreren anderen Methoden in ihrem offiziellen Kapitel zum Pulverfluss, USP <1174>, auflistet. Das macht den Carr-Index und das Hausner-Verhältnis zu einer vertretbaren, wiederholbaren Wahl für die Prozesssteuerung in jeder Pulverfabrik.
Ruhewinkel und andere wissenswerte Tests
Der Schüttwinkel ist der steilste Winkel zwischen der Neigung eines Pulverhaufens und der horizontalen Basis, nachdem das Pulver durch einen Trichter gegossen wurde. Es ist der schnellste verfügbare Fließfähigkeitsindikator und korreliert direkt mit der Partikelform. Abgerundete Partikel rollen übereinander und bilden Häufchen mit geringem Winkel. Unregelmäßige, blockige oder faserige Partikel bilden steile Haufen.
Zwei weitere Methoden runden das Bild für Kunststoffpulver ab. Der Durchfluss durch eine Öffnung misst die pro Zeiteinheit durch eine definierte Öffnung ausgetragene Pulvermasse, die für die Trichterentleerung und -dosierung direkt relevant ist. Scherzellentests messen die innere Reibung und den Zusammenhalt unter Last, was die Bildung von Wölbungen und Löchern in Lagersilos vorhersagt. Für die routinemäßige Produktionskontrolle reicht normalerweise der Schüttwinkel in Kombination mit dem Carr-Index und dem Hausner-Verhältnis aus.
Warum der Fließfähigkeitsindex bei der Herstellung von Kunststoffpulver wichtig ist
Fließfähigkeit ist kein abstraktes Laborproblem. Es entscheidet darüber, ob eine Produktionslinie mit Nennkapazität läuft oder mehrmals pro Schicht stoppt, und es entscheidet darüber, ob ein fertiges Teil die Wandstärkenvorgaben erfüllt oder zu Ausschuss wird.
Rotationsformen
Beim Rotationsformen muss PE-Pulver gleichmäßig über die Innenseite einer um zwei Achsen rotierenden Form fließen. Eine schlechte Fließfähigkeit führt zu ungleichmäßiger Wandstärke, kleinen Löchern und Brückenbildung in komplexen Geometrien. Rotomolding-Qualitäten werden daher zu einer engen Partikelgrößenverteilung mit hoher Gleichmäßigkeit gemahlen, und die Scheibenmühle, die sie produziert, muss stabil genug sein, um diese Verteilung von Charge zu Charge aufrechtzuerhalten.
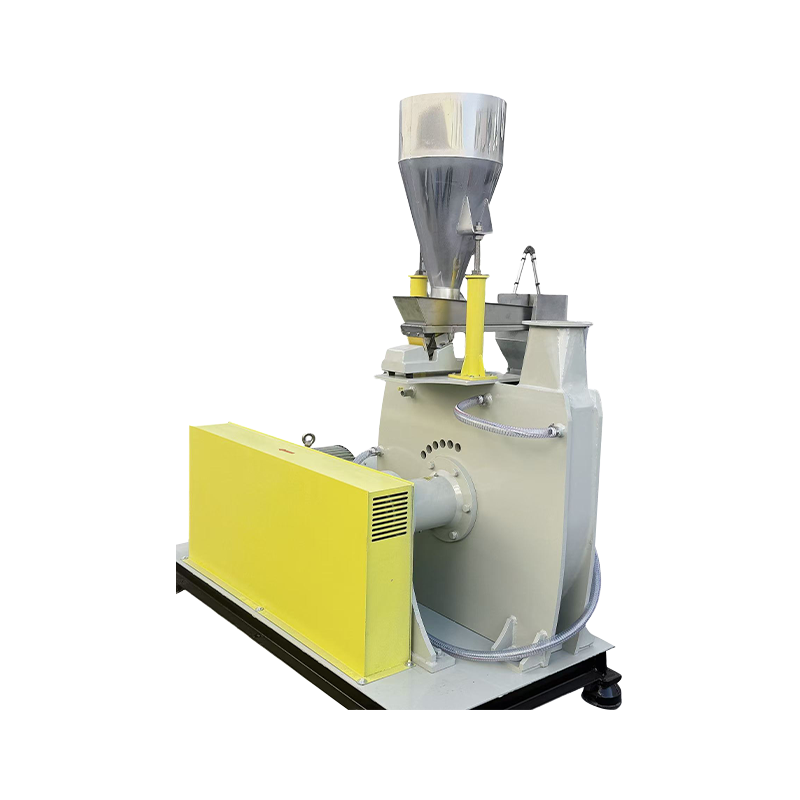
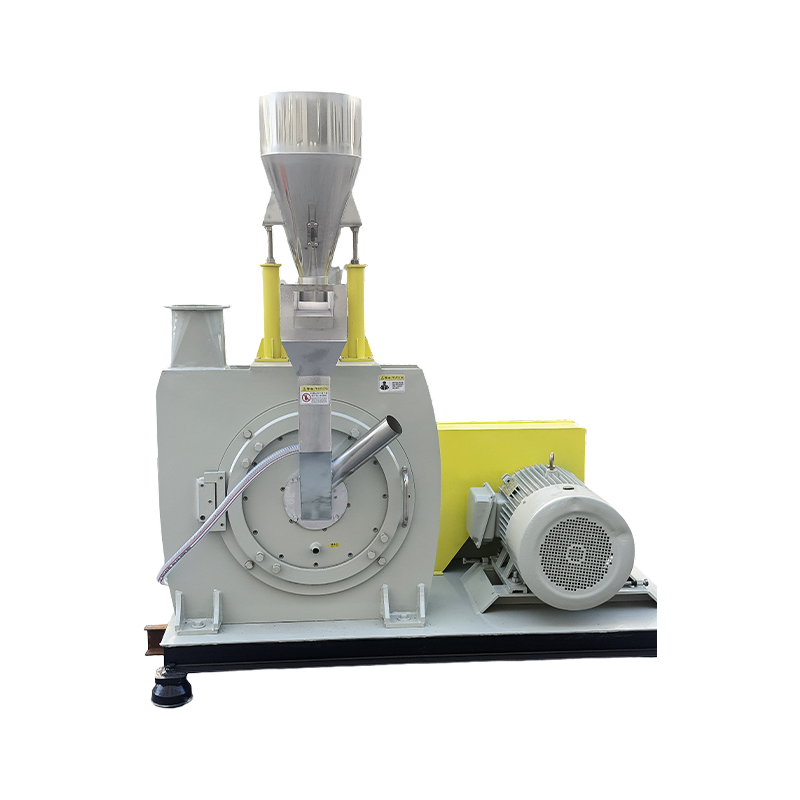
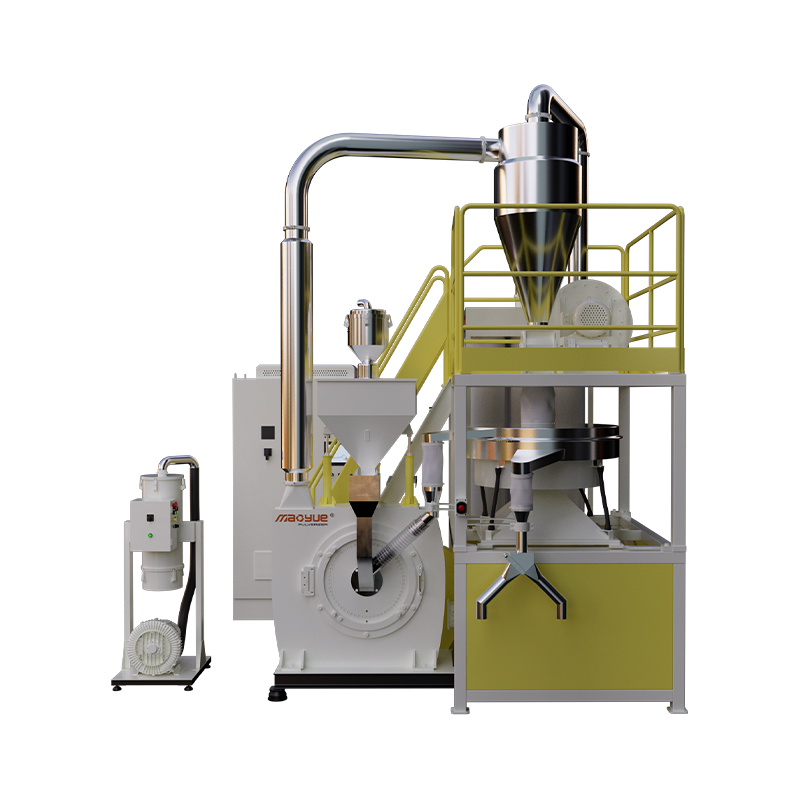
 Mao Yue 500 PE Rotationsform-Pulverpulverisierer mit DC53-Schleifscheiben Dieser kompakte Pulverisierer ist für kleine bis mittlere Rotationsformproduzenten konzipiert und liefert 150–450 kg/h mit einer Feinheit von 20 bis 100 Mesh. Seine DC53-Scheiben und präzisionsgeschliffenen Klingen tragen dazu bei, eine enge Partikelverteilung für eine gleichmäßige Fließfähigkeit aufrechtzuerhalten. Produkt anzeigen →
Masterbatch- und Polymercompounds
Bei der Masterbatch- und Compound-Herstellung wird Pulver kontinuierlich in einen Extruder oder einen Mischer dosiert. Wenn das Pulver zwischen den Chargen flutet, sich wölbt oder die Schüttdichte ändert, verschiebt sich die Additivdosis und die endgültige Farbe oder die mechanischen Eigenschaften verändern sich. Ein stabiler Fließfähigkeitsindex ist daher Teil der Chargenkonsistenz und nicht nur eine wünschenswerte Qualitätsmetrik.
PA und PP bei Umgebungstemperatur
PA und PP sind zähe, duktile Polymere, die dem Mahlen unterhalb ihrer Glasübergangstemperatur widerstehen, es sei denn, sie werden durch flüssigen Stickstoff versprödet. Durch Mahlen bei Umgebungstemperatur werden diese Kosten vermieden, aber die Partikelform und der Feinanteil hängen dann stark von der Scheibenkonstruktion und der Rotorgeschwindigkeit ab. Eine Maschine, die blockige, regelmäßige Partikel produziert, weist einen deutlich besseren Fließfähigkeitsindex auf als eine Maschine, die das Polymer in fadenförmige Fragmente zerkleinert.
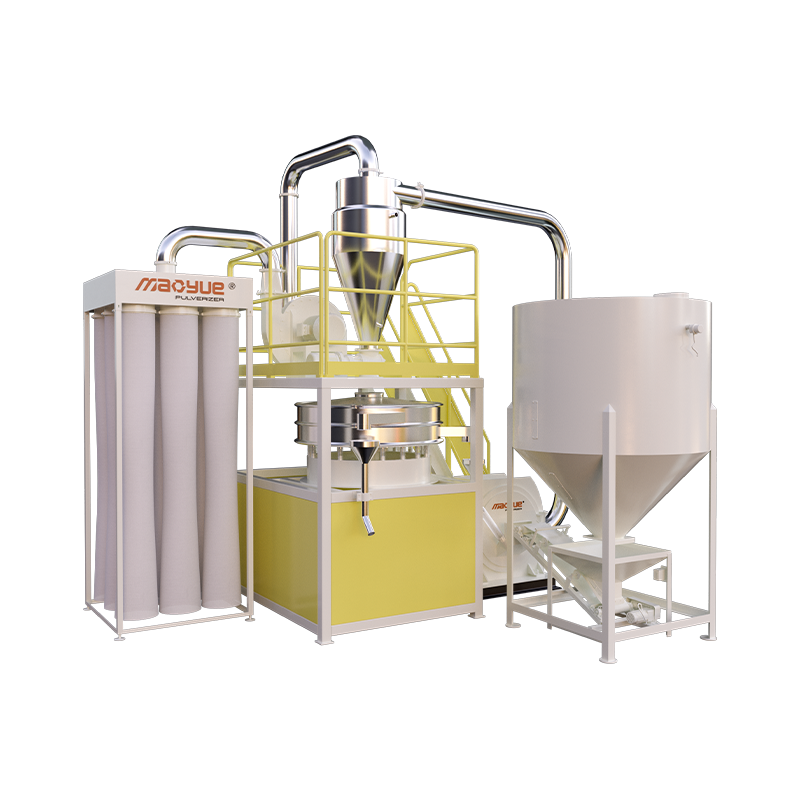
 Mao Yue PA/PP-500 Umgebungstemperatur-Pulverisierer für zähe Polymere Dieses Gerät wurde für PA und PP ohne flüssigen Stickstoff entwickelt und verfügt über Scheiben aus einer Legierung mit hohem Chromgehalt und eine intelligente Temperaturregelung, um das Anhaften von Schmelzen zu verhindern. Es erzeugt gleichmäßiges, frei fließendes Pulver im Bereich von 20–100 Mesh und unterstützt konsistente Fließindizes. Produkt anzeigen →
Feines PVC-Pulver
PVC-Trockenmischungen und feine Pulver werden in Plastisolen, Rotationsformen und Extrusion verwendet. Partikel unter 100 Mesh vergrößern die Oberfläche und verbessern die Fusion, aber sie erhöhen auch den Zusammenhalt und erhöhen den Schüttwinkel. Ein Pulverisierer, der feines Pulver produzieren und dabei die Größenverteilung eng halten kann, hält den Fließfähigkeitsindex in einem brauchbaren Bereich; Eine Maschine, die eine große Bandbreite an Geldstrafen erzeugt, wird zusehen müssen, wie diese schnell abfallen.
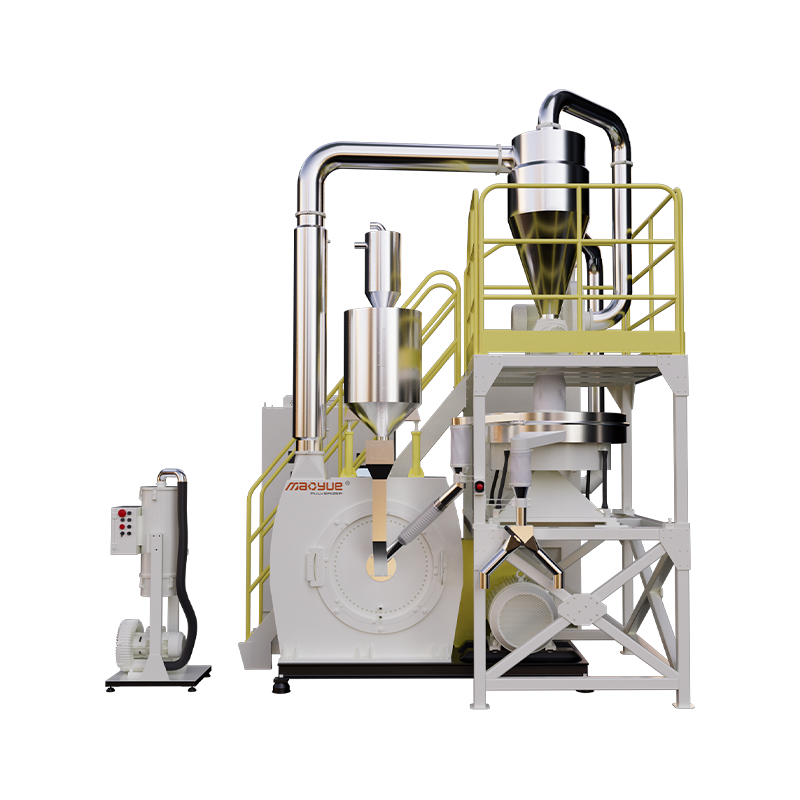
 Mao Yue 900 PVC-Feinpulver-Pulverisierer für die Massenproduktion Als Flaggschiff der Serie für die großtechnische PVC-Verarbeitung erreicht diese 900-mm-Scheibenmaschine mit langlebigen Legierungsscheiben und Zweikreiskühlung Kapazitäten von bis zu 1300 kg/h. Es hält die Form und Größenverteilung der Partikel eng und trägt so dazu bei, bei anspruchsvollen Vorgängen eine stabile Fließfähigkeit aufrechtzuerhalten. Produkt anzeigen →
Wie die Wahl der Ausrüstung den Fließfähigkeitsindex verändert
Der Punkt, der bei den meisten Diskussionen über Geräte außer Acht gelassen wird, ist, dass der Fließfähigkeitsindex eines Kunststoffpulvers weitgehend von der Maschine bestimmt wird, die es mahlt. Die Siebanalyse gibt Aufschluss über die durchschnittliche Partikelgröße, die Fließfähigkeit hängt jedoch von der Verteilung um diesen Durchschnitt und der Form jedes Partikels ab.
Eine breite Partikelgrößenverteilung ist der erste Feind einer guten Strömung. Feine Partikel lagern sich in den Zwischenräumen zwischen größeren Partikeln ein, erhöhen den Zusammenhalt und erhöhen die Klopfdichte. Eine enge Verteilung hält das Pulver beweglich. Bei Changzhou Mao Yue Intelligent Equipment, einem Hersteller von Kunststoffpulverisierern mit 30 Jahren Erfahrung in der Größenreduzierung, zielt jedes Maschinendesign auf das gleiche Ergebnis ab: eine enge Partikelgrößenverteilung und einen stabilen Fließfähigkeitsindex bei Nennleistung.
Das Temperaturmanagement ist der zweite Faktor. Harze wie PA und PP erweichen, wenn die Scheibenmühle erhitzt wird, und das erweichte Polymer verformt sich, anstatt sauber zu brechen. Das Ergebnis sind längliche Partikel und ein verschlechterter Fließfähigkeitsindex. Eine Mühle bei Umgebungstemperatur und ausreichender Kühlung hält das Polymer spröde genug, um zu brechen, wodurch regelmäßige, blockige Partikel entstehen, die gut fließen.
Der Zustand der Scheibe und des Messers ist der dritte Faktor. Durch den Verschleiß der Schneidkanten steigt die mechanische Belastung des Polymers, die Wärmeentwicklung nimmt zu und der Anteil unregelmäßiger Partikel und Feinanteile nimmt zu. Die regelmäßige Inspektion der Pulverisierscheiben und -messer ist nicht nur eine Wartungsaufgabe; Es handelt sich um eine Aufgabe zur Steuerung der Fließfähigkeit. Für einen genaueren Blick darauf, wie sich die Innenteile von Pulverisierern auf die Partikelform auswirken, lesen Sie unsere Erklärung von was ein Kunststoff-Pulverisierer eigentlich macht .
Was Sie vor dem Kauf eines Pulverisierers fragen sollten
Wenn Sie eine Pulverisierungsausrüstung bewerten, fragen Sie nach Pulverdurchflussdaten und nicht nur nach einer Siebanalyse. Jeder Lieferant kann eine durchschnittliche Partikelgröße angeben; Weniger können Ihnen den Carr-Index, das Hausner-Verhältnis und den Schüttwinkel des Pulvers anzeigen, das ihre Maschine aus Ihrem eigenen Harz herstellt. Da wir eine Quellenfabrik sind, können wir Versuche mit Ihrem Material durchführen und diese Zahlen bereitstellen, bevor Sie sich verpflichten.
Verwenden Sie diese Checkliste bei Ihrer nächsten Geräteüberprüfung:
- Wie hoch ist der Carr-Index des Referenzpulvers bei der Zielpartikelgröße?
- Wie groß ist der Ruhewinkel bei dieser Größe?
- Wie viel Prozent Feinanteil unterhalb der Zielmasche erzeugt die Maschine?
- Läuft die Maschine bei Umgebungstemperatur oder benötigt sie flüssigen Stickstoff oder Sekundärkühlung?
- Wie verändert sich der Fließfähigkeitsindex, wenn die Scheibe und die Schaufeln verschleißen?
Die Antworten verraten Ihnen mehr über die langfristige Pulverkonsistenz als jede Broschürenspezifikation. Wenn ein Lieferant keine Durchflussdaten bereitstellen kann, betrachten Sie dies als Warnzeichen. Unser Auswahlhilfe für Pulverisierer behandelt Maschinentypen, Funktionsprinzipien und Kaufkriterien ausführlicher.
Der Fließfähigkeitsindex ist keine Marketingzahl oder eine Laborkuriosität. Es handelt sich um eine direkte Vorhersage darüber, wie sich Ihr Pulver in einem Trichter, einer Form oder der Einfüllöffnung eines Extruders verhält. Messen Sie es an Ihrem eigenen Material, vergleichen Sie es maschinenübergreifend und machen Sie es zu einem Teil Ihrer Kaufkriterien. Die Konsistenz Ihres nachgelagerten Prozesses und die Qualität Ihrer fertigen Teile werden sich daraus ergeben.