

 中文简体
Wenn Ihr Kunststoffpulver am Montag eine stabile Brücke im Trichter bildet und am Dienstag die Schnecke überschwemmt, liegt ein Fließfähigkeitsproblem vor, kein Maschinenproblem. Derselbe Pulverisierer kann eine Charge produzieren, die sauber ausgegeben wird, und die nächste Charge, die hängen bleibt, was zu inkonsistenter Dosierung, Druckstößen und Ausschussteilen führt. In der Praxis ist die Fließfähigkeit des Pulvers die Eigenschaft, die darüber entscheidet, ob Ihr nachgelagerter Prozess reibungslos verläuft oder wegen manueller Zerkleinerung anhält. In diesem Leitfaden wird erläutert, was Fließfähigkeit bedeutet, welche Variablen Sie kontrollieren müssen und worauf Sie bei der Bewertung eines Pulverisierers für frei fließendes Pulver achten müssen.
Was Pulverfließfähigkeit eigentlich bedeutet
Anders als Dichte oder Partikelgröße ist die Fließfähigkeit keine einzelne intrinsische Materialeigenschaft. Dabei handelt es sich um eine abgeleitete Eigenschaft, die beschreibt, wie sich ein Pulver als Schüttgut unter bestimmten Anlagenbedingungen verhält. Ein Pulver, das in einem großen Silo gut fließfähig ist, kann sich in einem kleinen Vibrationsförderer ganz anders verhalten. Deshalb betrachten erfahrene Verarbeiter die Fließfähigkeit als Systemeigenschaft: Material plus Ausrüstung plus Umwelt.
Bei der Kunststoffpulverisierung besteht das Ziel darin, ein Pulver zu erzeugen, das gleichmäßig zugeführt wird, Trichter ohne Brückenbildung entleert und das Material ohne Druckstöße durch Schnecken, Rohre und Matrizen transportiert wird. Wenn Sie klebrige, agglomerierte Chargen sehen, liegt ein Mangel an Fließfähigkeit vor. Das Verständnis der zugrunde liegenden Faktoren ist der erste Schritt zur Behebung. Einen tieferen Einblick in die Maschinenseite finden Sie in unserem Was ist ein Plastikpulverisierer? Übersicht.
Faktoren, die den Pulverfluss beim Pulverisieren von Kunststoffen beeinflussen
Bei der Verarbeitung von Thermoplasten zu Pulver sind die folgenden Faktoren am wichtigsten.
Partikelgrößenverteilung (PSD)
PSD ist der stärkste Prädiktor für den Durchfluss. Eine enge Verteilung um D50 verringert die Anzahl feiner Partikel, die Lücken zwischen größeren Partikeln füllen, und erhöht die innere Reibung. Wenn Ihr D90/D50-Verhältnis zu hoch ist, erhalten Sie eine breite Verteilung mit übermäßigem Feinanteil, was die Kohäsion erhöht und zu Fließblockaden führt. Wenn Sie einen Pulverisierer kaufen, fragen Sie nach einer repräsentativen PSD-Kurve. Für Rotationsform- und Masterbatch-Anwendungen ist eine enge Spanne von 2,0 bis 3,0 ein praktischer Zielwert.
Partikelform und Oberflächentextur
Unregelmäßige, schuppige Partikel greifen ineinander und verhindern den Fluss. Kugelförmige oder abgerundete Partikel bewegen sich freier. Ein ausgewogenes Schaufel- und Scheibendesign erzeugt Partikel mit geringeren Seitenverhältnissen und reduziert so die mechanische Verzahnung. Außerdem erhöht eine raue Oberfläche den Reibungswiderstand, während eine glatte Oberfläche ihn verringert. Deshalb ist die Wahl des Mahlwerks wichtig.
Feuchtigkeit und Temperatur
Oberflächenfeuchtigkeit bildet Flüssigkeitsbrücken zwischen Partikeln und erhöht so den Zusammenhalt erheblich. Schon eine kleine Änderung von 0,1 % auf 0,3 % Wasser kann aus einem frei fließenden Pulver eine klebrige Masse machen. Auch die Temperatur wirkt sich auf Thermoplaste aus: Wenn die Mühle heiß läuft, kann das Pulver erweichen, verschweißen und die Fließfähigkeit verlieren. Deshalb ist das Mahlen bei Umgebungstemperatur ohne flüssigen Stickstoff ein wesentlicher Vorteil für PA- und PP-Materialien.
Elektrostatische Aufladung
Kunststoffpulver sind Isolatoren und laden sich leicht statisch auf. Gegensätzlich geladene Teilchen ziehen sich an, bilden Aggregate und haften an Metalloberflächen. Durch den Einsatz geerdeter Geräte, eines geeigneten antistatischen Designs und einer angemessenen Rotorgeschwindigkeit kann dieser Effekt unterdrückt werden.
So messen Sie die Fließfähigkeit von Pulvern
Sie können nicht verwalten, was Sie nicht messen. Mit standardisierten Tests können Sie Ihr Pulver anhand von Akzeptanzkriterien vergleichen und die Ausrüstung sinnvoll spezifizieren.
| Methode | Messung | Frei fließendes Sortiment | Praktischer Hinweis |
|---|---|---|---|
| Ruhewinkel | Florwinkel nach dem Gießen | 25-35 Grad | Einfach, aber empfindlich gegenüber der Fallhöhe |
| Hausner-Verhältnis | Rütteldichte / belüftete Schüttdichte | Weniger als 1,25 | Guter Indikator für Pulver in Behältern und Trichtern |
| Carr-Index | (Gezapft – belüftet) / Gezapft x 100 | Weniger als 20 % | Erfordert ein sorgfältiges Klopfprotokoll |
| Durchflussrate der Öffnung | Massenfluss durch eine definierte Öffnung pro Zeit | Direkt gemessen | Am repräsentativsten für Leitungen mit Schraubenzuführung |
Der Böschungswinkel ermöglicht eine schnelle qualitative Überprüfung. Das Hausner-Verhältnis und der Carr-Index liefern nützliche Rankings für die Trichterkonstruktion. Der Öffnungsdurchfluss sagt Ihnen, wie das Material tatsächlich durch eine Schnecke oder ein Ventil gefördert wird. Fordern Sie für die Beschaffung alle drei für dasselbe Pulver an, das Sie verarbeiten möchten. Vergleichen Sie die Ergebnisse mit den oben genannten frei fließenden Bereichen und verwenden Sie die Daten als Teil Ihres Akzeptanztests.
Wie das Gerätedesign den Pulverfluss verbessert
Der richtige Pulverisierer reduziert nicht nur die Partikelgröße. Es kontrolliert die gesamte Partikelpopulation und den thermischen Verlauf. Hier sind die Designmerkmale, die den Durchfluss direkt verbessern:
- Einstellbare Scheibengeschwindigkeit und Lücke — Ein größerer Spalt erzeugt gröberes Pulver, das möglicherweise besser fließt, aber möglicherweise nicht Ihren Prozessanforderungen entspricht. Ein engerer Spalt ergibt feineres Pulver, kann aber auch mehr Feinanteile erzeugen. Die Fähigkeit, dieses Gleichgewicht einzustellen, ist von entscheidender Bedeutung.
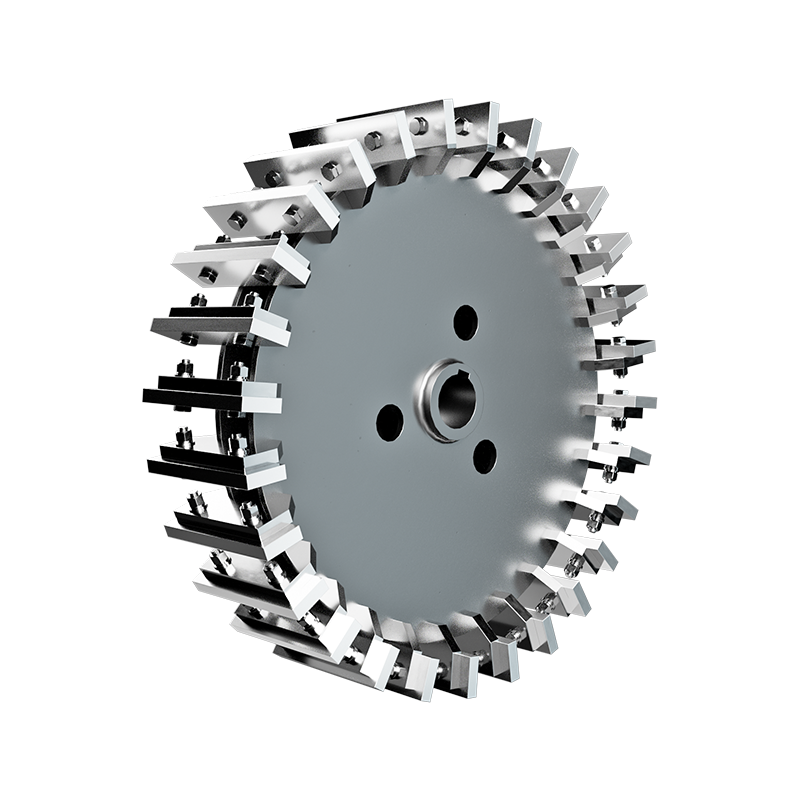
- Verschleißfeste Klingen und Scheiben aus legiertem Stahl — Abgenutzte Werkzeuge erzeugen ungleichmäßige Partikelformen und überschüssige Feinpartikel, wodurch die Fließkonsistenz zerstört wird. Gehärtete Komponenten behalten ihre Geometrie und halten das PSD über viele Tonnen hinweg stabil.
- Temperaturkontrolle — Das Pulverisieren bei Umgebungstemperatur verhindert hitzebedingte Agglomeration, ohne dass flüssiger Stickstoff erforderlich ist. Dies ist besonders wertvoll für PP und PA, wo das kryogene Mahlen die Kosten und die Komplexität erhöht.
- Luftklassifizierung oder integriertes Screening — Durch die Entfernung von Überkorn und ultrafeinen Fraktionen aus dem Auslassstrom wird der PSD gestrafft und der Durchfluss direkt verbessert.
Bei der Verarbeitung von PA oder PP senkt beispielsweise eine Mühle bei Umgebungstemperatur, die nicht auf flüssigen Stickstoff angewiesen ist, die Betriebskosten und produziert gleichzeitig ein Pulver, das am Einsatzort frei fließend bleibt. Beim Rotationsformen ist eine hohe Gleichmäßigkeit der Ausgabe der Schlüssel dafür, dass das Pulver eine Form gleichmäßig füllt und sauber entformt wird.
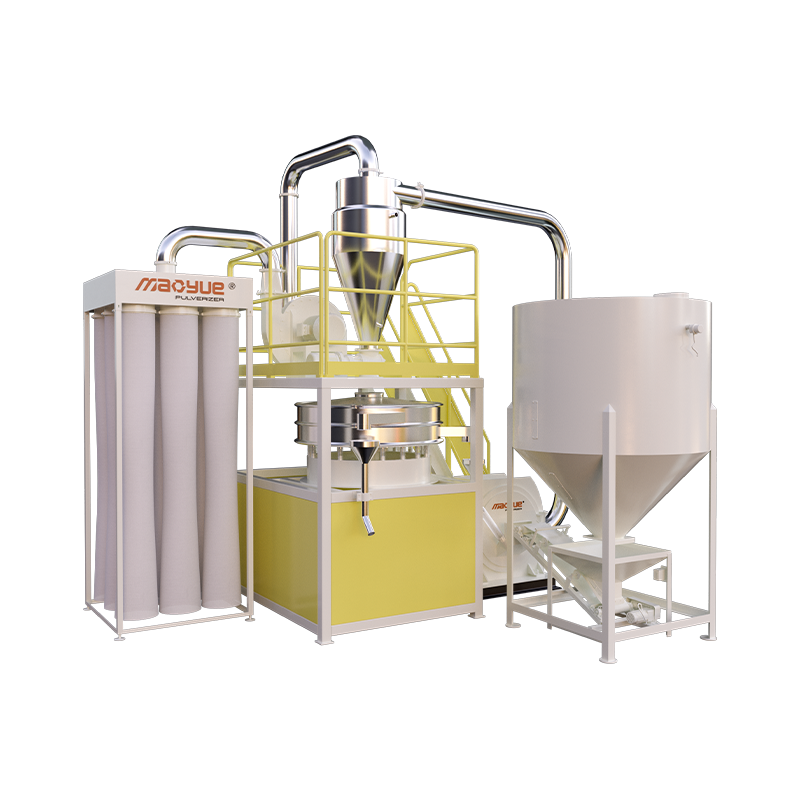
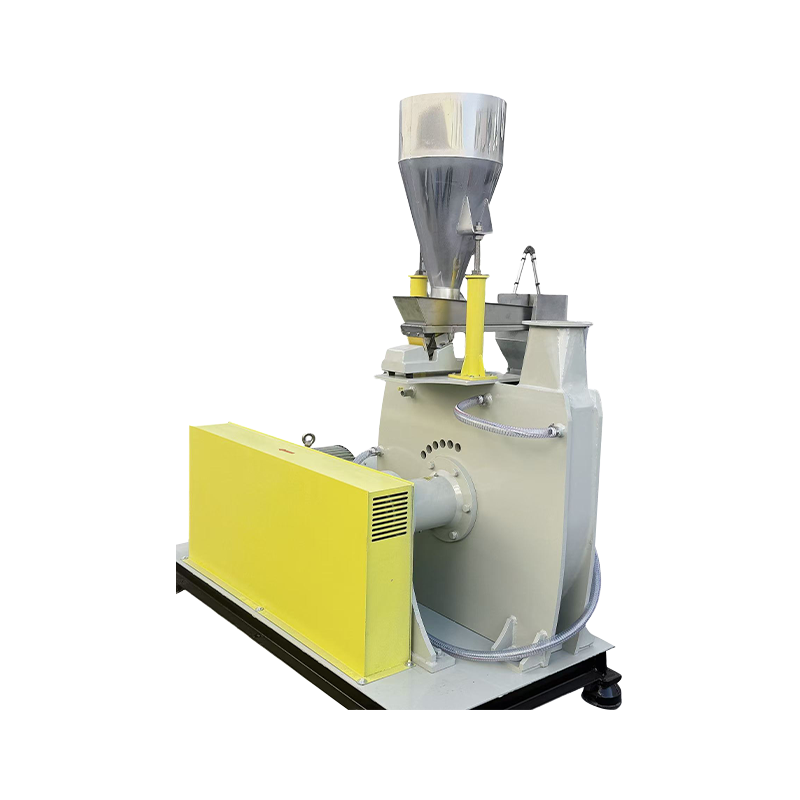
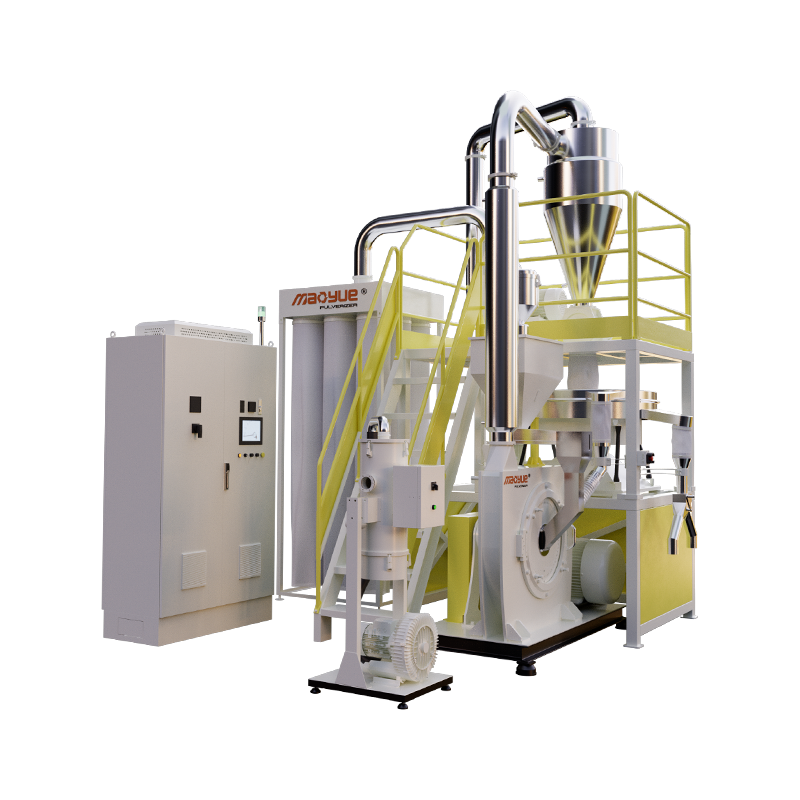
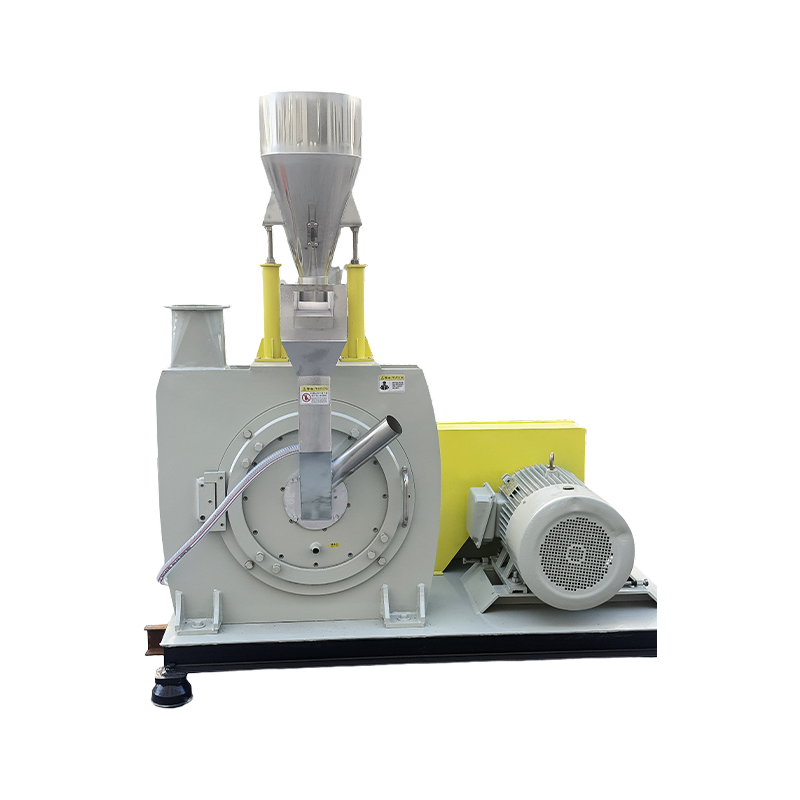
 Umgebungstemperatur-PA/PP-Pulverisierer ohne flüssigen Stickstoff Dieser Pulverisierer verarbeitet PA und PP bei Umgebungstemperatur, wodurch die Kosten für flüssigen Stickstoff entfallen und gleichzeitig frei fließendes Pulver hergestellt wird. Seine effiziente Schleifscheibe und die kontrollierte Temperatur verhindern Zersetzung und Schmelzanhaftung und machen es für kleine bis mittlere Betriebe kostengünstig. Produkt anzeigen →
Feine PVC-Pulver: Ein Sonderfall
Das Pulverisieren von PVC stellt seine eigenen Herausforderungen hinsichtlich der Fließfähigkeit dar. Das Ziel ist oft ein feines Pulver mit großer Oberfläche, das von Natur aus kohäsiver ist. Gleichzeitig zersetzt sich PVC, wenn die Schleifzone zu heiß wird. Eine Feinpulvermühle muss einen engen PSD-Wert mit kontrollierter Temperatur ausgleichen, um den Pulverfluss aufrechtzuerhalten. Suchen Sie nach einer Maschine, die eine hocheffiziente Schleifscheibe mit einem größeren Rotor bietet, da diese dazu beiträgt, das Material schnell abzugeben und ein Übermahlen zu vermeiden.
Wenn das System die richtige Partikelpopulation produziert, erhalten Sie ein Pulver, das ohne Verstopfung durch den Zyklon und in die Filterkammer fließt – genau dort, wo die Fließfähigkeit am wichtigsten ist.
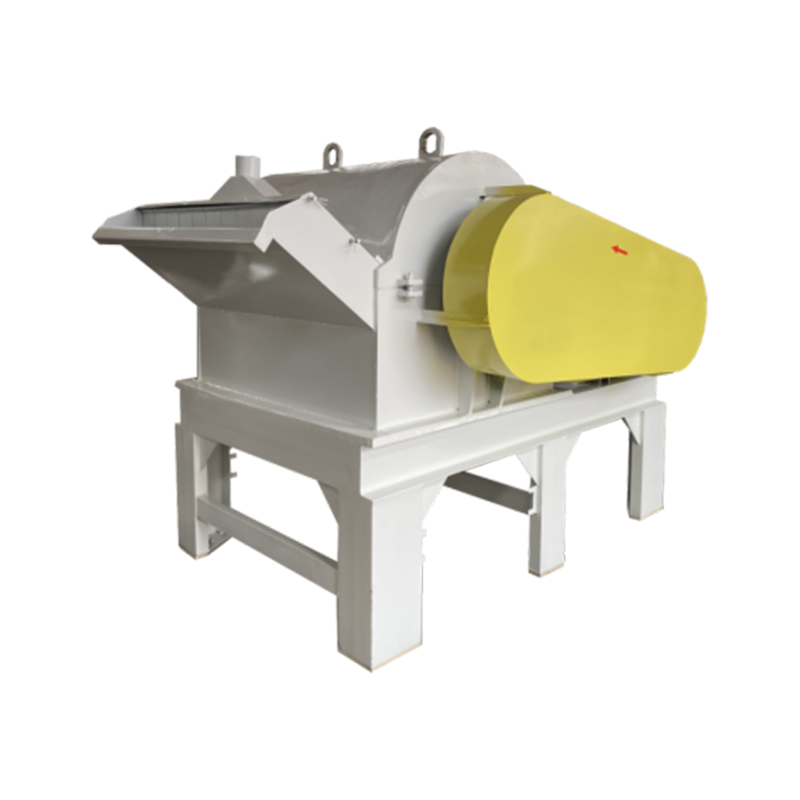
 Hochleistungs-PVC-Feinpulverzerkleinerer für das Recycling in großem Maßstab Dieser 900-mm-Pulverisierer wurde für das Hochleistungs-PVC-Recycling entwickelt und liefert bis zu 1.300 kg/h mit robusten Legierungsscheiben, die 1.500 bis 2.200 Stunden halten. Zweikreiskühlung und Vibrationsdämpfung sorgen für stabiles, farbstabiles Pulver auch im 24/7-Dauerbetrieb. Produkt anzeigen →
Was Sie vor dem Kauf eines Pulverisierers überprüfen sollten
Wenn Sie Angebote von Pulverisiererherstellern vergleichen, verwenden Sie die folgende Checkliste, um zu vermeiden, dass Sie eine Entscheidung nur auf der Grundlage des Preises treffen. Für einen breiteren Kontext zu Auswahlfaktoren lesen Sie unsere Kunststoff-Pulverisiererführung .
- Fordern Sie einen PSD-Bericht an für Ihr tatsächliches Material bei Ihrer Zielkapazität. Schauen Sie sich D50, D90 und die Spanne an.
- Fordern Sie einen Fließfähigkeitstest an auf das resultierende Pulver. Ein Lieferant, der Böschungswinkel- und Hausner-Verhältnis-Daten bereitstellen kann, zeigt Ihnen, dass er die nachgelagerten Auswirkungen versteht.
- Überprüfen Sie die Mahlkomponenten — Sind die Klingen und Scheiben aus gehärtetem legiertem Stahl? Wie hoch ist die erwartete Lebensdauer in Tonnen? Wie hoch sind die Ersatzkosten?
- Überprüfen Sie die thermische Leistung — Kontrolliert die Maschine die Lager- und Kammertemperatur? Läuft es bei hitzeempfindlichen Materialien bei Umgebungstemperatur?
- Schauen Sie sich die Durchsatzstabilität an — Eine Maschine, die bei der ersten Charge zu viel mahlt und später zu wenig mahlt, liefert Ihnen einen beweglichen Fließfähigkeitsstandard. Fordern Sie eine Kapazitätsgarantie mit Toleranz an, z. B. ±5 % beim D90.
Rotationsformpulver mit hoher Gleichmäßigkeit ist ein guter Testfall. Wenn die Anlage eine stabile, gleichmäßige Partikelpopulation erzeugt, werden Sie weniger Produktabfall und reproduzierbarere Zykluszeiten feststellen.
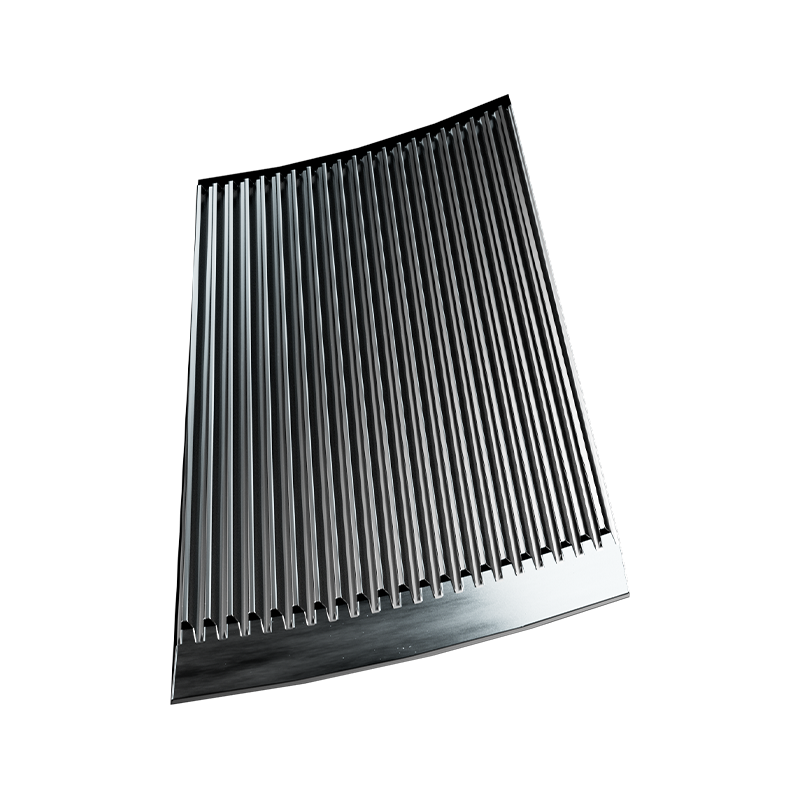
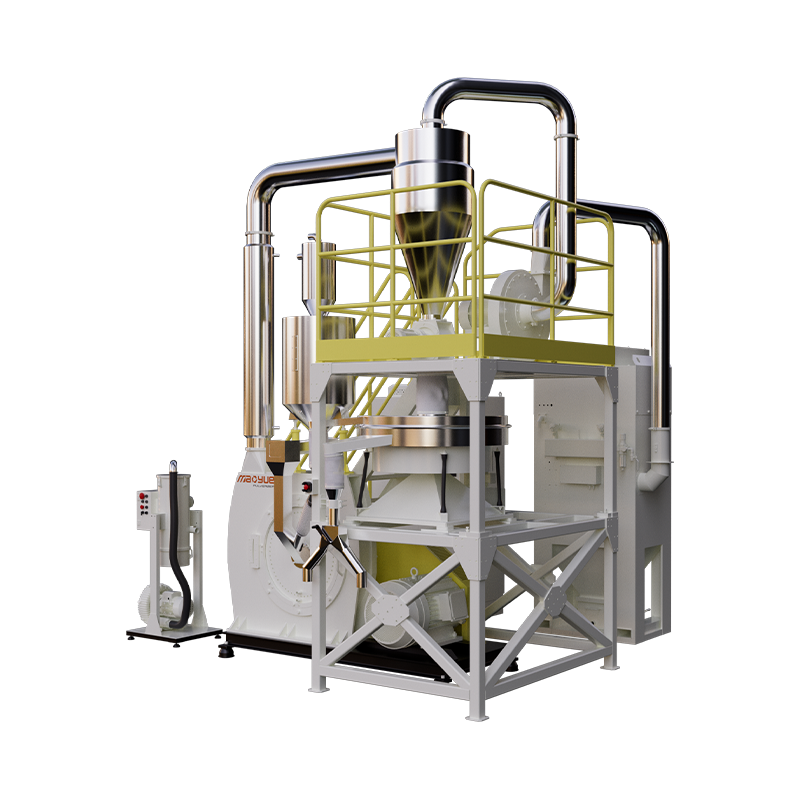 Hocheinheitlicher PE-Rotomolding-Pulverisierer für die Großserienproduktion Dieser Pulverisierer der Modellreihe 800 wurde für das Rotationsformen entwickelt und produziert 600–1500 kg/h mit Partikelgrößen von 20–100 Mesh. Seine präzisionsgeschliffenen DC53-Scheiben sorgen für eine enge Partikelverteilung und reduzieren Produktfehler wie raue Oberflächen und ungleichmäßige Dicke. Produkt anzeigen →
Die Fließfähigkeit des Pulvers hat einen direkten Einfluss auf die Produktionsverfügbarkeit, die Produktqualität und die Prozesssicherheit. Es handelt sich nicht um eine kosmetische Kennzahl; Es ist der Unterschied zwischen einem Silo, das sich leert, und einem, das einen Hammer benötigt. Wenn Sie verstehen, warum der Durchfluss ausbleibt, wie man ihn misst und welche Gerätemerkmale ihn verhindern, können Sie einen Pulverisierer spezifizieren, der ein gleichmäßiges, frei fließendes Pulver liefert – und nicht nur ein kleineres.
Wenn Sie Ihre nächste Maschine beurteilen, verwenden Sie die hier beschriebenen Tests und Bereiche als Grundlage für Ihre Akzeptanz und stellen Sie sicher, dass der Lieferant nachweisen kann, dass seine Ausrüstung diese Leistung über die gesamte Lebensdauer des Scheiben- und Messersatzes beibehält.